金属焊缝的内部裂纹、气孔、夹渣埋藏在母材内部,肉眼无法识别,是钢结构、压力容器设备重要安全隐患。很多现场检测人员遇到缺陷漏检,大多不是设备硬件问题,而是探头选型、校准、扫查流程操作不规范。深圳嘉禾精密仪器有限公司旗下艾格斯威 AG‑900 便携式焊缝探伤仪,属于数字超声波探伤设备,支持 DAC、AVG、TCG 曲线生成,内置多项国内探伤标准,适配车间、户外高空等复杂现场,下面梳理完整实操要点,降低内部裂纹漏检概率。
一、检测前工件预处理与探头选配
焊缝探伤首先处理探测工作面,打磨清除焊缝两侧飞溅、锈蚀、起皮油漆,打磨宽度满足标准要求,保证探头能够平稳移动。根据母材板厚选择斜探头,薄板焊缝选用 K 值偏大探头,厚板工件选用 K 值偏小探头。艾格斯威 AG‑900 便携式焊缝探伤仪工作频率区间 0.4‑20MHz,常规碳钢焊缝优先选用 2‑5MHz 斜探头;厚大构件可以选用更低频率探头,提升声波穿透能力。检查探头楔块无磨损开裂,线缆接头无破损,耦合剂选用工业专用探伤耦合剂,保障超声信号有效传递。
二、仪器校准与探伤曲线制作
每次开工检测必须完成整套校准,更换探头、线缆、环境温度大幅变化之后需要重新校准。使用 CSK‑IA 标准试块,在艾格斯威 AG‑900 便携式焊缝探伤仪执行一键自动校准,完成探头零点、前沿、K 值、材料声速校验。依据工件板厚与检测规范制作 DAC 距离‑波幅曲线,设置评定线、定量线、判废线。曲线完成后使用试块已知缺陷点位做验证,确认灵敏度余量达标。仪器内置 30 组独立探伤通道,可保存不同工件的参数配置,不同规格焊缝检测可以直接调取通道参数,减少重复设置工作量。
三、现场扫查方式与移动控制
焊缝检测常用锯齿形扫查,探头沿着焊缝两侧做前后移动,同时小幅左右摆动,探头移动速度不宜过快,控制在合理区间,避免采样不足漏掉小缺陷。除锯齿扫查外,增加转角扫查、环绕扫查,用于排查不同走向的内部裂纹。扫查过程保证探头和工件之间耦合稳定,一旦耦合失效,回波波形会快速消失。重点关注焊缝熔合线、热影响区、焊趾位置,这些位置是裂纹高发区域,需要降低移动速度,做重点复核。
四、缺陷波形识别与复核确认
扫查过程实时观察 A 扫描波形,闸门框选焊缝对应声程区间。出现超过评定线的异常回波,不可直接判定缺陷,需要多方向移动、摆动探头,确认波形是否可以稳定复现。利用仪器测量功能读取缺陷的埋藏深度、水平距离、缺陷当量。同一处可疑信号,从焊缝两侧分别扫查比对,排除伪缺陷信号干扰。艾格斯威 AG‑900 便携式焊缝探伤仪支持闸门声光报警,开启报警功能可以辅助现场人员快速捕捉异常波形。
五、数据存储、现场复检与收尾工作
发现缺陷之后,保存对应 A 扫波形,记录工件编号、探头型号、曲线参数、缺陷位置当量。仪器可存储 127 幅波形文件,支持后期回放与电脑端导出报告。整批工件检测结束,再次用标准试块复核仪器灵敏度,确认全程参数没有漂移。检测完成擦拭探头楔块,清理线缆耦合剂污渍,收纳保存仪器。
综上,焊缝内部裂纹检测,工件打磨、仪器校准、规范扫查、缺陷复核缺一不可。遇到波形难以判断、参数调试难题,可联系深圳嘉禾精密仪器有限公司技术团队获取技术支持。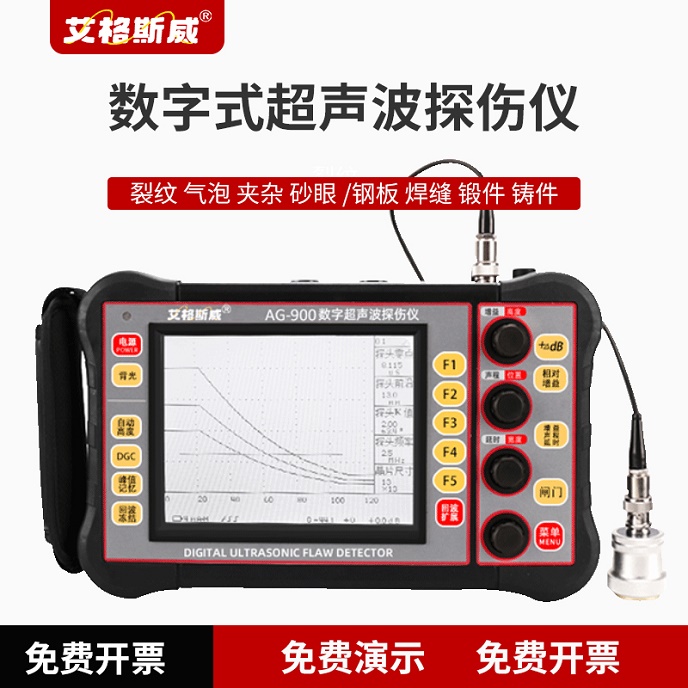
上一篇:AG‑280 表面波纹度检测仪可以做哪些测试?对应哪些国标
下一篇:锻件铸件总漏检?AG‑900金属探伤仪 现场操作要点整理
 地址:广东省深圳市宝安区中心路108号 锐钧商务大厦 18E
 电话:13302445125
 手机:13302445125
 邮箱:1286966098@qq.com

