锻件、铸件广泛应用于工程机械、电力装备、压力容器等行业,内部容易产生缩孔、疏松、白点、内部裂纹等缺陷。铸件晶粒粗大、锻件形态复杂,很容易出现探伤漏检。深圳嘉禾精密仪器有限公司旗下艾格斯威 AG‑900 金属探伤仪,具备大增益带宽、AVG 曲线评定功能,适配锻件铸件这类粗晶构件检测,下面整理现场探伤全套操作要点,减少漏检现象发生。
工件表面预处理要点: 锻件铸件毛坯表面普遍存在氧化皮、铸造凹凸、毛刺。粗糙表面会造成耦合断续,超声信号衰减波动。检测区域需要打磨处理,去除厚氧化皮与凸起毛刺,不需要加工至镜面,保证探头能够平稳贴合工件即可。对于大型轴类锻件,外圆曲面尽量选用曲面匹配探头或者增加耦合靴;铸件表面孔隙较多位置,需要避开多孔区域选择测点,孔隙会吸收超声能量,带来虚假回波。耦合剂选用粘度较高的型号,工件垂直立面检测时,减少耦合剂快速流淌流失。
探头选型与仪器参数设置: 锻件优先选用大晶片直探头,提升声束覆盖范围;近表面缺陷检测,搭配双晶直探头,降低检测盲区。铸件晶粒粗大,高频超声衰减严重,艾格斯威 AG‑900 金属探伤仪需要选用低频探头,一般选用 2‑2.5MHz,减少晶粒散射造成的杂波噪声。仪器开启数字抑制功能,合理调节抑制档位,压制晶粒杂波,注意抑制不可设置过高,避免把小缺陷回波一并抑制。依据材质设置材料声速,锻钢和铸钢声速存在差异,不可直接共用一套声速参数。使用同材质试块完成校准,锻件探伤优先调用 AVG 曲线,用来评定平底孔当量缺陷。
扫查工艺控制要点: 锻件检测采用网格全面扫查,探头移动轨迹之间保证一定重叠量,不留检测盲区;轴类锻件,除轴向扫查,还需要做周向环绕扫查,排查不同取向的内部缺陷。铸件除全面扫查外,浇口、冒口、转角壁厚突变位置,属于缺陷高发区,需要加密扫查。遇到可疑回波信号,多角度摆动探头,改变声束入射角度反复确认;同时调节增益高低,观察回波变化,区分真实缺陷回波和晶粒造成的草状杂波。大型厚重锻件,条件允许优先采用双面检测,从工件正反两面分别探测,提升缺陷检出能力。
缺陷评定与波形归档: 捕捉到稳定缺陷回波,使用闸门锁定波形,读取埋藏深度、当量大小。艾格斯威 AG‑900 金属探伤仪可以保存 A 扫波形,对可疑点位做好波形存储、现场标记位置。粗晶铸件草状杂波背景高,微小缺陷信号容易淹没在噪声中,需要适当提升增益,对比无缺陷完好区域的波形基线,辅助分辨真实缺陷。不可以只依靠单一波形下定结论,复杂构件必要时结合其他无损检测手段交叉验证。
仪器环境使用边界: 仪器工作温度‑20℃~70℃,高温工件注意探头楔块耐受温度,不可以超温作业。铸件疏松严重、孔隙率很高的工件,超声能量衰减极大,检出能力会下降,需要提前评估检测可行性。
总结: 锻件铸件探伤漏检,大多来源于表面处理不到位、探头频率选择错误、扫查存在盲区。结合工件材质特点,合理搭配探头、设置仪器参数、规范扫查流程,能够有效提升缺陷检出率。工况评估、实操调试有疑问,可联系深圳嘉禾精密仪器有限公司技术团队获取技术指导。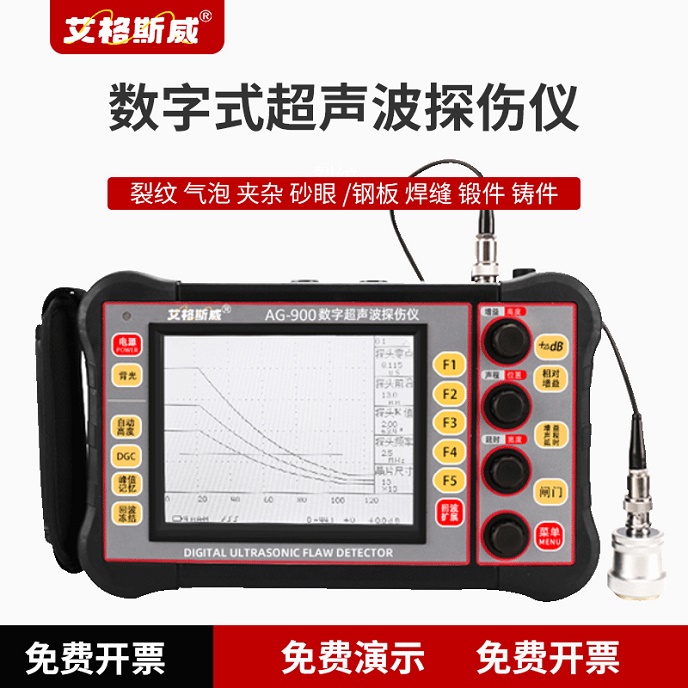
 地址:广东省深圳市宝安区中心路108号 锐钧商务大厦 18E
 电话:13302445125
 手机:13302445125
 邮箱:1286966098@qq.com

