在机械制造行业,很多零部件失效不是单纯粗糙度不合格,而是波纹度指标超出允许范围。艾格斯威 AG‑280 表面波纹度检测仪属于无导头接触式轮廓检测设备,差动电感传感器 Z 轴量程 ±500μm,X 轴行程 30mm,能够完成粗糙度、波纹度以及原始轮廓多类测试项目,不同测试项目对应明确国家、国际标准,企业质检需要按照对应标准开展检测,才可以让检测报告具备合规效力。本文梳理仪器可开展的测试内容,以及对应的常用标准,方便技术人员参照选用。
艾格斯威 AG‑280 表面波纹度检测仪可完成全套粗糙度参数测试,包含高度参数 Ra、Rz、Rp、Rv、Rt;间距参数 Rsm;支承率参数 Rk、Rpk、Rvk、Mr1、Mr2 等上百项指标。 对应的国内标准:GB/T1031‑2009《产品几何技术规范(GPS)表面结构 轮廓法 表面粗糙度参数及其数值》规定粗糙度参数系列与选用原则;GB/T3505‑2009 规定表面轮廓术语定义;GB/T6062‑2001 针对接触式轮廓测量仪器的技术要求;同时兼容 ISO4287 国际标准。机械零部件图纸上标注的粗糙度指标,基本都是基于以上标准体系。仪器内置多种滤波器,取样长度 0.08‑8mm 可自由切换,匹配国标规定的取样与滤波条件。
波纹度用于评价中等波长表面起伏,会影响轴承运转噪音、密封件密封效果、薄板冲压性能。艾格斯威 AG‑280 表面波纹度检测仪可输出 Wa、Wq、Wz、Wt、Wsm 等全套波纹度参数,支持 Gaussian、2RC 等波纹滤波算法。 对应国标:GB/T2523‑2022《冷轧金属薄板和薄带表面粗糙度、峰值数和波纹度测量方法》适用于板材带材波纹度检测;GB/T32324‑2015《滚动轴承 圆度和波纹度误差测量及评定方法》用于轴承类零部件波纹度评价。同时可匹配 ISO13565 系列波纹度相关国际标准。很多企业只测粗糙度,忽略波纹度,无法完整评估精密件表面质量。
原始轮廓不经过滤波处理,保留工件全部波长的表面信息。艾格斯威 AG‑280 表面波纹度检测仪可输出 Pa、Pt、Pz、Psk、Pku 等原始轮廓参数。原始轮廓适合分析工件总的表面起伏,可用来观察加工带来的完整轮廓,适合工艺分析,用于排查加工设备带来的周期类加工缺陷。原始轮廓一般不作为产品验收指标,多用于工艺研发、问题复盘。
除三大轮廓之外,该设备还支持支承率曲线、Motif 图形分析,可以输出 Rmr (c)、Rδc (c) 等支承相关特征曲线。支承率参数多用于摩擦副、耐磨零部件质量评价,评价零件实际接触承载能力,在液压件、轴承零部件检测当中使用较多,相关计算规则遵循 ISO 以及国内 GPS 几何产品规范体系。
仪器可检测对象包含轴类、盘类、密封件、轴承套圈、冷轧板材、液压零部件,无导头结构可以测量 R 角、沟槽、曲面工件。需要注意,不同标准对于取样长度、滤波器类型、评定长度要求并不一样。比如薄板执行 GB/T2523‑2022,轴承参照 GB/T32324‑2015,不能直接使用一套参数套用全部工件。操作人员开展检测工作前,先确认图纸、项目要求执行哪一份标准,再设置仪器参数。
另外,该设备只负责采集轮廓数据,出具报告时,报告内容需要匹配标准要求,包含取样长度、滤波器、标准编号等信息。
综上所述,艾格斯威 AG‑280 表面波纹度检测仪覆盖粗糙度、波纹度、原始轮廓、支承率曲线、Motif 图形五大类测试,检测工作需要匹配对应的国标规范。如果对标准匹配、参数设置存在疑问,可以联系深圳嘉禾精密仪器有限公司技术团队获取技术支持。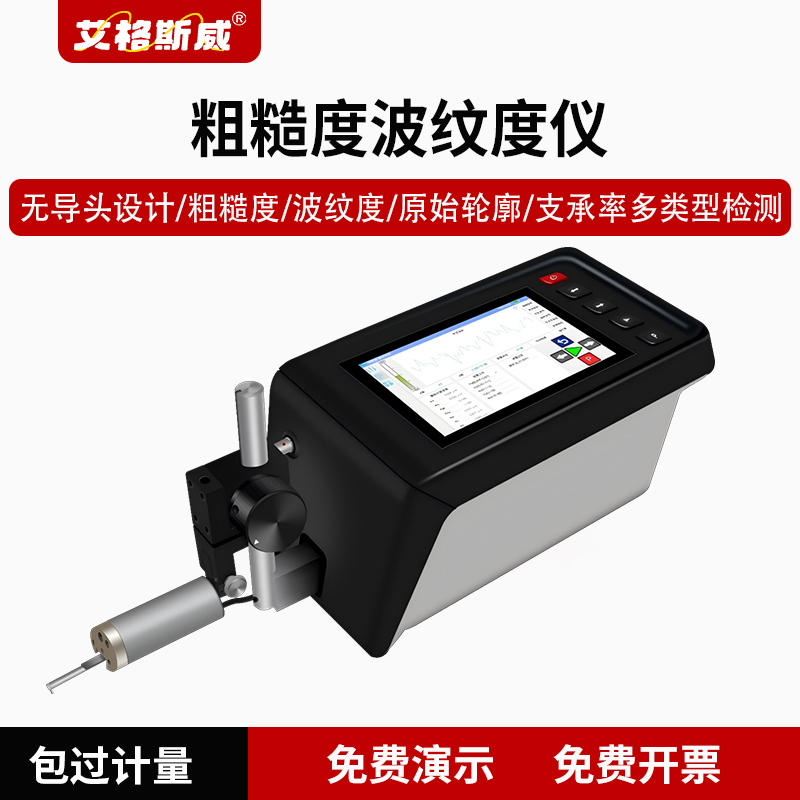
 地址:广东省深圳市宝安区中心路108号 锐钧商务大厦 18E
 电话:13302445125
 手机:13302445125
 邮箱:1286966098@qq.com

