轮廓粗糙度一体机测针属于直接接触工件的核心消耗配件,测针选型错误,会出现测针无法伸入沟槽、针尖容易损坏、测量数据失真等各类问题。深圳嘉禾精密仪器有限公司旗下艾格斯威,AG‑200D 轮廓粗糙度一体机,不同工件沟槽、台阶、曲面,对应不同规格测针,下面梳理测针选配相关要点。
针尖半径直接影响狭小圆角、沟槽的测量。标准粗糙度测针,针尖半径 0.005mm,适合常规平面粗糙度测量。测量工件内圆角、微小沟槽,如果圆角半径小于针尖半径,测针无法到达槽底,轮廓测量数据失真。测量大圆弧轮廓零件,选用马蹄形斜测针;做粗糙度检测,优先选择小半径硬质合金测针。注意:针尖发生磨损、卷边之后必须立刻更换,磨损针尖会带来系统性测量误差。
测杆长度决定可测量沟槽深度。浅沟槽选用短测杆,刚性好,振动小,测量稳定性高;深度较深的沟槽,需要选用长测杆,但是长测杆刚性下降,测量速度要适当降低。碳纤维测杆重量轻,适合降低测力测量软质航空铝合金零件;金属测杆刚性强,适合硬质钢件测量。要确认测杆不会和工件侧壁发生干涉碰撞。
窄深密封沟槽是模具、航空阀体很常见结构。首先核算沟槽开口宽度、槽底圆角半径。沟槽开口很小,优先选用细长斜测针,保证针尖可以抵达槽底;沟槽开口宽、深度大,选用标准测针。严禁测杆外壁摩擦沟槽侧壁,一旦发生触碰,轮廓扫描曲线全部失效。测量前做模拟试走,确认无干涉。
台阶零件测量,优先保证针尖可以越过台阶过渡圆角,不能发生测杆碰撞台阶壁。大曲率外曲面工件,使用标准硬质合金测针即可;内凹曲面,需要核算测针运动轨迹,避免测杆干涉。曲面测量降低扫描速度,提升轮廓采集数据点密度,保障轮廓度计算精度。
安装测针轻拿轻放,针尖十分脆弱,禁止针尖磕碰工作台、工件。根据工件材质合理设置测量测力,软质合金降低测力,避免划伤工件表面。每次开机之后,使用标准校正件做校验。不使用的时候,测针抬起,远离工作台面,设备防尘保护。定期检查针尖外观状态,出现卷边、崩损及时更换配件。
综上所述,艾格斯威AG‑200D 轮廓粗糙度一体机测针选配,要综合工件沟槽宽度、圆角半径、深度、曲面曲率,同时兼顾工件材质。有工件测针选型以及试样测试需求,欢迎通过深圳嘉禾精密仪器有限公司官网联系技术人员获取建议。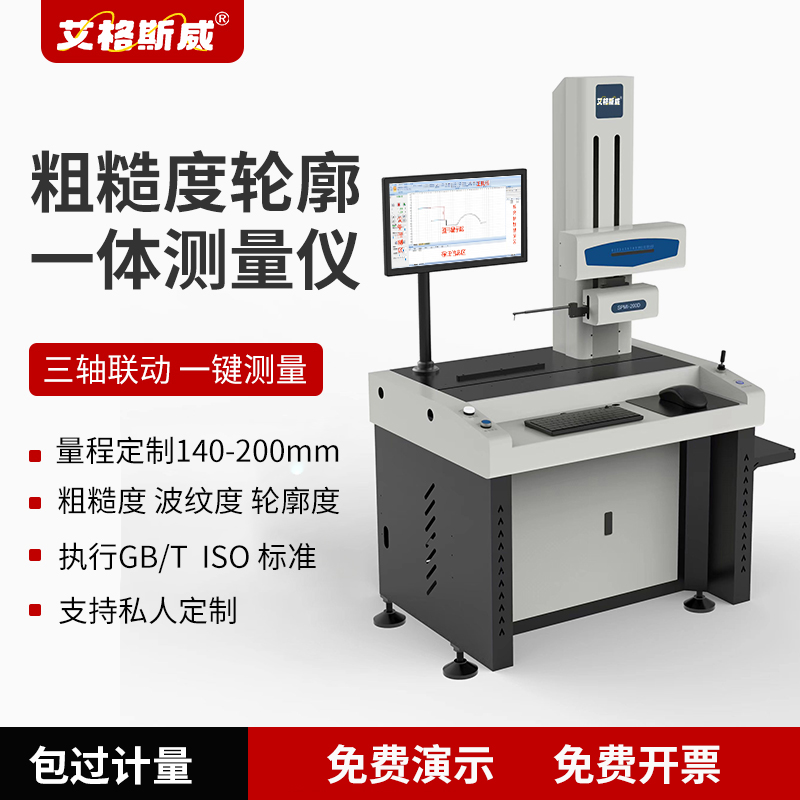
 地址:广东省深圳市宝安区中心路108号 锐钧商务大厦 18E
 电话:13302445125
 手机:13302445125
 邮箱:1286966098@qq.com

