在铸锻件、钢结构焊缝、轴类零部件的质量检验与在役检修当中,CDX‑III 磁粉无损检测仪凭借多探头可更换,便携的特点大量用于现场探伤。很多漏检问题并非设备硬件缺陷,而是操作流程细节把控不足。深圳嘉禾精密仪器有限公司旗下艾格斯威,CDX‑III 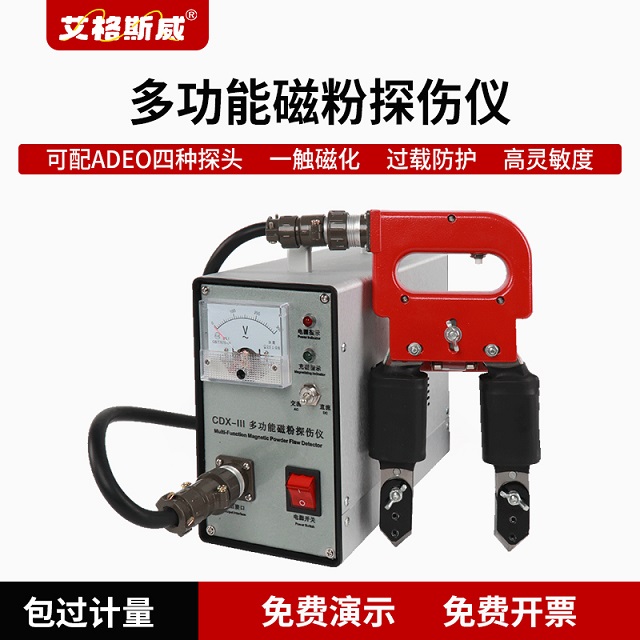
仪器连接与通电检查:作业开始前完成全套硬件检查。检查主机、电源线、输出线缆外观完好,航空插头拧紧,仪器外壳做好可靠接地。依据被测工件几何结构挑选探头,A 型探头适配角焊缝异形件,D 型适合平面锻件,E 型用于大面积焊缝,O 型适配轴棒管件。连接探头线缆,确认供电电压 AC220V,确认仪器各项指示灯状态正常。
工件表面预处理:待测区域及周边至少 25mm 范围,打磨去除油漆、焊渣、厚锈蚀、油污,露出干净金属基材。表面残留锈蚀坑点要打磨平整。曲面工件调节探头活动关节,保证探头两个磁极同时贴合工件,禁止单角悬空接触工件,磁极间隙会削弱漏磁场,造成细微缺陷无法显示。
灵敏度校验流程:正式探伤之前必须完成灵敏度验证。将 A 型标准试片粘贴到被测工件表面,探头压紧试片区域,执行磁化操作,喷洒磁悬液。试片上面刻槽可以清晰显现磁痕,代表整套仪器、磁悬液状态合格,方可开展工件检测;如果刻槽显示不清晰,排查探头、磁悬液、供电之后再复测。
磁化扫查操作:探头磁极完全贴合工件之后,再按下充磁按键,严禁探头悬空空载充磁。连续作业严格遵循节拍,单次充磁时间≤3 秒,两次充磁间隔≥2 秒,控制探头温升≤60℃。移动扫查相邻区域保持 25mm 以上重叠,消除检测盲区。变换探头角度做多方向磁化,防止缺陷走向和磁力线平行而漏检。
磁痕评判与现场记录:优先采用连续法,磁化同步施加磁悬液。保证检测位置光照充足,利用探头上自带工作灯辅助暗光环境观察。区分缺陷磁痕与伪磁痕,可疑痕迹打磨工件表面之后,变换探头方向再次磁化复核。记录工件编号、探头类型、缺陷位置、磁痕形态,留存检测记录。
作业收尾与故障处置:检测完成,松开充磁开关,关闭仪器电源。清理探头磁极表面磁粉杂质,线缆整理收纳,设备存放于干燥无腐蚀环境。出现保险丝熔断、充磁无响应故障,不要自行拆开仪器主机。
总结:CDX‑III 磁粉无损检测仪现场检测,工件预处理、灵敏度校验、磁化节拍控制、多角度复核是保障检测质量的关键。如遇到检测实操、探头选型相关疑问,欢迎访问深圳嘉禾精密仪器有限公司官网,向我们的技术团队寻求支持。
 地址:广东省深圳市宝安区中心路108号 锐钧商务大厦 18E
 电话:13302445125
 手机:13302445125
 邮箱:1286966098@qq.com

