精密模具型腔、航空液压零部件不仅管控尺寸公差,表面微观粗糙度、轮廓、圆弧、波纹度指标直接决定密封性能、耐磨性能以及疲劳寿命,分开采购粗糙度仪和轮廓仪,需要两次装夹,容易带来定位误差。深圳嘉禾精密仪器有限公司旗下艾格斯威,AG‑200D 表面轮廓仪为粗糙度轮廓一体机,兼顾轮廓几何测量和表面粗糙度评定,广泛用于模具、航空零部件检测。
精密模具检测:注塑、冲压模具经过打磨抛光修模之后,需要检测分型面、沟槽、圆角、型腔轮廓。仪器 X 方向行程 140mm,Z1 轮廓度量程 20mm,可以采集沟槽底部圆角半径、台阶高度、轮廓度;同时输出 Ra、Rz 等全套粗糙度参数。模具复杂型腔,搭配对应测针,可完成狭小沟槽扫描;00 级大理石底座保障测量过程稳定。软件可导出 PDF、Word 格式检测报告,记录抛光前后表面数据,对比验证抛光工艺效果。
航空密封零件检测:航空行业各类密封环、阀体、活塞零件,密封沟槽质量直接影响整机密封性。很多密封槽狭小,普通量具无法测量槽底圆角与轮廓。AG‑200D 表面轮廓仪最小支持 5mm 内孔检测,可深入密封槽内部扫描,获取槽型轮廓、波纹度、粗糙度。航空零件很多属于软质合金,检测的时候合理设置测力,防止测针划伤工件被测表面。
形位与波纹度检测:除常规粗糙度参数之外,该设备可以完成直线度、平行度、垂直度、圆弧轮廓度等形状公差评定。航空机加工零件,波纹度指标用来预判疲劳开裂风险,设备完整支持 Wa、Wt 等全套波纹度参数计算。四轴霍尔摇杆操控,也可以编辑自动测量程序,实现同批次零件批量自动检测,输出 OK/NG 判定。
检测实操注意要点:工件装夹十分关键,零件必须稳固,测量过程工件不能发生微小位移。依据沟槽深浅、曲面曲率正确选配测针;检测前检查针尖是否磨损、卷边。环境尽量避开振动,环境温度尽量接近 20℃标准计量温度,降低温度带来测量偏差。测量完成及时清理测针,妥善保管配件。
配套标准参考:仪器符合 GB/T3505‑2000、GB/T6062‑2001、ISO4287 等国内国际标准,出厂附带第三方校验报告,工程师可上门开展实操培训。
总结:AG‑200D 表面轮廓仪实现粗糙度、轮廓、波纹度一体化检测,适配精密模具、航空密封零部件质量管控。若您有工件测试评估、工装测针选型需求,欢迎通过深圳嘉禾精密仪器有限公司官网联系我们获取技术方案。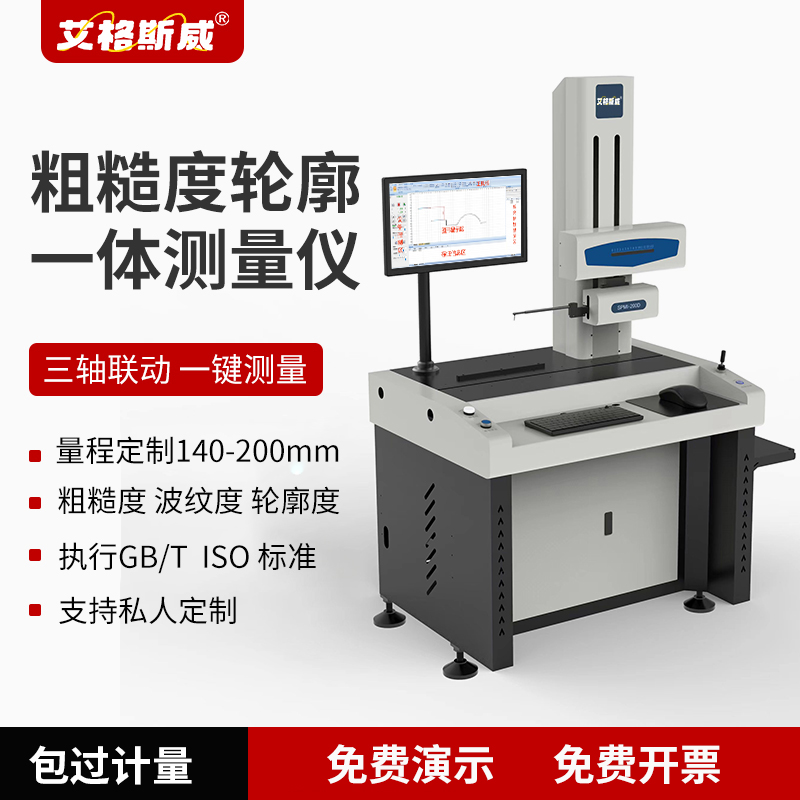
上一篇:全自动二次元影像仪哪个牌子好?国产全自动二次元影像仪选购指南
下一篇:轮廓粗糙度一体机测针选配指南,沟槽、台阶、曲面测量选择
 地址:广东省深圳市宝安区中心路108号 锐钧商务大厦 18E
 电话:13302445125
 手机:13302445125
 邮箱:1286966098@qq.com

