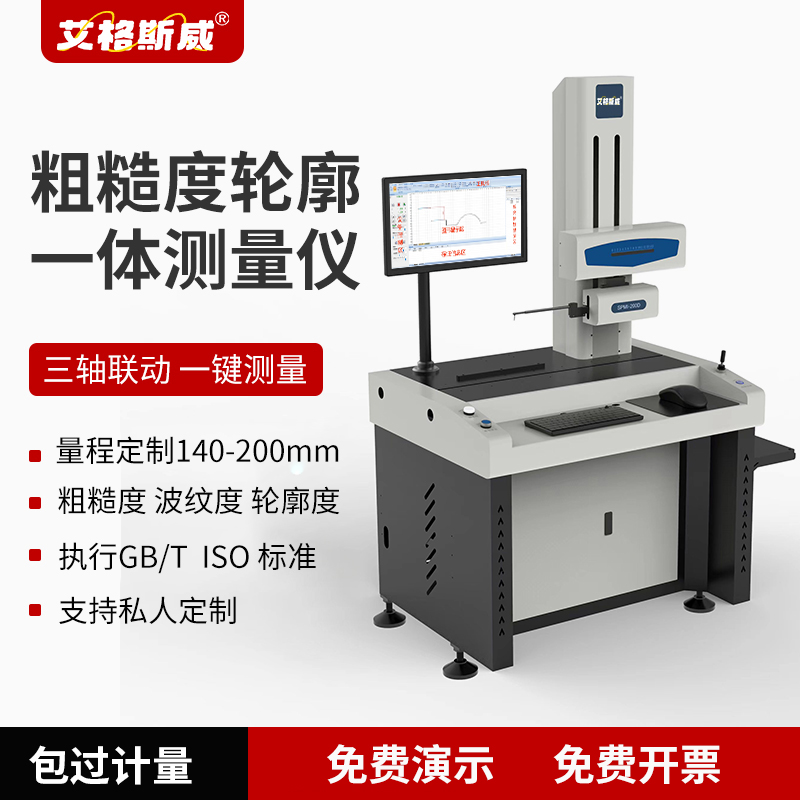
轮廓粗糙度一体机属于计量类精密检测设备,测针磨损、环境温度变化、设备磕碰,都会带来示值漂移。做好分层校准,是保障粗糙度、轮廓尺寸检测数据可靠的基础。深圳嘉禾精密仪器有限公司旗下的品牌艾格斯威,AG‑200D 轮廓粗糙度一体机,校准分为班前点检、项目专项校准、年度第三方计量三个层级,三者不能互相替代。
一、班前简易点检(每次检测作业前)
艾格斯威 AG‑200D 轮廓粗糙度一体机开机之后,建议充分预热。检查测针,观察针尖无崩缺、无油污金属碎屑;清理大理石工作台、扫描导轨上切屑粉尘;把检定合格粗糙度标准块放置在工作台上,固定稳妥。选用对应截止波长、评定长度参数,在样块有效区域多次扫描,读取 Ra、Rz 等核心参数。比对测量平均值与标准块证书标称数值,如果误差在允许范围,设备可以投入工件检测;如果偏差偏大,开展专项校准。班前点检只做核查,不随意修改设备补偿参数。
二、粗糙度项目专项校准
当点检确认示值持续偏移,开展粗糙度专项校准。选用带有效证书的粗糙度标准样块,避开样块划痕磕碰区域;软件设置和标准块证书完全一致:截止波长、评定长度、扫描速度。在样块不同位置重复扫描 3‑5 次;把证书标称参数录入软件,完成粗糙度补偿修正。校准完成之后,再次复测标准块,确认误差回到允许区间。更换测针之后,必须重新做粗糙度校准。仪器粗糙度残值噪声≤0.005μm,重复稳定性示值 3%,校准之后应当满足该指标。
三、轮廓几何尺寸校准
轮廓项目包含 X 轴行程、Z 轴高度、圆弧、角度等指标。使用台阶高度标准块校验 Z 轴示值;使用长度标准样块校验 X 轴线性精度;圆弧标准块校验圆弧精度。艾格斯威 AG‑200D 轮廓粗糙度一体机轮廓线性精度 ±(1.2+|0.12H|)μm,角度精度 ±1′。校准的时候工件稳固装夹,扫描路径和标准样块几何基准对齐;完成修正之后要多次复测验证。设备受到撞击、搬运移位完成后,必须执行轮廓全套核查。
四、机械与辅助部件核查
检查四轴霍尔摇杆运动是否顺滑,运动无卡顿;检查自动接触保护功能是否有效;工作台回转、平移功能运行正常;检查 00 级大理石工作台无磕碰损伤。导轨保持洁净,禁止堆放硬质工件磕碰台面。
五、周期第三方计量要求
班前点检、软件内部补偿,只属于使用层面的核查调整,不能替代法定计量。实验室常规使用,建议每年送第三方计量机构完成整机计量,获取计量证书,满足 ISO 质量体系、客户审核归档要求;如果设备高频使用、经常搬动,可适当缩短计量周期。
综上所说,轮廓粗糙度一体机要建立 “班前点检‑专项校准‑年度计量” 完整流程,更换测针、设备磕碰移位之后要重新核查。在校准实操上遇到疑问,可联系深圳嘉禾精密仪器技术人员获取操作指导。
上一篇:表面轮廓仪常见故障排查手册
下一篇:最后一篇
 地址:广东省深圳市宝安区中心路108号 锐钧商务大厦 18E
 电话:13302445125
 手机:13302445125
 邮箱:1286966098@qq.com

