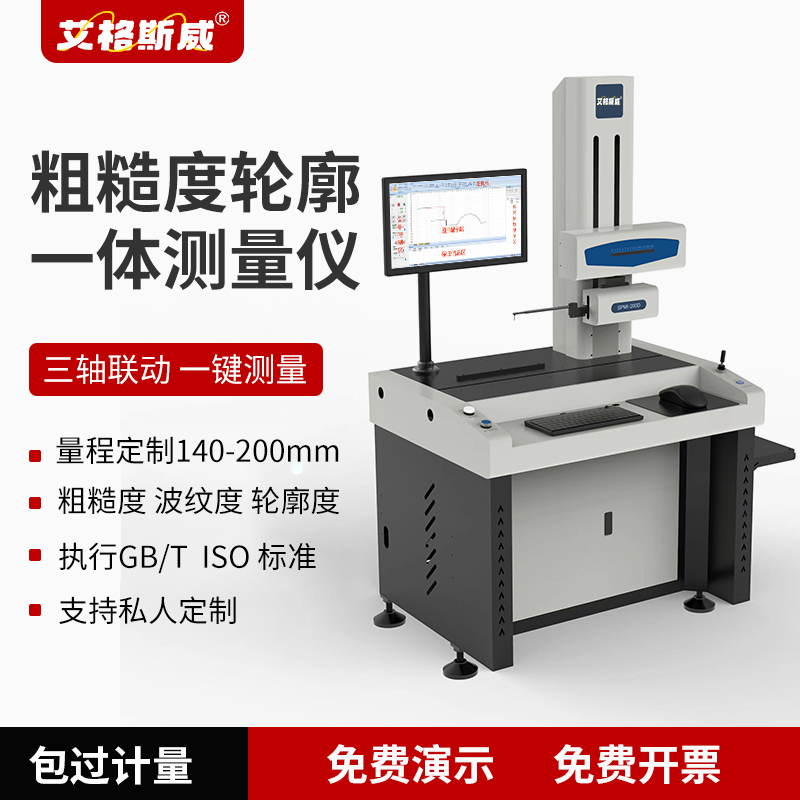
粗糙度轮廓仪属于高精度接触式精密检测设备,大理石基座、传感器、测针、驱动机构对振动、磕碰、污染较为敏感。日常实验室检测时,会遇到读数重复性差、扫描中途中断、软件报错、报告导出异常等各类现象。深圳嘉禾精密仪器有限公司旗下的品牌艾格斯威,AG‑200D 表面轮廓仪,多数故障不需要拆机,可按由外到内顺序完成排查。
一、测量读数重复性差,数值波动大
首先确认环境条件,设备需要放置在无明显振动平台,周边远离冲床、空压机等震动源;确认工件装夹稳固,没有发生微小滑移;检查测针,查看针尖是否磨损、沾有金属碎屑油污,测针出现崩损要及时更换。艾格斯威 AG‑200D 表面轮廓仪传感器分辨率 0.02μm,针尖微小损伤就会带来系统性偏差;确认工作台、被测样品表面清洁,无切屑粉尘;核对软件截止波长、评定长度参数是否和标准块、工件图纸要求保持一致;排除以上因素之后,使用粗糙度标准块做核查,区分是工件本身原因还是设备硬件异常。
二、扫描中途停止,测针抬升报警
扫描过程中运动突然终止,出现接触保护报警。优先查看工件,工件存在毛刺、凸起、台阶突变过大,超过设备爬坡能力(上升 77°、下降 87°),会触发自动接触保护停止扫描;检查测针是否松动;检查工作台有没有意外碰撞;检查 X 轴驱动导轨是否存在切屑异物阻挡运动。不要反复强制启动扫描,排除机械阻挡之后,再重新运行扫描程序。
三、软件通讯连接失败,设备联机异常
软件提示无法连接仪器主机。检查 USB 通讯线缆接头,确认两端插接到位;重启仪器主机和电脑软件;确认驱动程序完整,没有被杀毒软件拦截。不要随意更换非配套数据线;如果频繁断连,查看线缆外皮有没有磨损破损。
四、轮廓几何尺寸测量偏差超标
使用标准轮廓样块进行校验,如果出现尺寸偏差。首先确认设备经过充分预热,实验室温度尽量趋近 20℃标准环境;检查 X 轴、Z 轴导轨是否有粉尘异物;确认测针状态完好;核对软件参数,圆弧、角度测量参数设置是否正确;大理石工作台不要受到撞击磕碰。不要直接修改补偿参数掩盖硬件问题,硬件异常优先联系技术人员。
五、报告导出、保存异常
扫描轨迹正常,但是无法保存或者导出 PDF、Word 报告。确认电脑磁盘存储空间充足;不要在扫描导出过程中直接关闭软件;使用软件自带模板输出,不随意修改模板底层文件;如果模板损坏,可以恢复软件出厂模板再重新生成报告。
六、不建议用户自行处理的故障
大理石基座磕碰损坏、传感器硬件报错、导轨卡滞严重,不建议用户自行拆机调试,私自拆解会破坏设备计量状态。
综上所说,表面轮廓仪故障排查顺序:环境与装夹→测针与工件状态→线缆通讯→软件参数,优先排除外部因素。遇到无法定位的异常,可以联系深圳嘉禾精密仪器技术人员协助故障分析。
 地址:广东省深圳市宝安区中心路108号 锐钧商务大厦 18E
 电话:13302445125
 手机:13302445125
 邮箱:1286966098@qq.com

