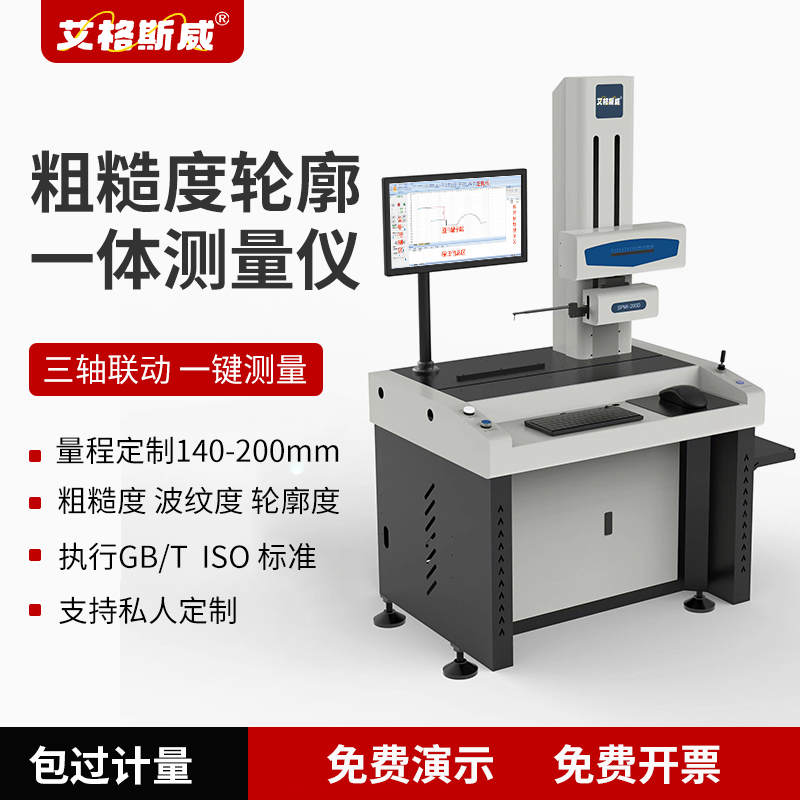
精密机械、模具、密封件、航空零部件,不仅要管控尺寸、圆弧、角度等轮廓几何指标,同时还要评价表面粗糙度、波纹度,传统方式需要两台设备分开检测,多次装夹带来定位误差。深圳嘉禾精密仪器有限公司旗下的品牌艾格斯威,AG‑200D 粗糙度轮廓仪采用直角坐标测量法,一次扫描即可同时采集轮廓与粗糙度原始数据,完成多项目评定。
一、直角坐标测量法核心原理
艾格斯威 AG‑200D 粗糙度轮廓仪依靠 X 轴横向驱动,Z1 轴高分辨率传感器,测针沿着被测工件表面匀速滑行,连续采集海量 X、Z 坐标点。原始坐标数据传输到配套上位计算机,软件做数字滤波处理,分离出轮廓主体波形、粗糙度波形、波纹度波形。基于处理完成的数据,分别计算几何尺寸、形位公差、粗糙度全套参数、波纹度参数。Z1 传感器分辨率 0.02μm,轮廓度量程 20mm,粗糙度量程 ±1500μm。设备符合 GB/T3505‑2000、GB/T6062‑2001、ISO4287 等国内、国际标准。
二、轮廓几何测量实现逻辑
X‑Z 原始坐标点构成零件真实二维轮廓,软件从中提取水平距离、垂直距离、半径、直径、夹角;同时可以评定直线度、平行度、垂直度、圆弧轮廓度等形状与位置公差。软件支持导入、导出 CAD 图纸,把实测轮廓和理论图纸做比对,快速识别轮廓偏差。X 方向驱动器行程 140mm,线性精度 ±(1.2+|0.12H|)μm,角度测量精度 ±1′。设备最小可检测内孔 5mm,搭配对应斜测针完成小孔内部扫描。
三、粗糙度与波纹度解析逻辑
软件使用对应截止波长对原始轮廓做滤波拆分,把原始轮廓拆分成粗糙度成分、波纹度成分。粗糙度可以输出 Ra、Rz、Rk、Rpk、Rvk、Mr1、Mr2 等大量评定参数;波纹度可输出 Wa、Wt、Wz 等系列指标。截止波长可选 0.025、0.08、0.25、0.8、2.5、8mm,评定长度支持 λc 的 1‑5 倍设置。仪器粗糙度残值噪声≤0.005μm,重复稳定性示值 3%。
四、硬件结构对测量的支撑
艾格斯威 AG‑200D 粗糙度轮廓仪底座立柱采用 00 级济南青大理石,热变形小,降低环境温变带来的形变;配备电动立柱、专利大角度调整工作台,Y 向 ±6mm 平移,回转角度 ±30°;四轴霍尔摇杆方便操作人员移动传感器;具备自动接触功能,降低测针磕碰损坏风险;爬坡角度上升 77°,下降 87°,可以扫描斜面、陡峭沟槽侧壁。
五、软件数据输出能力
测量完成之后软件自动执行计算,支持自动编程批量检测,输出 OK/NG 判定;报告支持 PDF、Word、Excel 多格式导出;软件模板终生免费升级。可保存扫描原始轨迹,方便后续复盘复核检测数据,满足实验室质量体系归档。
综上所说,粗糙度轮廓仪通过触针扫描采集坐标,依靠软件滤波分离轮廓、粗糙度、波纹度信息,实现一体化检测。如果有工件检测可行性、测针选型疑问,可联系深圳嘉禾精密仪器的技术人员沟通。
 地址:广东省深圳市宝安区中心路108号 锐钧商务大厦 18E
 电话:13302445125
 手机:13302445125
 邮箱:1286966098@qq.com

