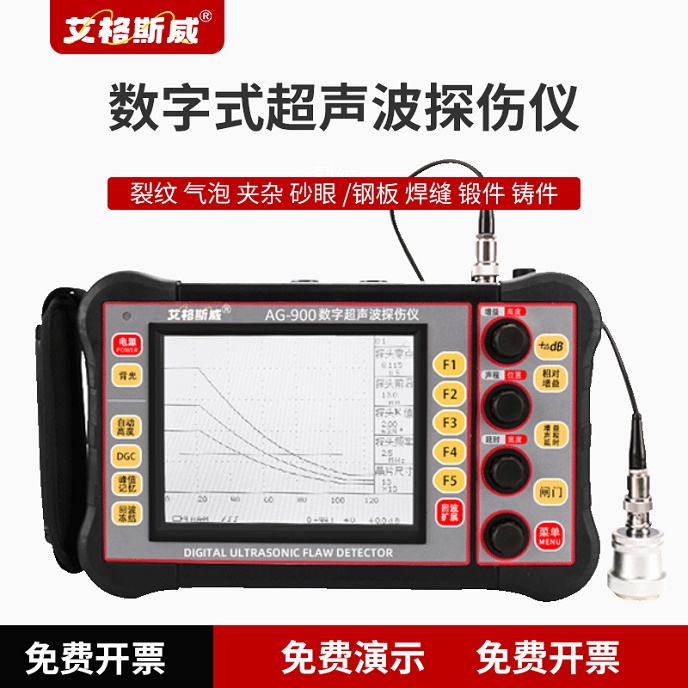
钢结构工程大量对接焊缝、角焊缝、T 型接头焊缝,焊缝内部裂纹、未焊透、夹渣一旦漏检,会给整体结构带来安全隐患。不少检测人员硬件设备完好,但现场操作不规范,微小缺陷被漏掉。深圳嘉禾精密仪器有限公司旗下的品牌艾格斯威,AG‑900 便携式焊缝探伤仪,动态范围≥32dB,支持 DAC、AVG 曲线,下面整理钢结构工地现场实操要点,减少焊缝漏检问题。
一、工件打磨预处理检测前焊缝两侧打磨宽度需要满足探头移动扫查要求,至少不小于一倍板厚范围,清除飞溅焊渣、锈蚀、厚油漆。如果打磨不到位,耦合效果差,回波幅值变弱,细小缺陷回波直接消失。不要只打磨焊缝中心,忽略热影响区,很多裂纹产生在熔合线、焊趾位置。
二、探头与参数匹配艾格斯威 AG‑900 便携式焊缝探伤仪工作频率 0.4‑20MHz。薄板钢结构焊缝,选用高频、大 K 值斜探头,降低近场盲区;中厚板钢结构选用 2‑2.5MHz 探头,保证声波穿透深度。探头楔块出现磨损要及时更换。增益、抑制合理设置,抑制参数不可设置过高,避免把小缺陷回波直接抑制消除。仪器 30 组独立探伤通道,可以预先保存不同板厚钢结构的探伤参数,现场直接调用。
三、仪器校准与曲线制作到施工现场之后,不能直接使用实验室做好的 DAC 曲线。要使用现场温度环境下的标准试块,完成零点、K 值、声速校准,重新制作 DAC 评定曲线。现场温度变化、更换探头之后必须重新校准。校准完成,用参考试块上人工缺陷复核灵敏度,确认小人工孔回波可以稳定检出,再正式扫查。
四、规范现场扫查动作以锯齿形扫查作为基础扫查方式,探头移动速度不能过快,相邻扫查轨迹要有重叠。对焊趾、焊缝根部、T 接头转角这些缺陷高发位置,增加转角扫查、环绕扫查。开启仪器峰值记忆、回波包络功能,避免快速移动探头漏掉瞬时缺陷回波。同一道焊缝尽量从焊缝两侧分别扫查,部分裂纹只会从一侧反射出明显回波,单侧扫查容易漏检。
五、可疑缺陷复核处理扫查出现超标回波,不能只读取一个点位数据。移动探头,多角度确认回波真实性,区分焊缝余高、坡口带来的伪缺陷信号。记录缺陷的深度、长度、当量,在工件实物做好标记。批量检测中遇到波形异常拿不准的试样,留存 A 扫描波形,便于回到室内复盘。
六、现场环境注意事项工地现场振动大、温度跨度大,尽量减少仪器剧烈震动;避免强光直射屏幕影响波形观察,该仪器高亮屏幕亮度可调。注意线缆防护,防止被钢结构棱角割破探头线。
综上所述,钢结构焊缝漏检大多来源于操作细节不到位,仪器硬件只是基础保障,标准化现场作业流程才能提升检出率。遇到钢结构焊缝探伤工艺疑问,可联系深圳嘉禾精密仪器获取作业参考。
上一篇:金属内部裂纹看不见?数字焊缝探伤仪这样用才靠谱
下一篇:最后一篇
 地址:广东省深圳市宝安区中心路108号 锐钧商务大厦 18E
 电话:13302445125
 手机:13302445125
 邮箱:1286966098@qq.com

