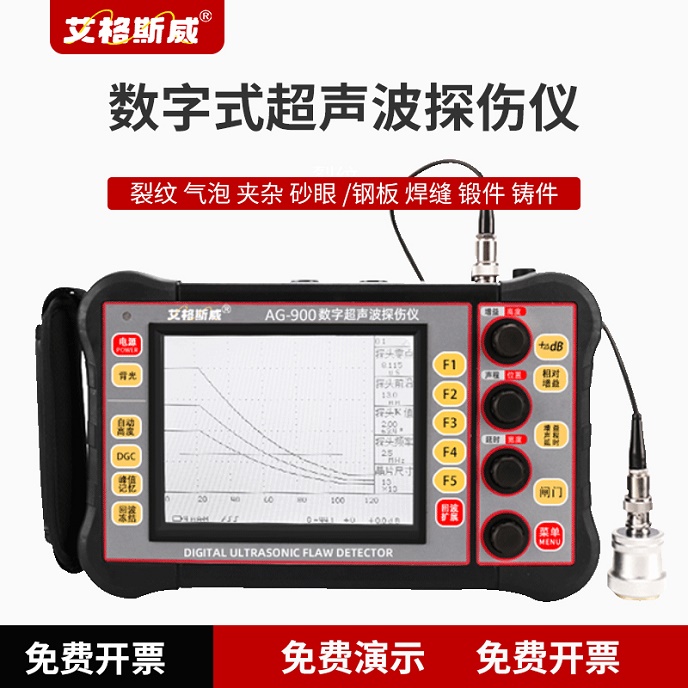
金属材料内部裂纹大多产生在焊缝、热影响区、锻件应力集中位置,裂纹埋藏在基体内部,肉眼、磁粉都很难发现,超声波探伤依靠回波反射识别这类隐藏缺陷,但操作方式不当会造成漏判误判。深圳嘉禾精密仪器有限公司旗下的品牌艾格斯威,AG‑900 数字焊缝探伤仪采样频率 320MHz,分辨力>40dB,支持一键自动校准,只有规范完整执行整套检测流程,才能有效识别看不见的内部裂纹。
一、检测前期准备工件表面处理是第一步,焊缝及两侧检测区域打磨干净,去除焊渣、锈蚀、油漆涂层,保证探头可以和工件良好耦合。根据板厚挑选斜探头,薄板焊缝选用大 K 值探头,厚板焊缝选用小 K 值探头,检查探头楔块无开裂磨损,探头线缆接头完好。准备探伤耦合剂,同时检查仪器电量,该仪器锂电池可连续工作 10 小时。
二、仪器完整校准很多操作人员简化校准步骤,直接调用旧参数开展检测,很容易产生定位、定量错误。艾格斯威 AG‑900 数字焊缝探伤仪支持一键自动校准,可以自动测定探头零点、K 值、前沿、材料声速。使用 CSK‑IA 等标准试块完成整套标定,制作对应板厚 DAC 评定曲线。更换探头、工件材质变化、环境温差大,都要重新校准,不能沿用上次保存参数。
三、扫查识别内部裂纹焊缝裂纹常见位置集中在焊趾、焊缝根部、熔合线。采用锯齿形扫查为主,搭配转角扫查、环绕扫查,探头移动速度不宜过快,开启峰值记忆功能,捕捉一闪而过的裂纹回波。发现超出评定线的回波之后,缓慢移动探头,找到回波最高点,仪器自动显示缺陷深度、水平距离、当量 dB。区分裂纹真实回波和工件结构带来的伪波,多角度移动探头验证信号真实性,不能看到回波就直接判定裂纹。
四、裂纹等级判定捕捉可疑裂纹回波之后,对照项目执行探伤标准,依据缺陷当量、延伸长度做等级评判。不要单纯依靠仪器自动计算数值,结合焊缝工艺、母材材质综合分析。对于超标缺陷,在工件表面标记缺陷位置,记录波形数据。
五、数据保存归档检测完成,保存 A 扫描波形、探伤参数,利用仪器导出功能生成探伤报告,记录探伤时间、工件编号,方便后期复检比对。不要检测结束直接关机,不保存任何原始波形,后续出现争议没有复核依据。
六、常见错误规避不要不打磨工件直接检测;不要不做校准直接调用历史曲线;探头移动速度过快;只单向扫查不做多角度复核;把结构伪信号误判为裂纹。
总结:金属内部裂纹看不见,仪器只是采集回波的工具,检测质量取决于前期准备、仪器校准、规范扫查和综合判读。遇到裂纹信号难以甄别,可联系深圳嘉禾精密仪器的技术人员获取技术指导。
 地址:广东省深圳市宝安区中心路108号 锐钧商务大厦 18E
 电话:13302445125
 手机:13302445125
 邮箱:1286966098@qq.com

