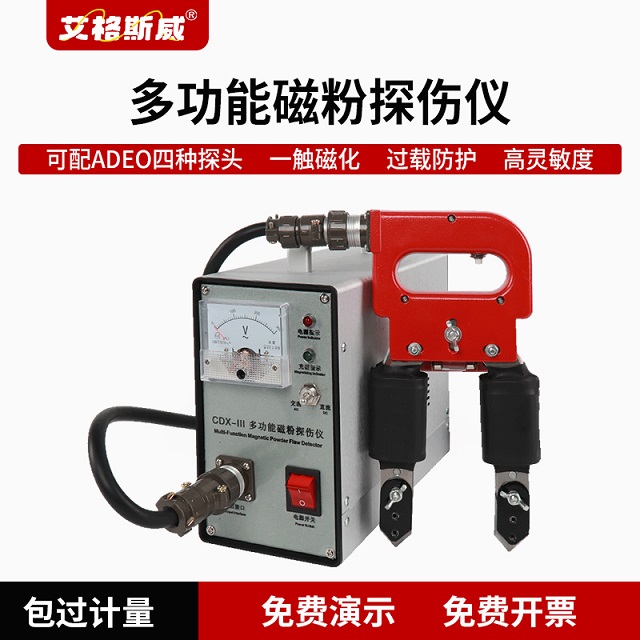
磁粉探伤属于铁磁性材料表面与近表面缺陷检测手段,设备经过搬运、探头磕碰、长期连续使用,磁化性能会发生衰减,定期开展完整校准,是保障缺陷能够稳定被检出的重要前提。深圳嘉禾精密仪器有限公司旗下艾格斯威 CDX‑III 磁粉探伤机需要按照规范完成提升力校验、磁化电流核查、灵敏度试片核验等项目,下面梳理整套可落地的校准流程。
一、校准前期准备工作
校准场地需要远离电焊机、大型电磁铁等强磁场干扰源,供电电压保持在仪器额定电压允许波动区间。准备拉力计、A 型 15/100 标准灵敏度试片、平整碳钢试板,检查主机、各型号探头、连接线缆,插头无松动氧化,探头磁极端面没有严重磕碰磨损。设备通电开机,充分预热,各开关档位切换确认功能正常。不同探头包含 A 型马蹄探头、D 型电磁轭、E 型交叉旋转探头、O 型环形探头,需要分别开展校验。
二、探头提升力校验
提升力直接反映探头磁化输出能力,也是磁粉探伤机最核心的校准项目。将探头平稳贴合平整碳钢试板,挂钩连接拉力计,垂直向上缓慢施加拉力,记录探头与钢板瞬间脱离的拉力数值,同一位置重复三次取平均值。艾格斯威 CDX‑III 磁粉探伤机,A 型、D 型探头交流模式提升力不小于 5.5kg,直流模式不小于 18kg;E 型交叉磁轭交流提升力不小于 12.5kg。如果实测数值不达标,优先清理磁极端面,端面磨损严重则需要修复磁极。
三、磁化电流与充磁时间核查
接通标准电流表串联进磁化回路,在设备最大输出的 10% 至 100% 区间选取至少五个校准点,分别切换交流、直流档位测试,记录仪器示值和实际电流,核对误差是否在标准允许范围。同时核查充磁计时功能,充磁时间设置 0.5‑3s,实测时间与设定值偏差不能过大。大电流档位单次充磁时间不宜超过 1 秒,两次充磁之间预留冷却间隔,防止线圈过热。
四、灵敏度综合核验
将 A 型 15/100 标准试片刻槽的一面紧贴试板,使用胶带固定边缘,不遮挡刻槽区域。喷洒磁悬液,执行充磁磁化,在合适光照条件下观察试片刻槽位置磁痕。合格状态下刻槽磁痕完整、连续清晰。如果磁痕微弱或者显示不全,依次排查探头贴合状态、供电电压、磁悬液浓度。该项目需要每一个常用探头都单独完成核验。
五、整机附属功能与校准记录管理
同步检查退磁功能,磁化之后执行退磁操作,使用磁场计确认工件残余磁场降到合理范围。校准全部项目完成之后,填写完整校准记录,记录校准日期、环境条件、各探头提升力、电流误差、灵敏度试片核验结果。日常每班开工可以做灵敏度简易核查;设备跌落撞击、维修更换配件,必须执行全套校准。
综上,艾格斯威 CDX‑III 磁粉探伤机校准主要包含提升力校验、磁化电流核查、灵敏度试片核验、退磁功能检查。在校准实操、探头配件选型方面有疑问,可以联系深圳嘉禾精密仪器有限公司技术团队获取支持。
 地址:广东省深圳市宝安区中心路108号 锐钧商务大厦 18E
 电话:13302445125
 手机:13302445125
 邮箱:1286966098@qq.com

