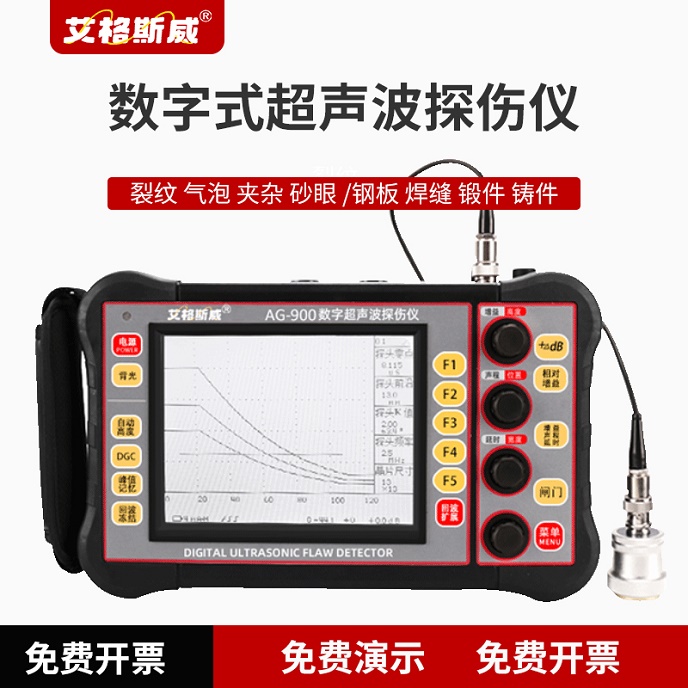
金属构件内部裂纹、气孔、夹杂等缺陷,会降低构件承载能力,无损探伤是设备运维、来料检验的重要手段,手持式金属探伤仪凭借便携的优势,在钢结构、压力容器、工程机械、焊缝检测场景广泛使用。市面上同类产品参数标注繁杂,很多采购容易被宣传信息误导,只看价格,忽略核心指标。艾格斯威 AG-900 手持式金属探伤仪多用于焊缝、锻件、铸件内部缺陷超声检测,选购时重点关注下面 5 项参数。
1.检测范围与盲区指标 盲区代表仪器无法识别近表面缺陷的最小厚度,盲区数值越小,越容易发现工件近表面裂纹,焊缝表层、打磨区域缺陷很多集中在近表面位置。检测范围决定可测工件厚度上限,结合自身工件厚度区间挑选,比如薄壁焊缝、厚锻件对检测范围要求差异很大。选购时确认标称盲区是配套标准探头下的实测指标,避免笼统标注。艾格斯威 AG-900 手持式金属探伤仪搭配不同探头,可以适配不同厚度工件检测需求。
2.增益调节与信噪比 信噪比是区分缺陷信号和杂波噪声的关键指标,工件晶粒粗大时,比如铸钢件,内部晶界会产生大量杂波,信噪比差的仪器,缺陷波容易被杂波淹没,出现漏检。增益档位范围、可调步长也很关键,精细调节增益,方便在高杂波工件里识别微弱缺陷信号。选购时可以拿同材质标准试块现场对比波形,观察杂波抑制效果。
3.探头适配性 探头是信号收发的核心部件,斜探头用于焊缝检测,直探头用于锻件铸件内部检测。确认主机支持的探头类型、频率范围,是否可以兼容常用规格探头。同时确认探头耐磨外壳质量,现场探伤经常在粗糙工件表面拖动,探头保护膜损耗快,配件是否容易采购、更换成本也要纳入考量。艾格斯威 AG-900 手持式金属探伤仪支持多种频率直探头、斜探头更换,适配焊缝、锻件、铸件多场景探伤。
4.采样速率与波形存储 采样速率影响波形还原精细程度,高速采样可以捕捉快速变化的缺陷波形,对微小缺陷识别更友好。同时关注波形存储能力,现场检测需要留存 A 扫波形、记录缺陷位置,支持批量存储、文件分类导出,方便后期复检、报告归档。部分设备存储容量有限,导出繁琐,不适合大量现场巡检工作。
5.续航与现场适配能力 探伤作业很多在户外、高空、工地现场开展,续航时长直接影响单日巡检工作量。确认连续工作时长,电池是否可更换。另外查看屏幕亮度,强光环境下屏幕能否看清波形,按键布局是否适合戴手套操作,防护等级适配现场粉尘、潮湿环境。这些参数纸面不容易体现,但直接影响一线操作人员使用体验。
综上所述,选购手持式金属探伤仪,优先核实盲区、信噪比、探头兼容性、采样存储、续航这五项核心参数,结合自身检测工件类型、现场工况对比,不要单纯以价格作为选择依据。有试块实测、探头配套方案需求,可以联系深圳嘉禾精密仪器技术团队。
 地址:广东省深圳市宝安区中心路108号 锐钧商务大厦 18E
 电话:13302445125
 手机:13302445125
 邮箱:1286966098@qq.com

