接触式粗糙度波纹度一体机,可同时采集粗糙度与波纹度数据,在精密机加工零部件质检使用越来越多。不少刚接触艾格斯威 AG‑280 粗糙度波纹度一体机的操作人员,跳过校准、参数设置步骤直接测量,造成检测数据重复性差,结果和图纸标准不匹配。这款设备为无导头差动电感传感器,X 轴最大行程 30mm,Z 轴量程 ±500μm,本文梳理从开机准备、仪器校准、参数设置、工件测量到关机收纳完整新手操作流程,帮助操作人员得到可信检测结果。
一、开机前期准备工作
开机之后,不要马上启动测量,等待仪器电子元器件充分热稳定。检查传感器金刚石测针,观察针尖无崩损、无金属碎屑粘附,测针属于精密易损件,严禁硬物触碰针尖。清理被测零部件检测区域,去除切削液、铁屑、油污;如果工件毛刺较大,提前做简单处理。尽量把设备放置远离冲床、磨床等强振动设备,必要时启用隔振装置,振动会直接干扰轮廓扫描轨迹。确认供电状态,仪器可内置电池或者 AC220V 供电,满电状态大约支持 50 次完整测量。
二、仪器示值校准操作
每次开机、更换测针、长时间停机重启,都需要做示值校准。选用仪器配套经计量确认的粗糙度波纹度标准样块。艾格斯威 AG‑280 粗糙度波纹度一体机将标准样块平稳安放在工作台,调整工作台水平,确认测针扫描方向垂直样块纹理。进入仪器校准菜单,录入样块证书上标称参数,执行校准程序。校准结束之后,复测样块,对比测量结果与证书标称值,确认偏差在允许范围之内,才算校准完成。如果偏差超标,排查测针状态之后再次校准。
三、根据图纸完成测量参数设置
依据零部件图纸执行标准,设置取样长度、评定长度,选择对应滤波器模式。区分粗糙度滤波与波纹度滤波,二者截取波长不一样,不能混用。艾格斯威 AG‑280 粗糙度波纹度一体机可分别设置两套滤波条件,支持 Gaussian、2RC、DP 等多种滤波算法,测量速度可在 0.05‑2.00mm/s 之间选择。很多新手直接使用仪器默认参数,和图纸标准不一致,即使仪器硬件完好,得到的数据也不能用于产品判定。设置完成可以保存为专用配置方案文件,下次检测同类型工件直接调用。
四、工件正式测量流程
将待测工件平稳装夹定位,调整传感器升降架高度,使测针可以平稳落到被测表面,确认扫描行进方向垂直于工件加工纹理。启动扫描,扫描过程观察软件上实时轮廓曲线,曲线形态平稳无异常跳动,代表扫描状态正常。同一检测位置建议重复 2‑3 次测量,观察结果离散程度。测量完成,保存原始轮廓数据,按需导出 PDF 检测报告,不建议只保存最终数值,原始轮廓方便后期复核追溯。
五、测量结束后收纳维护
全部检测完毕,抬起传感器,保护好金刚石测针,做好测针、工作台清洁,关闭设备电源。测针避免裸露存放,减少磕碰风险。定期使用标准样块做期间核查,及时发现仪器性能漂移;设备长期闲置需要定期补充充电。
总结,完整规范的操作流程是获取可靠粗糙度波纹度数据的基础,每一步均不可随意省略。实操遇到参数设置、波形判读难题,可联系深圳嘉禾精密仪器有限公司技术团队获取指导。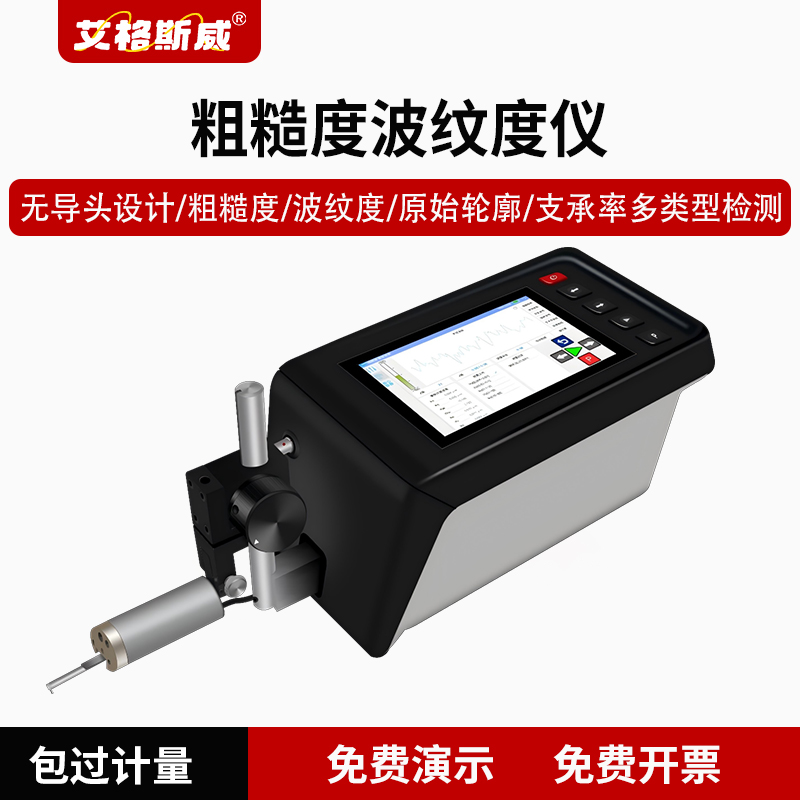
上一篇:精密零部件质检:粗糙波纹度仪选型要点与参数解读
下一篇:AG‑280 表面波纹度检测仪可以做哪些测试?对应哪些国标
 地址:广东省深圳市宝安区中心路108号 锐钧商务大厦 18E
 电话:13302445125
 手机:13302445125
 邮箱:1286966098@qq.com

