热处理、模具制造行业,硬度检测分为台式洛氏、布氏硬度计和各类便携式硬度设备。里氏硬度计、超声波硬度计是现场最常见的两类便携方案,很多采购人员不清楚超声波硬度检测的技术特性,尤其关心该设备是否适用于大型不可拆卸工件。深圳嘉禾精密仪器有限公司旗下艾格斯威,艾格斯威 AG‑530 便携式超声波硬度计基于 UCI 超声接触阻抗法,下面梳理超声波硬度检测的优缺点,同时说明大型工件检测的适用边界。
一、超声波硬度检测主要优势
1.压痕微小。金刚石压头产生压痕尺寸极小,需要高倍显微镜才可观察,对精加工成品工件表面损伤很小,适合成品件、镀层、表面淬火层硬度检测,不会破坏工件后续使用性能。
2.可检测狭小、异形位置。探头体积小巧,可测量齿根、焊缝热影响区、内孔、曲面等台式硬度计难以到达的测点,支持 360° 任意方向测量,只要探头垂直工件表面即可开展检测。
3.对工件重量、厚度门槛低。对比里氏硬度计,不需要工件厚重、大质量来吸收冲击能量,薄件、中小型工件不需要耦合底座就可以直接测量。单次测量约 2 秒,多点批量筛查效率高。
4.设备便携,整机分体式,主机搭配探头,不需要取样切割,不用把大件运送到实验室。支持 HV、HRC、HRB、HRA、HB 多硬度制式自动转换,内置一点、多点、十点多种校准模式,适配不同金属材料。
二、超声波硬度检测存在的局限性
工件表面不能过于粗糙,表面粗糙度过大会造成压头接触不稳定,读数波动,测点需要适度打磨;测量对探头垂直角度有要求,倾斜角度过大,结果偏差会明显增大。该方法得到的数值更多作为现场筛查参考,仲裁试验优先采用台式布洛维硬度计。不同材料弹性模量会影响测量结果,新材料需要做好校准补偿。
三、是否可以用于大型工件检测
可以用于大型整机、重型模具、压力容器等不拆卸大件现场检测。大件工件无需切割取样,直接在设备本体开展多点硬度普查,这是超声波硬度计的一大优势。但是有两个前提条件:第一,被测点位表面粗糙度满足要求,必要时做局部打磨;第二,操作时探头必须垂直压紧被测表面,高空、狭窄位置作业需要保证操作姿态,防止探头倾斜。 需要注意,虽然可以测大件,但它不依靠工件质量,若大件局部薄壁位置,同样可以直接测,不受工件整体重量限制。
四、大件检测实操提示
优先选择工件本体平整测点;避开焊缝飞溅、氧化皮,打磨测点;检测前使用同材质标准硬度块完成校准;多点测量取平均值;筛查发现异常点位,条件允许取样用台式硬度计做复核。
综上,超声波硬度检测具备压痕小、测点灵活,可直接用于大型工件不拆件检测,但同时存在表面、操作手法带来的限制。有大件工件硬度检测评估需求,可联系深圳嘉禾精密仪器有限公司获取技术咨询。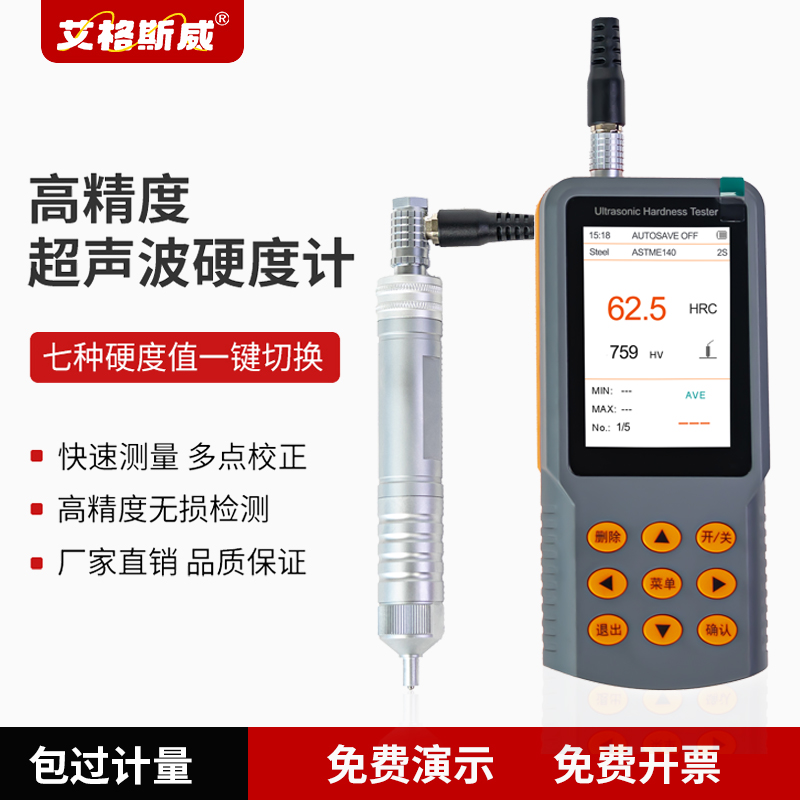
上一篇:表面轮廓仪的校准方法
下一篇:超声波硬度计测试不准是什么原因,如何调试
 地址:广东省深圳市宝安区中心路108号 锐钧商务大厦 18E
 电话:13302445125
 手机:13302445125
 邮箱:1286966098@qq.com

