想要保障表面轮廓仪测量结果长期可靠,规范校准必不可少。很多实验室操作人员分不清日常核查、现场校准、第三方计量检定三者区别,操作流程不规范,导致检测数据存在隐性偏差,无法满足质量体系审核要求。深圳嘉禾精密仪器有限公司旗下艾格斯威,结合艾格斯威 AG‑200D 表面轮廓仪设备特性,讲解设备日常核查、现场校准、周期检定的完整操作方法,明确操作人员可执行操作与专业计量工作边界。
一、校准相关概念区分
日常核查:属于实验室操作人员每班、每周可以开展的快速校验,使用标准样板核对设备输出结果,不修改设备底层补偿参数; 现场校准:使用配套标准件,完成粗糙度、轮廓相关示值校准,修改仪器补偿参数; 周期计量检定:由具备资质第三方计量机构执行,出具正式计量证书,用于 CNAS、IATF16949 等体系审核。本机建议每年至少完成一次完整第三方计量检定。
二、测量前日常核查(操作人员可执行)
每次开展重要批次检测前,将标准粗糙度样板、轮廓台阶样板放置工作台,装夹稳固。设置与样板证书一致的截止波长、评定长度,执行扫描,对比实测数值与证书标称值,若偏差在允许范围之内,可以开展工件检测;如果偏差超差,停止检测,查找原因,优先检查测针是否崩损、工件装夹、软件参数设置。日常核查只做比对,不改动仪器内部补偿参数,核查结果做好纸质或者电子台账记录。
三、现场校准操作步骤
1、准备工作:设备通电预热不少于 30 分钟,实验室环境温度保持稳定;清理大理石工作台,选用设备配套经过计量的粗糙度样板、台阶量块;检查测针完好无崩损。
2、粗糙度示值校准:把标准粗糙度样板平稳固定,按照样板证书参数设置软件截止波长、取样长度,执行扫描,依据实测和标称差值,在软件校准模块完成粗糙度示值修正。完成之后再次扫描样板,确认结果回归证书允许误差区间。
3、轮廓尺寸示值校准:使用标准台阶量块,分别对 X 轴水平方向、Z 轴垂直方向示值开展校准,核对台阶高度、长度测量结果,修正轮廓测量补偿参数。
4、校准完成保存配置,生成校准记录,记录校准时间、使用标准件编号、环境温度。
四、哪些项目不建议现场自行校准
整机直线度、角度示值、光栅系统底层补偿,不建议实验室操作人员自行调整。这类项目需要激光干涉仪等专业计量器具,应当交由厂家工程师或者第三方计量机构完成。
五、校准后使用注意事项
完成校准之后,不要随意更改软件滤波、截止波长、评定长度参数,参数改动之后需要重新做核查。更换测针之后,必须重新执行样板核查。设备发生搬运、碰撞之后,禁止直接上机检测,要完成全套核查、校准。
综上,规范完成核查与校准,是保障表面轮廓仪数据可靠的关键,要分清日常核查、现场校准、第三方检定的边界。在校准操作上存在疑问,可联系深圳嘉禾精密仪器有限公司获取计量技术指导。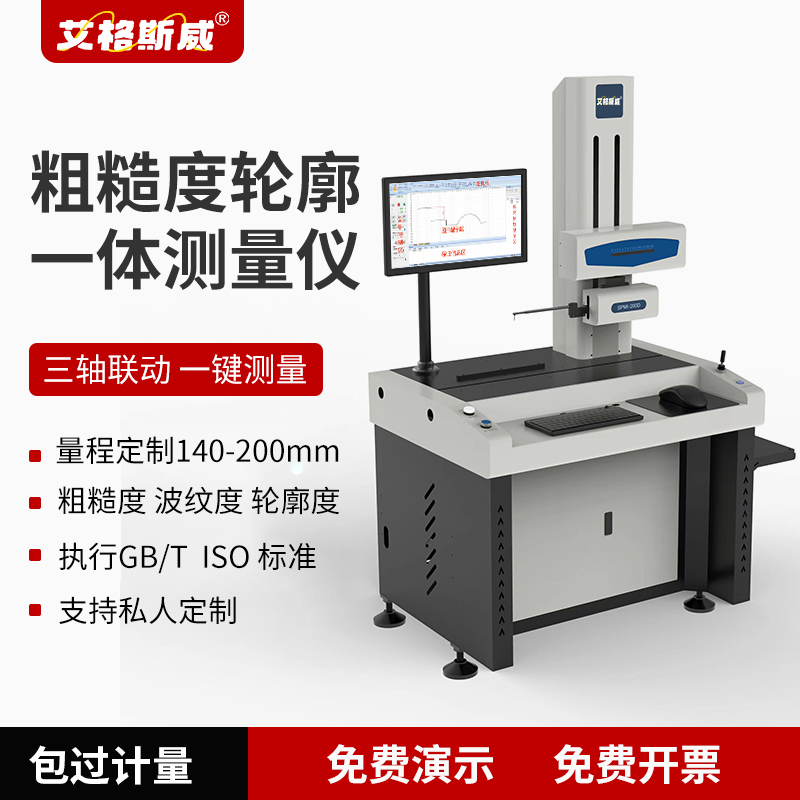
 地址:广东省深圳市宝安区中心路108号 锐钧商务大厦 18E
 电话:13302445125
 手机:13302445125
 邮箱:1286966098@qq.com

