硬度检测是金属材料质量管控的重要环节,洛氏硬度计与超声波硬度计都可以输出 HRC、HB 等硬度指标,但二者测试原理、试样条件、适用场景差异很大,不少现场人员容易混淆,选型和使用出现错配,造成检测数据无效。深圳嘉禾精密仪器有限公司旗下艾格斯威,围绕艾格斯威 AG‑530 超声波硬度检测仪,对比超声波硬度计与洛氏硬度计的核心差异,给出不同工况下选型判断思路。
一、测试原理与设备形态区别
洛氏硬度计属于台式静态压入法,施加规定主试验力,依靠压头压入工件的深度计算硬度,属于仲裁级检测手段,检测结果可以直接用于正式检验报告;但大多需要将工件取样放置工作台,大型工件无法直接上机。 艾格斯威 AG‑530 超声波硬度检测仪采用超声接触阻抗法,属于便携式设备,依靠谐振杆频率变化换算硬度,不需要切割取样,探头可以抵达狭小位置。压痕尺寸远小于普通洛氏压痕,对工件表面损伤很小。仪器符合 GB/T34205‑2017 等标准,多用于现场快速筛查,新材料需要完成对应校准补偿。
二、对被测工件条件的要求
台式洛氏硬度计:工件可以切割取样,试样足够大,能够平稳安放在设备工作台;测试会产生肉眼清晰可见的压痕;对工件重量、厚度没有严苛下限,但无法直接检测大型不可拆卸构件。
艾格斯威 AG‑530 超声波硬度检测仪:工件最小厚度 2mm,工件重量仅需要大于 0.3kg,不受大型构件尺寸限制;可测量齿轮齿根、模具边角、焊缝热影响区等台式设备难以触及的狭小位置;不同试验力探头对工件表面 Ra 粗糙度有对应要求,表面过于粗糙会增大离散度。
三、输出指标与精度定位
洛氏硬度计直接采用标准试验力得到原始 HRC、HRB 数值,测量不确定度小,可用于仲裁检验。 艾格斯威 AG‑530 超声波硬度检测仪可输出 HV、HRC、HRB、HB、HRA 多种硬度制式,HRC 精度可达 ±1.2HRC;针对弹性模量差异较大的新材料,需要使用一点或者多点校准消除材料带来的系统偏差,更适合现场原位检测筛查。
四、不同场景选型判断
1、实验室、来料入库、出具正式仲裁报告,优先选用台式洛氏硬度计。
2、大型模具、齿轮齿根、焊缝热影响区、薄壁管道,工件不可切割取样,狭小空间点位检测,优先选用艾格斯威 AG‑530 超声波硬度检测仪。
3、新材料、弹性模量差异大合金,使用超声波硬度计时,需要借助标准块完成多点校准。
4、质量管控可以采用组合方案:现场使用超声波硬度计做快速筛查,出现存疑样品取样,送至台式洛氏硬度计复核。
五、日常使用注意事项
超声波硬度计需要定期使用标准硬度块开展期间核查;更换探头、更换被测材料,要重新完成校准;压头必须垂直工件表面。洛氏硬度计需要按期送计量机构完成整机检定。
综上所述,超声波硬度计与洛氏硬度计不存在绝对优劣,要结合工件形态、检测目的、报告要求综合选择。有工况选型评估需求,可联系深圳嘉禾精密仪器有限公司技术团队获取建议。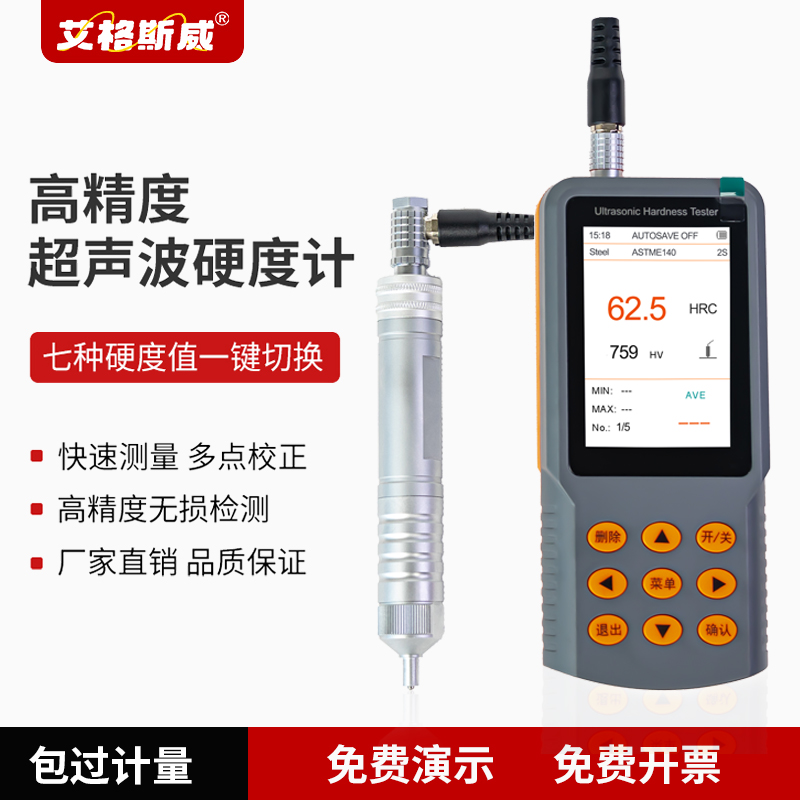
上一篇:超声波硬度计原理是什么?适合哪些工件检测
下一篇:磁粉探伤仪选型注意事项
 地址:广东省深圳市宝安区中心路108号 锐钧商务大厦 18E
 电话:13302445125
 手机:13302445125
 邮箱:1286966098@qq.com

