在钢结构、压力容器、重工装备制造与在役检修工作中,磁粉探伤是铁磁性工件表面缺陷筛查的常用手段。市场上多功能磁粉探伤仪产品众多,不少采购人员只关注主机价格,忽略探头配置、磁化能力、工作节拍、标准符合性等关键条件,设备采购回来后无法匹配现场检测工况。深圳嘉禾精密仪器有限公司旗下艾格斯威,围绕艾格斯威 CDX‑III 磁粉探伤仪,梳理多功能磁粉探伤仪选型过程中需要重点考量的内容,帮助企业规避选型误区。
一、确认探头配置是否匹配工件形态 多功能磁粉探伤仪核心优势就是一台主机可适配多款探头,选型要结合本厂主要被测工件结构来确定探头组合。艾格斯威 CDX‑III 磁粉探伤仪支持 A、D、E、O 四种探头选配。A 型马蹄探头带活动关节,适配角焊缝、异形曲面工件;D 型电磁轭探头磁化强度高,适合大面积平面构件;E 型交叉磁轭探头可以实现全方位复合磁化,提升焊缝检测效率;O 型环形探头用于轴棒、管道类工件分段探伤以及退磁处理。选型前梳理工件清单,角焊缝、平面焊缝、轴类工件分别对应不同探头,不要只采购单一探头,造成很多工况无法开展检测。同时核对探头重量,长时间现场作业,过重探头会增加操作人员劳动负担。
二、核对提升力与极距技术指标 提升力代表探头磁化能力,直接决定细小缺陷能否被有效检出。不同探头提升力存在差异,旋转探头大于 18kg,磁轭探头交流大于 5.5kg,直流可达 36kg,马蹄探头交流大于 5.5kg。极距同样不可忽视,D 型探头极距 0‑255mm 可调,A 型探头极距 20‑160mm 可调,极距可调范围决定探头覆盖检测区域。选型不能只看宣传参数,要对照检测标准,确认提升力、极距指标满足企业执行的检测规范。
三、重视设备工作节拍与温控设计 长时间连续探伤作业,设备工作节拍直接关系探头温升与设备寿命。艾格斯威 CDX‑III 磁粉探伤仪建议长时间连续工作时充磁时间≤3 秒,间歇时间≥2 秒,探头温升控制≤60℃。部分低价设备没有合理的充磁间歇约束,长时间连续充磁探头温度快速升高,磁化效果下降,还会加速配件老化。选型时确认设备具备合理工作节拍约束,具备空载过流保护电路,减少误操作带来的设备损坏风险。
四、电源条件与现场使用环境 仪器标准供电为 AC220V±10%,50HZ。很多检修现场工地供电电压波动大,选型需要考虑现场供电条件。便携式探伤仪经常带到车间、检修工地使用,要确认主机体积重量,CDX‑III 主机重量 9kg,属于便携机型,适合现场原位探伤。同时确认仪器外壳接地保护设计,保障现场作业电气安全。
五、灵敏度、配套附件与售后保障 仪器灵敏度需要能够清晰显示 15/100 A 型标准试片刻槽,采购时可要求厂家提供标准试片做实测演示。确认配套包含电源线、输出线缆、保险丝、合格证等基础配件。磁粉探伤仪实操有一定门槛,优先选择能够提供操作培训的供应商,教会操作人员区分真实磁痕与伪磁痕,确认探头等易损件供货周期。
综上所述,磁粉探伤仪选型,不能只对比主机报价,要从探头选配、提升力极距、工作节拍、供电环境、配套售后多维度综合评估。有工件工况评估需求,可联系深圳嘉禾精密仪器有限公司技术团队获取选型参考。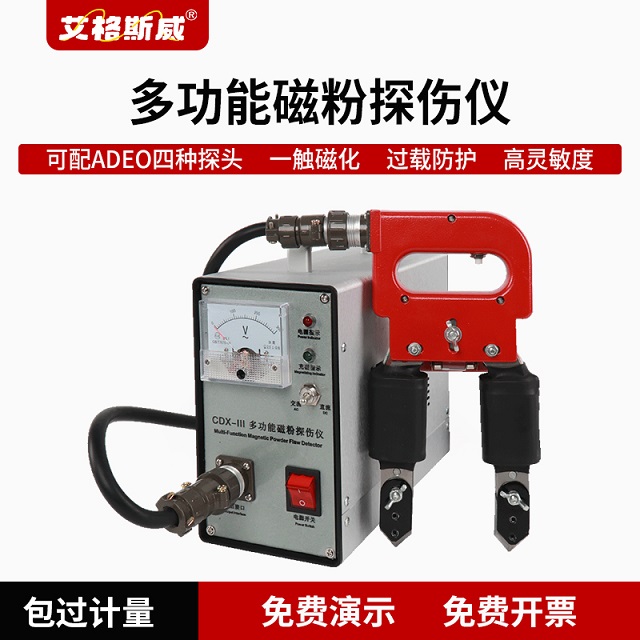
 地址:广东省深圳市宝安区中心路108号 锐钧商务大厦 18E
 电话:13302445125
 手机:13302445125
 邮箱:1286966098@qq.com

