精密压铸模具、传动轴件,表面不光要管控粗糙度,波纹度缺陷同样会造成脱模不良、振动、密封渗漏等失效问题。很多制造企业只检测 Ra 粗糙度,忽略中长波波纹指标。深圳嘉禾精密仪器有限公司旗下艾格斯威,结合计量实验室实际检测案例,围绕艾格斯威 AG‑280 粗糙波纹度仪,讲解仪器在模具、轴类工件领域实际应用。
一、精密模具型腔检测应用 压铸、注塑模具抛光之后,肉眼很难识别周期性波纹缺陷,但成型产品表面会复制该类纹路。艾格斯威 AG‑280 粗糙波纹度仪可对模具平面、曲面型腔开展扫描,同时采集粗糙度与波纹度 Wa、Wt 参数。狭小拐角型腔选用小半径测头;检测前清理抛光膏、油污,避免异物阻碍触针运动。可以对比新旧模具轮廓,评估模具磨损情况。
二、传动轴与密封轴颈检测应用 电机轴、密封轴,轴颈波纹度超标,高速运转会引发振动噪声,密封位置发生渗漏。普通粗糙度仪只能读取短波微观纹理,无法捕捉加工走刀形成的中长波波纹。艾格斯威 AG‑280 粗糙波纹度仪搭配外圆支撑辅件,对轴颈做轴向扫描,分离两套轮廓参数。装夹工件保证稳固,扫描过程工件不可发生微小转动。
三、轴承零件、滑动密封件检测 轴承滚道、铜合金密封环,波纹缺陷会加速零件磨损。按照图纸设置取样长度与滤波截止波长,区分微观粗糙与加工波纹。保存原始轮廓曲线,遇到质量争议,可回放轮廓图形,区分偶然划痕和周期性加工波纹,给工艺改进提供依据。
四、试样前处理与测量操作要点 工件被测位置清理干净油污、金属碎屑;毛刺需要去除,防止损伤金刚石触针。装夹工装匹配工件类型;严格按照产品图纸设置取样长度、滤波截止条件,不可直接使用仪器出厂默认参数。软质有色金属零件,注意控制测压力,避免触针压入材料表层,带来测量偏差。
五、数据归档与质量管控 检测除保存最终数值,尽量存储原始轮廓图形,用于工序检验、来料复检、成品质量追溯。定期使用标准样板做期间核查,保证仪器示值可靠。
综上所述,精密模具与轴类工件需要同时管控粗糙度和波纹度两项指标,规范样品处理与参数设置,才可以获得客观可靠表面质量评价。需要操作 SOP 文档,可联系深圳嘉禾精密仪器有限公司技术团队索取资料。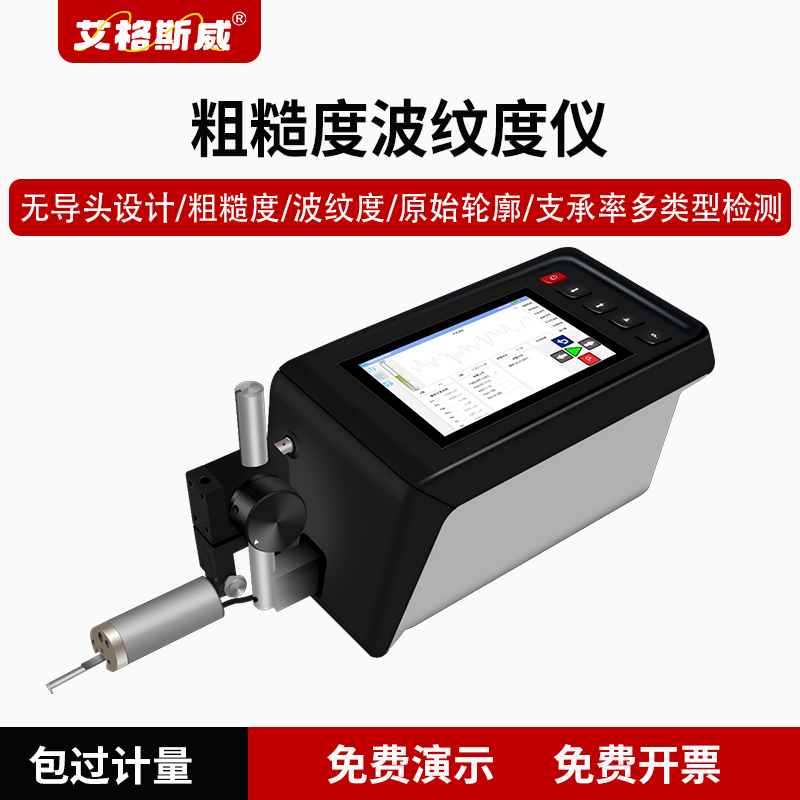
 地址:广东省深圳市宝安区中心路108号 锐钧商务大厦 18E
 电话:13302445125
 手机:13302445125
 邮箱:1286966098@qq.com

