机加工零部件表面轮廓由微观粗糙和周期性波纹叠加而成,普通粗糙度仪器不能分离二者,粗糙度波纹度一体机可以同时解析两套评价参数,广泛应用模具、轴类、有色金属零件质检。深圳嘉禾精密仪器有限公司旗下艾格斯威,围绕艾格斯威 AG‑280 粗糙度波纹度一体机,拆解触针式设备完整工作原理,帮助技术人员读懂精密表面检测逻辑。
一、触针采集原始表面轮廓 艾格斯威 AG‑280 粗糙度波纹度一体机采用差动电感触针式检测原理。金刚石触针垂直接触工件表面,驱动机构带动传感器做匀速直线扫描运动。工件表面高低起伏带动触针产生垂直微小位移,改变传感器内部线圈间隙,将机械位移转化为模拟电信号;信号放大、A/D 转换,得到完整原始数字化轮廓,原始轮廓同时包含粗糙度短波和波纹度中长波信息。
二、数字滤波完成轮廓分离 原始轮廓不能直接计算参数,需要执行国标高斯滤波。按照 GB/T3505‑2009,设置对应的截止波长,把原始轮廓拆分为两套轮廓:短波长对应粗糙度轮廓,长波长对应波纹度轮廓。艾格斯威 AG‑280 粗糙度波纹度一体机软件支持自定义截止波长,适配不同行业图纸标准,这也是一体机和普通单粗糙度仪器的核心区别。
三、参数计算与轮廓输出 分离轮廓之后,软件分别计算粗糙度 Ra、Rz,波纹度 Wa、Wt 等全部评价指标。设备不只是输出数字结果,同时保存二维轮廓曲线。操作人员可以观察图形,区分划痕、磕碰、周期性加工波纹,避免只看数值带来误判。测量数据本机存储,也可以传输至电脑归档分析。
四、整机核心组件功能说明 整机分为驱动扫描单元、差动电感传感器、金刚石触针、运算软件、各类工装辅件。精密导轨保障扫描直线度;传感器完成微小位移信号转换;金刚石触针属于易损耗件,针尖磨损直接造成测量失真;工装辅件适配平面、外圆、内孔各类工件。可更换不同曲率针尖,应对沟槽、曲面狭小区域检测。
五、原理带来的现场使用约束
触针属于物理接触式测量,工件尖锐毛刺会损伤针尖;软质材料过大测压力会压入表层,带来测量偏差;扫描速度需要符合标准,速度过快丢失轮廓细节。仪器要定期用标准样板做期间核查,保障测量可靠。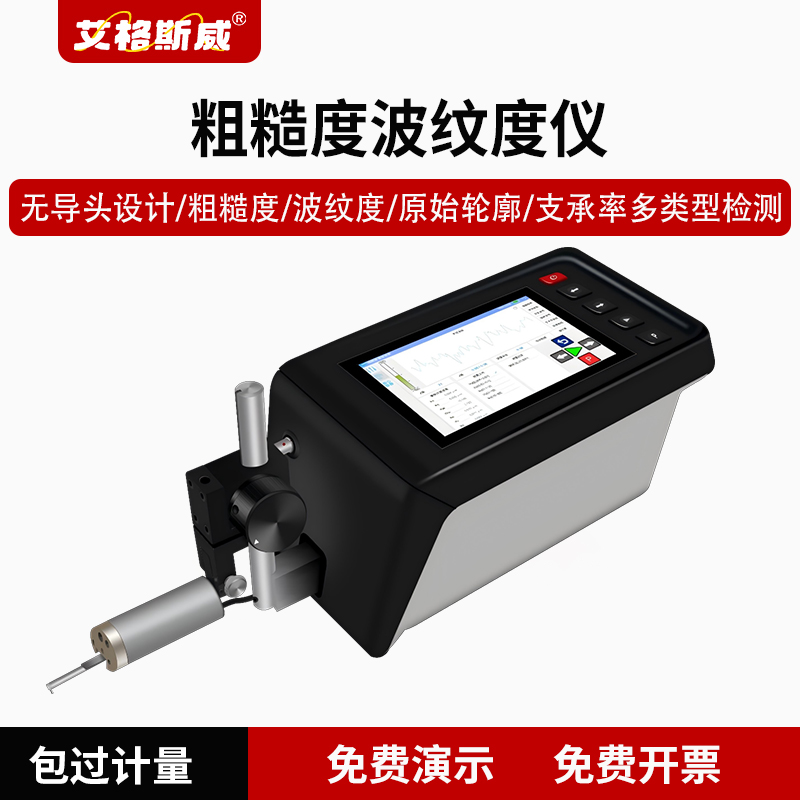
 地址:广东省深圳市宝安区中心路108号 锐钧商务大厦 18E
 电话:13302445125
 手机:13302445125
 邮箱:1286966098@qq.com

