磁粉探伤不是通用金属检测手段,对被检工件的磁性属性有硬性要求,选错材质检测,将无法得到有效检测结果。深圳嘉禾精密仪器有限公司旗下艾格斯威,CDX‑III 磁粉无损检测仪为便携式多探头磁粉探伤设备,下面从适用材质、不适用材质、工件形态、缺陷边界几个维度完整说明,方便企业选型与检测人员参考。
艾格斯威 CDX‑III 磁粉无损检测仪仅适配铁磁性金属材料,简单判断方法:工件可以被磁铁吸附。包含各类低碳钢、中碳钢、合金钢、铸钢、锻钢,马氏体不锈钢、沉淀硬化不锈钢等材料。 适配工件种类覆盖铸钢件、锻件、齿轮、轴类工件、钢结构焊缝、压力容器焊接接头、机车零部件、工程机械配件。既可以做原材料、半成品工序间检测,也适用于设备在役检修,排查运行过程产生的疲劳裂纹。搭配 A、D、E、O 不同探头,平面、曲面、角焊缝、轴类工件都可以完成现场检测。
非铁磁性材料,无法被磁化,不能产生漏磁场,即便工件存在裂纹,也不会形成磁粉磁痕,不适合 CDX‑III 磁粉无损检测仪检测。 包含铜及铜合金、铝及铝合金、钛合金;奥氏体不锈钢(常见 304、316);塑料、陶瓷等非金属材料。马氏体不锈钢具备磁性可检测,奥氏体不锈钢无磁性,这类工件表面缺陷需要使用渗透探伤等其他无损检测方案。
艾格斯威CDX‑III 磁粉无损检测仪擅长检出工件表面以及浅层近表面缺陷,如疲劳裂纹、锻造折叠、发纹、焊接冷隔、表面夹杂。埋藏很深的内部缺陷,磁力线无法逸出工件表面,磁粉无法聚集,这类内部缺陷建议搭配超声波探伤仪检测。 缺陷走向尽量与磁力线保持较大夹角,如果缺陷走向几乎平行磁力线,很难显现磁痕,现场检测时需要转动探头多角度磁化复核。浅而宽的划痕类缺陷,漏磁场微弱,磁粉显示效果较差。
被检测区域表面要打磨,去除油漆、厚锈蚀、焊渣;正式检测前,需要使用 A 型标准试片校验整套仪器与磁悬液的灵敏度,确认可以清晰显示试片刻槽,再开展工件检测。不同外形工件,按需切换对应探头,控制充磁时间,避免探头过热。
综上所述,艾格斯威CDX‑III 磁粉无损检测仪要优先确认工件铁磁属性,同时认清缺陷深度、缺陷走向带来的检测局限,欢迎在深圳嘉禾精密仪器有限公司官网查阅完整说明书资料。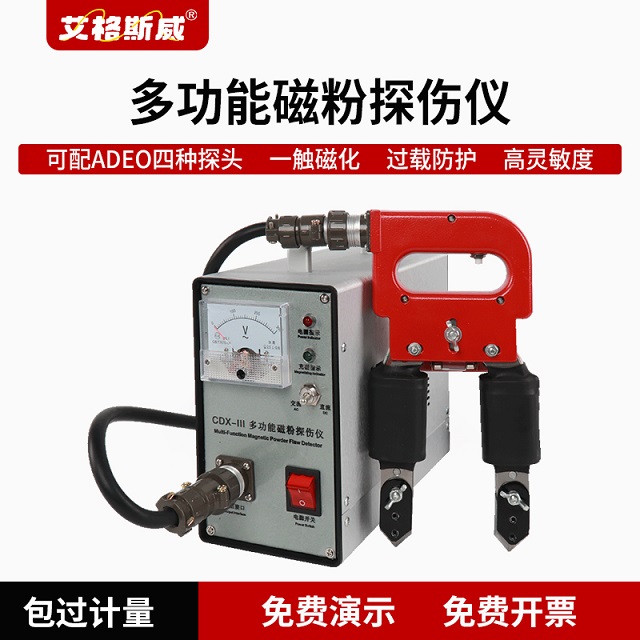
 地址:广东省深圳市宝安区中心路108号 锐钧商务大厦 18E
 电话:13302445125
 手机:13302445125
 邮箱:1286966098@qq.com

