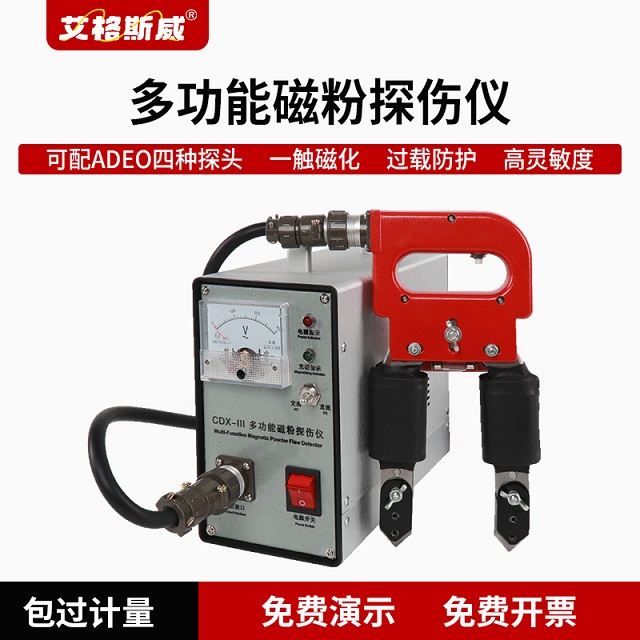
很多制造企业质检、设备运维人员在采购便携式无损探伤设备时,希望理解磁粉探伤的底层逻辑,看懂检测过程中出现的各类显示现象。磁粉检测属于表面无损检测手段,凭借操作便捷、缺陷显示直观的特点,大量应用于铸钢、锻钢以及焊缝检测场景。深圳嘉禾精密仪器有限公司旗下艾格斯威,CDX‑III 磁粉探伤机为便携式多功能机型,依靠外加磁场磁化法实现工件缺陷检出。
艾格斯威 CDX‑III 磁粉探伤机主机输出电流,传输至探头,探头对铁磁性工件施加磁场,工件内部形成闭合磁力线。当工件表面或者近表面存在裂纹、折叠、非金属夹杂等不连续缺陷位置,缺陷处磁阻大于金属基体,磁力线通行受阻,一部分磁力线就会穿出工件表面,形成局部漏磁场。 向工件表面施加磁悬液,悬浮磁粉颗粒受到漏磁场吸引,在缺陷位置聚集堆积,形成肉眼可见磁痕。工作人员依据磁痕位置、长度、形态,就能够判断缺陷位置与大致大小。设备支持交流、直流磁化输出,交流对表面微小裂纹灵敏度更高,直流磁化磁场可到达更深的近表面区域。
艾格斯威CDX‑III 磁粉探伤机可搭配四款不同探头,产生不同形态磁场。A 型马蹄探头适合异形面、角焊缝;D 型电磁轭探头适合平面锻件铸钢件;E 型交叉磁轭探头产生旋转磁场,一次扫查实现全方位磁化,提升焊缝探伤效率;O 型环形探头产生环形磁场,用于轴棒、管道类工件分段探伤与退磁。不同探头极距可调节,适配不同尺寸工件。
想要生成清晰缺陷磁痕,缺陷延伸方向需要和磁力线具备足够夹角,夹角过小,漏磁场微弱,磁痕很难显现,这就是现场需要多角度变换探头方向反复扫查的原因。 工件的尖角、台阶、截面突变位置,即使没有真实缺陷,也会产生局部磁场畸变,出现松散的磁粉堆积,也就是伪磁痕。伪磁痕一般改变探头方向后显示会消失;真实缺陷磁痕形态连续稳定,重复磁化后能够复现。检测人员需要区分伪磁痕和缺陷磁痕,减少误判。
基于漏磁原理,工件表面的油漆、氧化皮、焊渣会在探头磁极和工件之间形成间隙,造成磁场衰减,漏磁场减弱,缺陷磁痕模糊不清,检测前待测区域需要打磨露出金属基材。禁止探头悬空空载充磁,空载没有工件闭合磁回路,磁化无效,同时加剧探头发热。设备工作节拍建议充磁≤3 秒,间歇≥2 秒,保护探头组件。
综上所述,艾格斯威CDX‑III 磁粉探伤机依托漏磁检测原理实现铁磁性工件表面缺陷可视化,理解原理可以帮助检测人员处理现场各类复杂情况,有设备咨询需求欢迎访问深圳嘉禾精密仪器有限公司官网获取更多资料。
上一篇:艾格斯威 MHVS‑1000AT 维氏硬度计,金属镀层显微硬度检测设备
下一篇:磁粉无损检测仪适合检测什么材质工件
 地址:广东省深圳市宝安区中心路108号 锐钧商务大厦 18E
 电话:13302445125
 手机:13302445125
 邮箱:1286966098@qq.com

