电镀、氮化、渗碳工艺在机械、电子、有色金属行业大量使用,镀层或者硬化层厚度往往只有几微米到几十微米,普通硬度计压痕太大,很容易击穿表层,得不到镀层真实硬度。深圳嘉禾精密仪器有限公司旗下艾格斯威,MHVS‑1000AT 维氏硬度计,作为金属镀层显微硬度检测专用设备,依靠微小试验力产生微米级压痕,实现镀层、渗层的硬度测试,下面介绍设备在镀层检测中的优势,实操关键点和常见误区。
一、镀层检测设备核心能力艾格斯威MHVS‑1000AT 维氏硬度计可以切换多档微小试验力,控制压痕尺寸,保证压入深度不超过镀层厚度十分之一,避免压头接触基体。数显测量系统,读取压痕两条对角线,软件自动计算 HV 硬度,减少人工目镜读数的人为误差。光学放大系统可以清晰观察微小压痕,方便操作人员定位镀层待测微区。设备可以设置保荷时长,适配黑色、有色各类镀层试样。
二、镀层试样制样要求镀层试样想要得到可靠结果,制样是非常关键的一步。检测镀层梯度,需要做金相镶嵌,垂直截面抛光,保证镀层完整显露出来。研磨抛光力度要控制,研磨力度过大,会磨薄镀层,还会引入表面加工硬化,让硬度结果虚高。抛光完成,待测截面划痕尽量消除,划痕会让压痕边界模糊,造成对角线读取偏差。薄镀层试样,禁止不镶嵌直接夹持,测试过程试样滑动,压痕畸变,数据直接作废。
三、试验力选取实操要点镀层越薄,选用试验力就要越小。几十微米的氮化渗层,可以选用中等小载荷;几微米的电镀层,需要选用最小几克力级别的试验力。试验力不是越小就越好,试验力过小,压痕尺寸过小,对角线相对测量误差会被放大。在满足压入深度不超过层厚十分之一的前提下,优先选择偏大一点的试验力,压痕更大,测量相对误差更小。
四、测点布置的规范要求压痕和试样边缘,相邻两个压痕之间要保留足够距离。压痕中心距离试样边缘大于等于压痕对角线 2.5 倍;相邻压痕中心距离大于等于对角线 4 倍。距离太近,应力场互相干扰,压痕发生变形,带来硬度误差。做渗层硬度梯度,沿着垂直表面方向,等间隔打点,记录每一点硬度数值,绘制硬度梯度曲线,评估渗层深度。
五、环境与设备日常核查MHVS‑1000AT 维氏硬度计要安放在低震动实验台,环境温度尽量稳定。金刚石压头不能磕碰,定期观察压头有没有崩口。每次批量镀层检测前后,用标准显微维氏硬度块做设备核查,确认整机状态。
综上所述,艾格斯威MHVS‑1000AT 维氏硬度计非常适配金属镀层、渗碳氮化层显微硬度检测,但是制样、试验力、测点布置每一步都会影响最终结果。镀层检测遇到参数拿不准的情况,欢迎联系深圳嘉禾精密仪器有限公司的技术团队获取测试建议。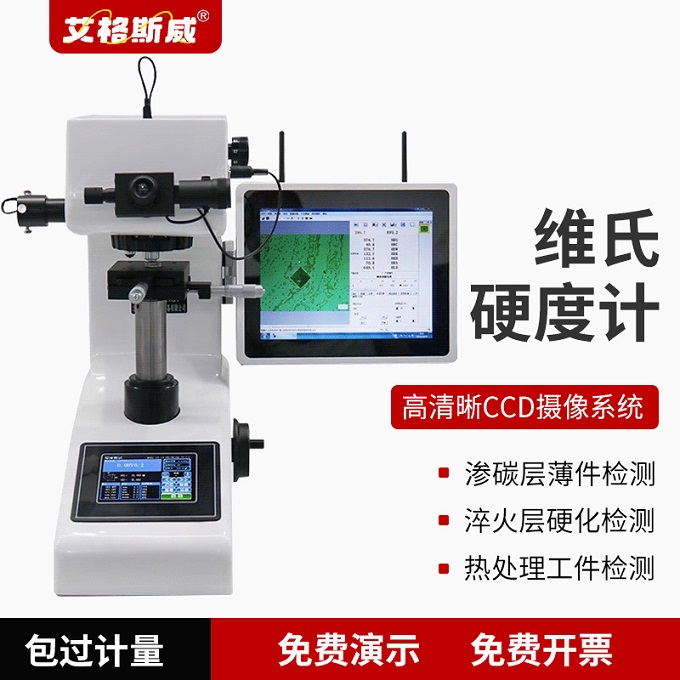
上一篇:MHVS‑1000AT 数显维氏硬度计介绍:分类、试验力范围、应用行业
下一篇:CDX‑III 磁粉探伤机工作原理是什么?无损检测一文读懂
 地址:广东省深圳市宝安区中心路108号 锐钧商务大厦 18E
 电话:13302445125
 手机:13302445125
 邮箱:1286966098@qq.com

