精密钣金、超薄钢带、微型冲压件、薄壁管材、精密弹片等工件,厚度普遍在0.15mm-1mm区间,是工业测厚的难点领域。普通超声波测厚仪存在近区盲区大、波形分辨力差的问题,无法识别超薄工件回波信号,经常出现读数跳变、数值翻倍、数据不稳、重复性差等问题,很多质检人员误以为设备故障,频繁返修设备、更换仪器,浪费大量时间成本。实际上超薄工件测厚不准,90%以上是操作模式、探头匹配、校准方式、表面处理不当导致。深圳嘉禾精密仪器有限公司旗下艾格斯威,TT700薄件超声波测厚仪专为超薄金属工件研发,最低稳定测量厚度可达0.15mm,依托独特E-E回波算法解决薄件检测难题,下面详细讲解规范操作方案。
一、测量模式合理切换
常规I-E模式依靠界面波与底波时差计算厚度,超薄工件两波间距极小,波形完全重叠,仪器无法区分有效信号,必然出现数据错乱。针对0.15mm-1mm超薄工件,必须启用E-E回波-回波模式,跳过干扰严重的界面波,依靠工件内部两次底面回波时差计算厚度,彻底规避近区盲区干扰。工件厚度大于1mm后,声波衰减变慢、底波次数减少,可自动切回I-E模式,兼顾薄件与常规工件通用检测。
二、探头匹配与精准校准
薄件检测必须搭配设备专属高频单晶探头,高频探头近区分辨力强,可精准分离重叠微距离回波。普通低频探头无法适配薄件检测,无论如何调试参数都无法测准。每次开机、更换探头、环境温差超过5℃、停机重启后,必须使用标准超薄试块完成零点校准与声速校准。不同金属材质声速不同,碳钢、不锈钢、铜、铝合金必须单独设置对应声速参数,杜绝统一默认参数检测。
三、工件表面与耦合规范处理
工件表面起皮、浮锈、氧化层、空鼓漆膜会严重干扰声波传播,导致回波紊乱、读数漂移。松动涂层必须清理干净,坚实均匀薄漆膜可直接测量基体厚度,无需打磨。耦合剂涂抹需薄而均匀,过量耦合剂会形成厚油膜,产生虚假回波;涂抹不足会造成脱耦失真。探头垂直轻压工件,保持压力稳定,待数值稳定后再记录数据,同一测点多次复测取有效值。
四、异常读数精准排查
出现读数翻倍、跳变、无稳定数值时,依次排查:工件低于设备测量下限、探头晶片磨损划伤、耦合层厚薄不均、涂层空鼓、声速参数错误、模式选错。禁止盲目调高增益,增益过大会拾取大量杂波,造成数据假性稳定、实际精度失效。
五、设备日常维护与精度复核
高频探头属于精密易损件,严禁磕碰、摔打、强力弯折线缆。每日检测结束清洁探头残留耦合剂,保持晶片光洁。大批量薄件检测期间,定时使用标准试块复核精度,防止参数漂移,保障全天检测数据稳定可靠。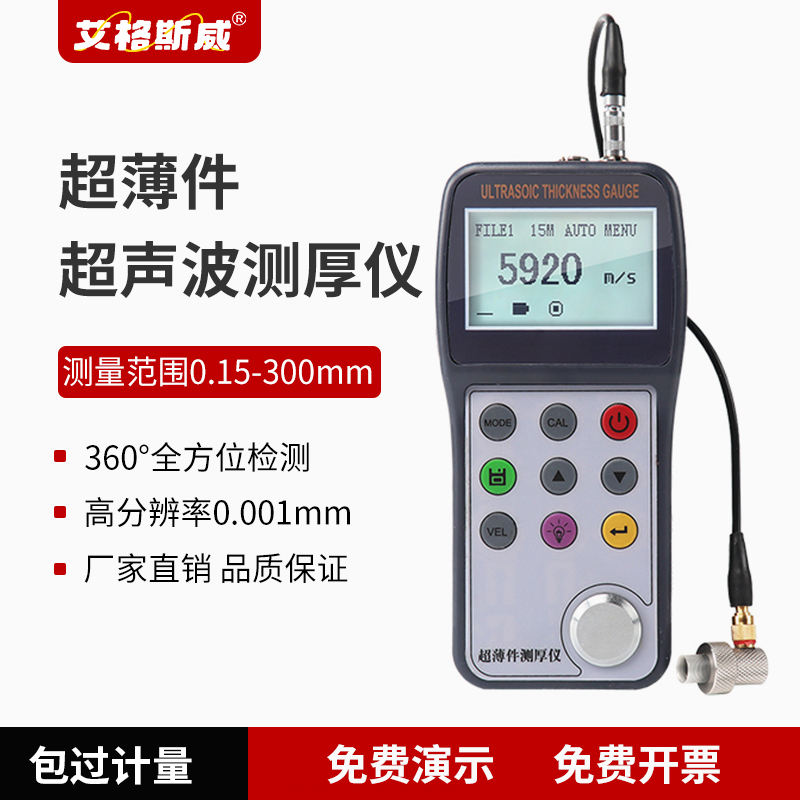
上一篇:焊缝老漏检?AG‑900 便携式探伤仪这样用才靠谱
下一篇:工业无损检测AG-516EMAT测厚仪,储罐、钢管壁厚测量方案
 地址:广东省深圳市宝安区中心路108号 锐钧商务大厦 18E
 电话:13302445125
 手机:13302445125
 邮箱:1286966098@qq.com

