钢结构、压力容器焊缝检测中,裂纹、未熔合这类高危缺陷一旦漏检,会给设备运行埋下重大安全隐患。不少检测人员遇到漏检,第一反应怀疑仪器硬件损坏。大量工地现场案例显示,绝大多数漏检来自工件预处理、探头选型、曲线设置、扫查流程等人为因素。深圳嘉禾精密仪器有限公司旗下艾格斯威,AG‑900 便携式探伤仪广泛用于各类工程焊缝现场检测,下面梳理实操关键点,降低焊缝漏检概率。
表面处理:焊缝检测位置焊渣、飞溅、厚重铁锈、起皮油漆,会阻碍超声波传入母材,微小缺陷回波直接消失,造成漏检。焊缝两侧打磨宽度满足工艺要求,打磨后表面无尖锐凸起。耦合剂结合现场环境选用,低温户外选用耐低温耦合介质;涂抹量适中,过少耦合不良,过多产生杂波。打磨作业之后,还要把打磨产生铁屑清理干净,避免铁屑残留在检测面上干扰探头耦合。
探头校准:板材厚度匹配斜探头 K 值,薄板焊缝选用大 K 值探头,厚板焊缝选用小 K 值探头;探头角度选错,声束无法完整覆盖焊缝坡口,形成检测盲区。每次开工前,标准试块完成探头校准,制作 DAC 灵敏度曲线。灵敏度过低微小缺陷被噪声淹没;灵敏度过高杂波干扰波形识别。探头楔块磨损开裂要及时更换,磨损探头会改变 K 值,造成声束偏移。同一组检测人员轮换接班之后,建议复核一次灵敏度。
扫查规范:焊缝不能单向扫查,要执行前后扫查、左右扫查、转角扫查、环绕扫查,焊缝两侧分别开展检测。探头移动速度不可过快,扫查步距小于探头晶片尺寸,不留检测盲区。T 型接头、箱型柱这类复杂节点工件,多角度变换探头位置多次复核。焊趾、焊根风险点位进一步放慢扫查速度仔细甄别波形。复杂节点是缺陷高发位置,不能简化扫查流程。
波形甄别:现场会出现焊缝轮廓、晶粒散射带来的大量杂波,需要区分伪信号和真实缺陷回波。发现可疑波形,移动探头、改变探头角度,观察回波动态变化,判断缺陷埋藏深度、延伸长度。重点风险焊缝,初检之后安排人员二次复检。不可以仅凭单一回波直接下定缺陷结论,需要多维度比对确认。对于高危构件,建议留存关键位置原始波形用于存档。
环境点检:工地振动、强电磁干扰会对探伤波形产生影响,尽量避开强振动点位开展检测。开工前确认设备电量充足,电池电压不足会造成仪器增益不稳定。批量检测过程中,间隔一段时间用试块复核灵敏度,防止参数漂移引发漏检。户外强光环境注意做好屏幕遮光,防止看不清 A 扫波形造成误判。
总结: 焊缝漏检往往是多个细节不到位叠加造成,落实打磨、校准、扫查、复核整套流程,才能发挥 AG‑900 便携式探伤仪检测能力。碰到复杂焊缝波形难以判读的情况,欢迎联系深圳嘉禾精密仪器有限公司获取工艺参考。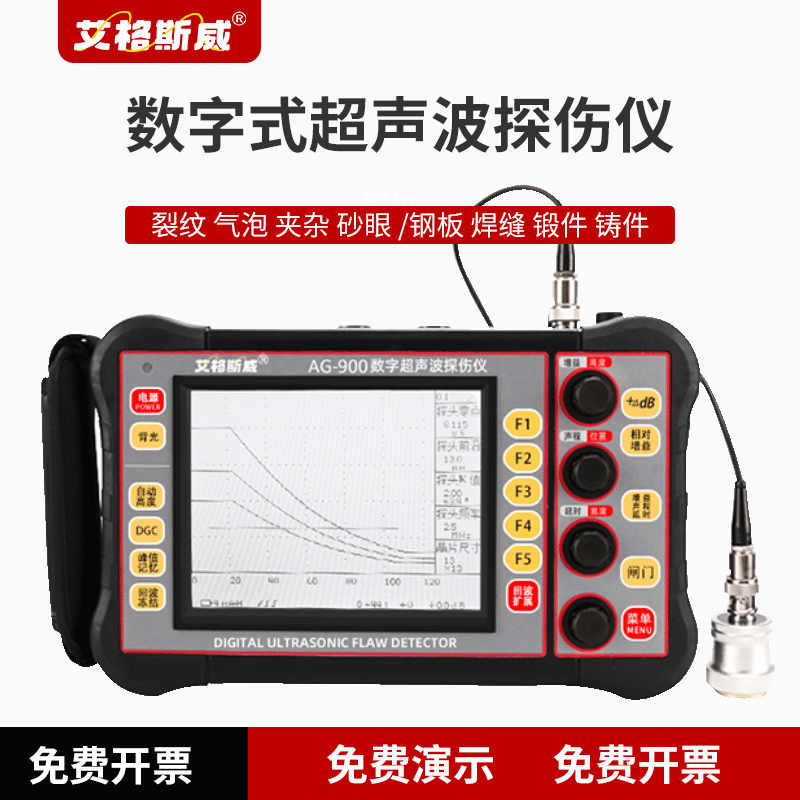
上一篇:AG‑900 数字探伤仪怎么用?新手校准与操作要点整理
下一篇:0.15mm薄件测不准?TT700薄件超声波测厚仪这样用才对
 地址:广东省深圳市宝安区中心路108号 锐钧商务大厦 18E
 电话:13302445125
 手机:13302445125
 邮箱:1286966098@qq.com

