很多刚接触超声波探伤的新手,拿到仪器直接扫查工件,经常出现波形杂乱,缺陷定位不准,误以为仪器故障。探伤检测,校准、参数设置、扫查手法每一步都很关键。深圳嘉禾精密仪器有限公司旗下艾格斯威,AG‑900 数字探伤仪适配焊缝、锻件、铸件检测,整理适合入门操作人员的实操要点。
一、开机前配件与整机检查 开机前检查整机电量,探头线缆插头无松动破损,探头楔块无开裂磨损。根据被测工件板厚、材质挑选适配探头;薄板焊缝优先高频斜探头,厚锻件选用低频直探头。准备 CSK‑IA 标准试块、耦合剂,工件检测面做初步清理,去除大块焊渣铁锈。破损探头不要投入使用,探头性能异常会直接让校准全部失效。户外现场作业还需要确认仪器屏幕亮度,适配室外强光环境。
二、仪器整机校准操作步骤 校准是探伤检测的核心前提,AG‑900 数字探伤仪支持自动校准,测定探头零点、前沿、K 值、材料声速。探头平稳耦合在 CSK‑IA 试块对应圆弧面,涂抹耦合剂保障接触良好,启动自动校准。校准结束不能直接开工,利用试块横通孔、台阶反射体验证回波位置和实际深度是否吻合。更换探头、线缆、更换材质、长时间停机重启,都要重新完整校准。校准完成的参数不要随意修改,如需改动要重新校验。
三、检测参数合理设置 扫描范围一般设置工件厚度 1.5‑2 倍;增益、抑制、滤波按需调节,粗晶铸件适度开启滤波,但滤波档位不宜过高,防止细小缺陷回波被滤除。按照检测标准制作 DAC 距离‑波幅曲线,设置闸门报警阈值,闸门范围覆盖工件全部检测区域。检测铜铝等非钢材,务必修改对应材料声速,不要沿用钢材默认声速。参数设置完成,建议用参考试块做一次模拟扫查,确认报警功能正常。
四、现场扫查实操注意事项 扫查时探头压力保持均匀,移动速度不能过快,遵循标准控制扫查速率。时刻留意 A 扫描波形,可疑点位放慢移动,多角度移动探头确认信号来源。区分焊趾、转角带来的结构伪波,不要直接把结构回波判定为内部缺陷。可疑位置变换探头角度多次复核之后再记录结果。现场环境振动较大时,尽量避开震动高峰开展扫查,减少杂波干扰。
五、检测结束设备收纳管理 作业完毕擦干净探头、线缆耦合剂,检查楔块磕碰损伤。波形、检测数据做好存储归档,关闭电源,收纳仪器箱,放置干燥通风位置。探头线缆禁止暴力弯折拉扯,延长配件寿命。现场检测完成之后,及时整理检测记录,避免原始波形文件丢失,方便后续复检追溯。
综上所述,做好前期检查,规范校准,合理设置参数,把控扫查手法,新手也能发挥 AG‑900 数字探伤仪检测能力。仪器调试、参数设置遇到困惑,可联系深圳嘉禾精密仪器有限公司获取实操技术指导。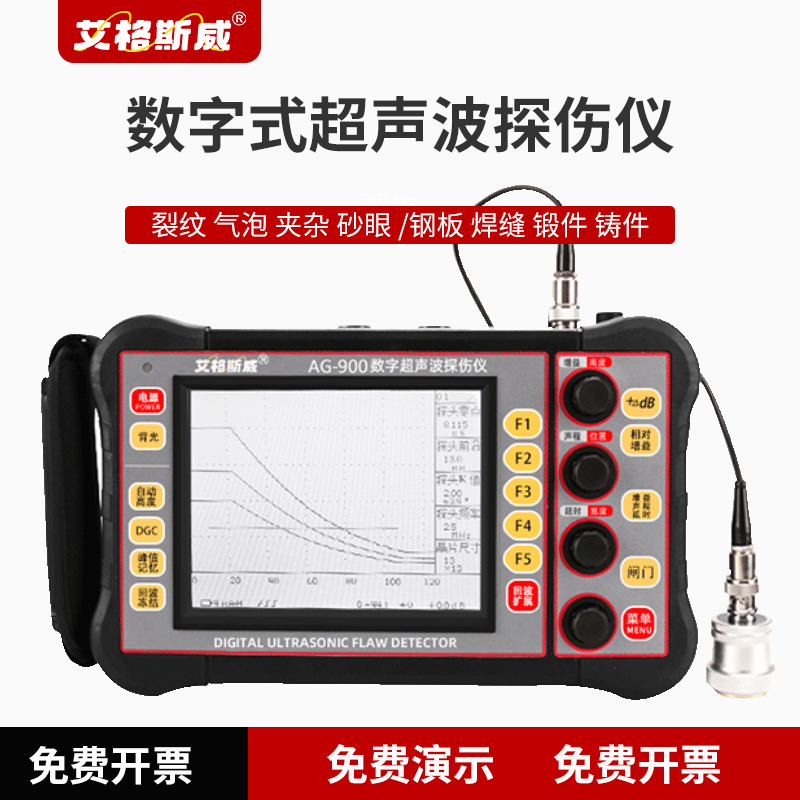
上一篇:艾格斯威 AG‑516 笔式电磁超声测厚仪完成固件优化,提升小管径工件测量稳定性
下一篇:焊缝老漏检?AG‑900 便携式探伤仪这样用才靠谱
 地址:广东省深圳市宝安区中心路108号 锐钧商务大厦 18E
 电话:13302445125
 手机:13302445125
 邮箱:1286966098@qq.com

