钢结构焊缝检测中,漏检问题常常让质检人员头疼。深圳嘉禾精密仪器有限公司旗下艾格斯威品牌在服务工业检测客户时发现,很多漏检并非设备能力不足,而是操作环节存在盲区。本文以艾格斯威 AG-900超声波探伤仪为例,整理现场使用中容易忽略的要点,帮助降低漏检概率。
一、漏检先从耦合和表面状态查起
钢结构现场常有锈蚀、飞溅、油漆和油污,这些都会影响声波传入工件。检测前应清理检测面,打磨平整,涂抹耦合剂,保持探头与工件接触稳定。艾格斯威 AG-900超声波探伤仪工作频率0.4MHz至20MHz,近场盲区较小,适合小管径和薄壁管焊缝。但如果耦合不良,再好的灵敏度也发挥不出来。探头磨损严重或连接线接触不良时,回波会明显减弱,应及时更换。
二、校准和声速设置不能省
艾格斯威 AG-900超声波探伤仪支持一键自动校准,可自动测试探头零点、K值、前沿和材料声速。声速范围100至20000m/s,扫描范围0至6000mm钢纵波。不同钢种声速略有差异,校准不准确,深度和水平距离就会偏差。更换探头、电缆或电池后,建议重新校准。现场温度变化较大时,也要留意仪器状态是否稳定。
三、探头角度和扫查方向要匹配缺陷走向
钢结构焊缝形式多,角焊缝、对接焊缝、T型焊缝的缺陷方向各不相同。探头频率和角度要根据板厚和焊缝形式选择。扫查时保持探头移动平稳,采用锯齿形、斜向和环绕扫查,避免单一方向遗漏。缺陷方向与声束平行时容易漏检,需要多方向扫查。艾格斯威 AG-900超声波探伤仪可自动显示缺陷回波位置,包括深度、水平、距离、波幅、当量dB和孔径值,三种标尺可自由切换。自动增益、回波包络和峰值记忆功能有助于捕捉最高波。
四、曲线和灵敏度要按标准确认
艾格斯威 AG-900超声波探伤仪支持DAC、AVG、TCG曲线自动生成,并可分段制作、修正与补偿。现场可用标准试块制作DAC曲线,确认灵敏度。灵敏度不宜过低,否则小缺陷容易漏掉;也不宜过高,否则杂波增多。闸门声光报警和DAC声光报警可在扫查时提示异常。30个独立探伤通道可存储不同构件和焊缝的工艺参数,现场调用方便。
五、干扰波要会区分
钢结构现场存在几何反射、表面波和杂波干扰。遇到异常波时,先移动探头观察波形是否随探头移动而变化,再判断是否为缺陷。数字抑制在0至80%范围内调整,不影响增益和线性。强光下可调高屏幕亮度,粉尘环境注意保护测试窗口。自动录制探伤过程并支持5分钟动态回放,方便现场复核。
六、数据记录和复检要跟上
检测数据应及时保存。艾格斯威 AG-900超声波探伤仪可存储127幅A扫波形及数据,实时时钟记录日期和时间,掉电保护可保存数据。仪器可与计算机通讯,导出电子表格格式和A4纸张探伤报告。对可疑部位标记并复检,必要时更换探头角度或采用其他检测方式验证。
综上所述,钢结构焊缝检测要结合现场条件灵活调整工艺,把耦合、校准、探头、曲线、扫查和记录控制好。如需试样评估或操作指导,可致电深圳嘉禾精密仪器有限公司获取支持。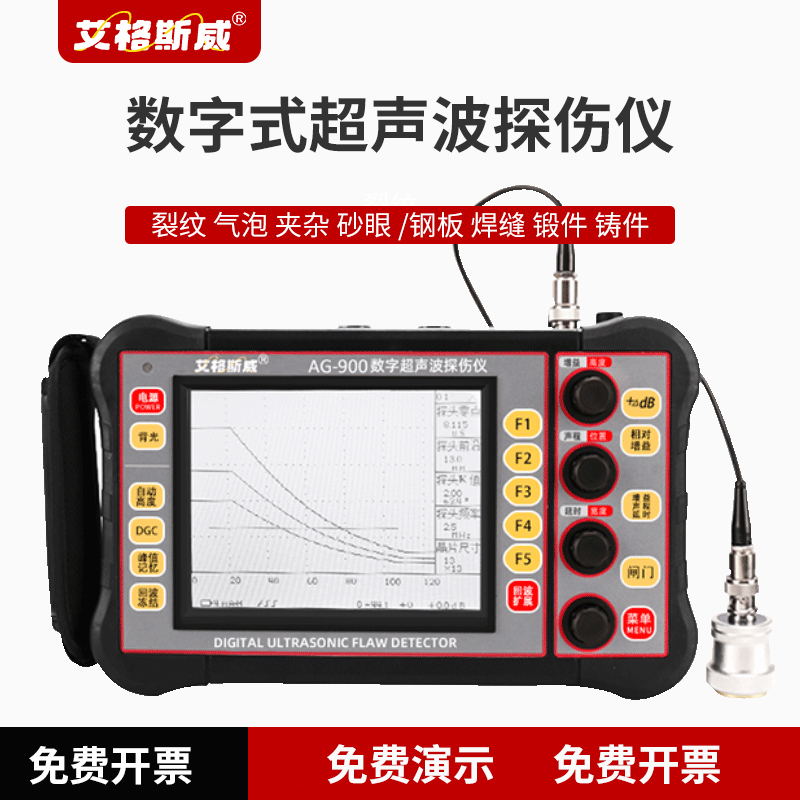
上一篇:AG-200D轮廓粗糙度一体机可以检测哪些参数?工件轮廓、台阶高度、粗糙度测量讲解
下一篇:数字超声波探伤仪和X射线探伤仪到底怎么选?一篇讲清
 地址:广东省深圳市宝安区中心路108号 锐钧商务大厦 18E
 电话:13302445125
 手机:13302445125
 邮箱:1286966098@qq.com

