在精密制造的质量控制环节,表面形貌测量是绕不开的一环。深圳嘉禾精密仪器有限公司发现,不少用户在面对粗糙度仪和粗糙度轮廓仪时容易混淆,觉得两者差不多。本文以AG-200D表面轮廓仪为例,从测量维度、功能范围、适用场景三个方面讲清区别,帮助精密质检做出合理选择。
一、测量维度的本质区别
普通粗糙度仪的核心使命是量化表面微观起伏的统计特征,通过接触式探针或光学传感器沿单一线性路径采集高度离散点,经滤波器分离粗糙度与波纹度成分,最终输出Ra、Rz等标准参数。通俗地讲,粗糙度仪反映的是零件表面加工得光不光,即微观情况。而轮廓仪承担宏观几何与微观纹理的融合测量,借助高精度Z轴位移台与多轴扫描系统,可实现毫米量程内的三维面形重构,输出不仅包含粗糙度参数,更可计算曲率半径、倾角误差、台阶高度等形位特征。
二、功能范围的差异
普通粗糙度仪一般仅能测出Ra、Rz、Ry等少量参数,轮廓仪还可以测直线度、斜度、平行度、槽深、槽宽、曲率半径等。AG-200D表面轮廓仪在轮廓测量方面,可完成水平距离、垂直距离、半径、直径、水平角、垂直角、夹角、平行度、垂直度、直线度、凸度、圆弧轮廓度等多项测量。粗糙度分析参数涵盖Ra、Rz、Rt、Rq、Rsk、Rku、Rsm、Rp、Rv、Rc、Rk等数十项。波纹度分析和原始轮廓分析同样覆盖较全。这种一台设备同时具备轮廓和粗糙度测量能力的设计,对于检测品类较多的精密质检场景更为实用。
三、适用场景对比
普通粗糙度仪以手持式居多,使用方便,特别适合生产现场的快速抽检,如汽车缸体珩磨工艺中Ra值的在线检测。轮廓仪多为台式设备,精度高,能测曲面的粗糙度,适合实验室和精密质检场景。AG-200D表面轮廓仪采用优质济南青大理石工作台面,底座立柱均采用00级大理石结构,配备进口光栅传感器和进口高精分辨率数字光栅,工作台正倾≥60°、负倾≥10°,水平调整系统Y向调整±6mm,回转及角度调试±30°。设备适用于精密机械加工、汽车、轴承、机床、模具、精密五金等行业,尤其适合大范围曲面如圆弧面、球面、异型曲面的检测。
四、精密质检的选择思路
第一,看检测参数需求。如果只需要测Ra、Rz等少量粗糙度参数,普通粗糙度仪即可满足;如果需要同时评价轮廓形状、位置公差、形位公差,则需要选择轮廓仪或粗糙度轮廓一体机。第二,看工件类型。平面小件用便携式粗糙度仪较方便;大曲面、异型面、精密模具等则需要台式轮廓仪。第三,看检测效率和数据管理要求。AG-200D表面轮廓仪支持自动编程测量,可自动接触减少测针损坏,可CAD导入导出进行轮廓度检测,报表可导出PDF、Word、Excel等多种格式,适合需要批量检测和归档的场景。第四,看预算和空间。轮廓仪精度高、功能全,价格和占地也相应较高,适合对表面质量要求较高的精密制造企业。
总之,粗糙度仪和轮廓仪各有定位,精密质检应根据参数需求、工件类型和数据管理要求综合选择。若希望结合自身零件进行设备对比评估,欢迎联系深圳嘉禾精密仪器有限公司进一步沟通。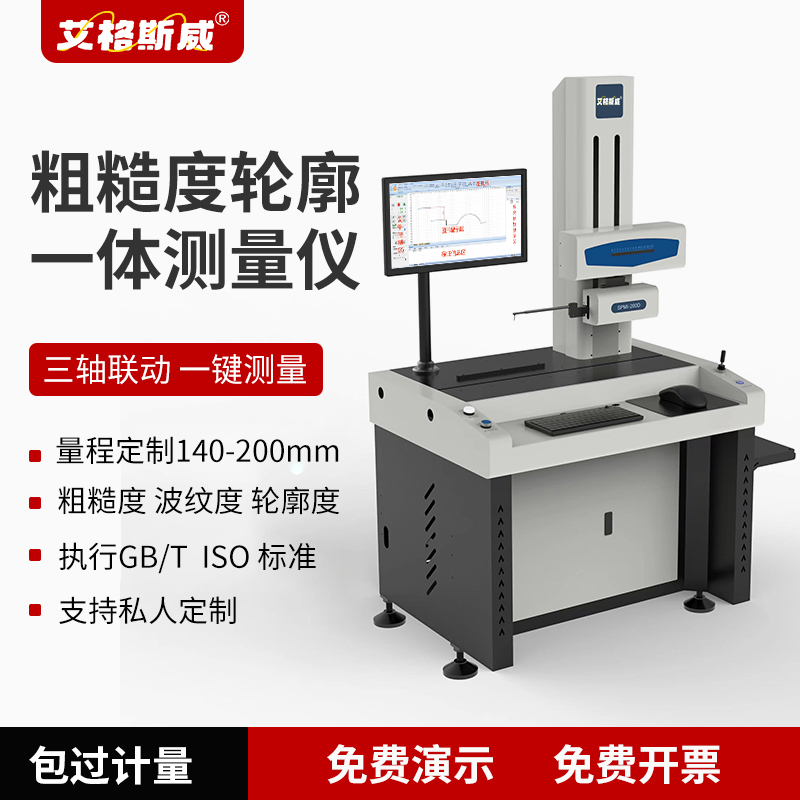
上一篇:粗糙度轮廓仪原理是什么?精密零件表面轮廓与粗糙度检测设备
下一篇:AG-200D轮廓粗糙度一体机可以检测哪些参数?工件轮廓、台阶高度、粗糙度测量讲解
 地址:广东省深圳市宝安区中心路108号 锐钧商务大厦 18E
 电话:13302445125
 手机:13302445125
 邮箱:1286966098@qq.com

