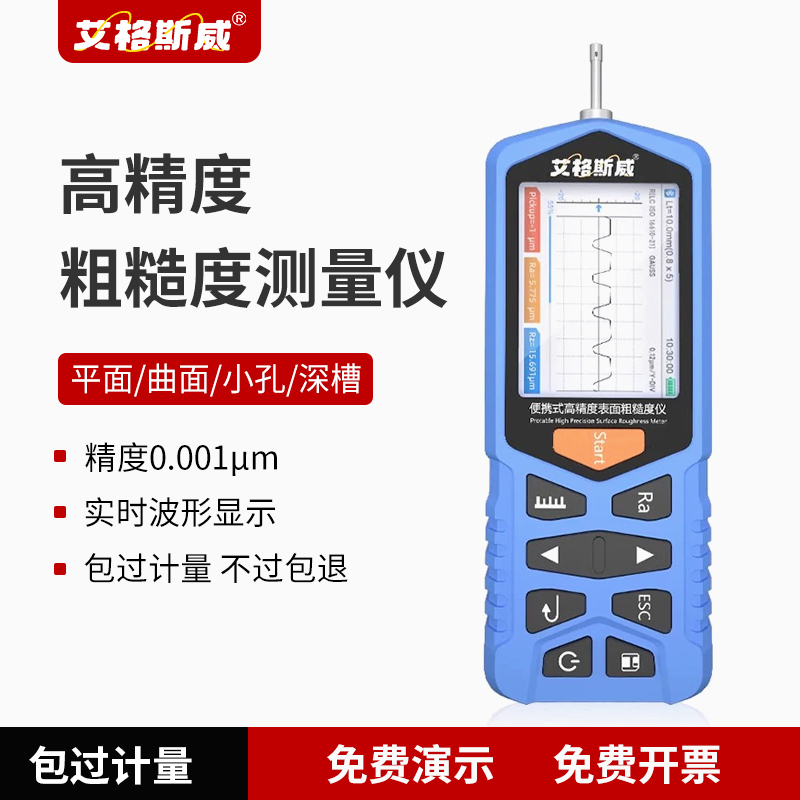
在机加工行业,零部件表面光洁度直接影响零件装配间隙、耐磨性能、密封效果,是成品质检不可缺少的项目。很多车间采购人员、一线检验员面对光洁度检测仪,分不清不同参数代表的物理含义,选型时只看价格,买回来之后出现参数不匹配图纸、测针不适应零件结构等问题。深圳嘉禾精密仪器有限公司旗下艾格斯威,光洁度检测仪 TR200 为便携式接触式测量设备,广泛用于车、铣、磨加工零部件现场质检,下面讲解设备选型要点,同时解读常用检测参数含义。
一、机加工场景选型需要关注的关键点 选型第一步梳理车间被测工件类型,是轴类、盘类、沟槽件还是微小内孔零件。如果经常检测沟槽、小孔,需要确认仪器可以选配特殊测针。艾格斯威 TR200 光洁度检测仪标配标准测针,可选购小孔、沟槽专用传感器。其次看使用场景,是实验室固定检测,还是生产流水线现场巡检;车间现场优先选择续航时间长、屏幕在车间光照下清晰可读的机型。同时确认仪器兼容国标 ISO4287,满足图纸标准要求。
二、核心粗糙度参数图纸含义解读 Ra 是最常用的算术平均偏差,代表表面微观凹凸平均高度,大部分机加工图纸都会标注 Ra 数值;Rz 轮廓最大高度,反映表面最大峰谷落差,对于耐磨零件意义很大;Rsm 轮廓单元平均宽度,反映加工纹理疏密;Rk 系列参数 Rpk、Rvk、Mr1、Mr2 多用于密封件、摩擦件,评判零件承载、储油性能。艾格斯威 TR200 光洁度检测仪可以输出全套常用粗糙度参数,可按需调取对应项目,避免多余无效数据干扰质检判定。
三、取样长度与评定长度的设置技巧 很多新手测量数据波动大,根源是取样长度设置不合理。取样长度 lr 要匹配零件加工纹理,车削、铣削、磨削加工要选用对应截止波长。评定长度一般选取 5 倍取样长度。艾格斯威 TR200 光洁度检测仪支持 0.25、0.8、2.5mm 等多档截止波长切换。如果直接套用固定参数,不同加工工艺零件会出现测量结果偏差,需要按照图纸标准修改设置。
四、工件结构对应的配件选择 普通平面、外圆轴,使用标配标准测针即可;狭小沟槽、台阶根部,要使用沟槽测针;小于 6mm 内孔,需要小孔专用传感器。测量曲面工件,尽量使用工装固定工件,保证测针扫描方向垂直加工纹理。扫描轨迹平行加工纹理,才可以得到真实光洁度数据,扫描方向错误,数值会出现明显失真。
五、仪器校准与日常维护要点 每次批量检测之前,使用标准粗糙度样板校验仪器示值。测针针尖十分脆弱,放置、移动仪器避免磕碰针尖。锂电池注意及时充电,不要亏电存放。检测数据可以本地存储,也可外接打印机现场输出纸质记录,方便车间质检归档。
综上所述,机加工车间选用光洁度检测仪,需要结合零件结构、图纸标注参数、现场使用环境综合选型,同时读懂各粗糙度参数物理意义,合理设置取样长度,才能得到稳定可信的检测结果。如果您有机加工零件图纸需要评估仪器适配情况,可联系深圳嘉禾精密仪器开展技术沟通。
 地址:广东省深圳市宝安区中心路108号 锐钧商务大厦 18E
 电话:13302445125
 手机:13302445125
 邮箱:1286966098@qq.com

