压力容器长期接触介质冲刷、腐蚀,筒体、封头、接管根部会逐步发生内壁减薄与点蚀,定期壁厚检测是压力容器定期检验的重要环节。很多检测人员在现场使用数字超声波测厚仪作业,经常遇到读数跳变、点蚀坑测不准、数据重复性差的情况,很多问题并非仪器硬件故障,而是操作流程细节管控不到位。深圳嘉禾精密仪器有限公司旗下艾格斯威,数字超声波测厚仪 AG‑500 便携式超声设备,结合压力容器检验现场,梳理一套贴合检验规范的现场操作要点。
一、检测前期图纸查阅与测点规划 正式检测前查阅压力容器图纸、历史检测报告,明确筒体、封头、接管、焊缝两侧、介质进出口冲刷区等腐蚀高风险位置。按照网格法布置测点,液位波动区、排污口、接管根部要加密测点。艾格斯威 AG‑500 数字超声波测厚仪根据预估壁厚选择适配探头,小管径接管选用微径探头。同时记录错边、局部鼓包位置,提前预判表面状态对测量带来的干扰。
二、工件表面预处理实操要点 测点位置起皮防腐涂层、结块锈垢、焊接飞溅需要打磨清理,打磨面积略大于探头接触面,薄层紧密氧化皮可以保留。打磨之后清理铁屑粉尘,避免杂质夹在探头和工件中间。接管根部、焊缝周边冲刷腐蚀高发位置,表面处理需要更加仔细。表面处理不到位,再好的仪器也很难获得稳定读数。
三、仪器校准与声速确认 每次开工、更换探头、环境温差较大,都要利用配套试块完成零点校正。压力容器材质多样,碳钢、不锈钢声速不一样,不能直接套用默认钢材质声速。艾格斯威 AG‑500 数字超声波测厚仪支持同材质试样反测声速。如果现场有该容器非腐蚀完好部位,也可以用来复核声速设置,减少系统误差。
四、耦合管控与点蚀位置测量技巧 耦合剂薄厚适中,探头垂直压紧工件表面,观察仪器耦合提示状态。封头、弧形接管曲面位置,选用适配曲面的探头。遇到点蚀坑区域,开启最小读数俘获功能,在测点周边多点采集,捕捉坑底最小剩余壁厚。同一个测点建议重复 2‑3 次测量,待读数稳定之后再记录,不要探头刚接触就记录数值。
五、异常数据处置与现场收尾 现场测出明显偏小的壁厚数值,不可以直接判定腐蚀超标,要在周边多点复测,排查表面、耦合、探头摆放角度带来的干扰。做好测点编号和壁厚数据一一对应,方便下一次复检比对。作业结束擦拭探头耦合剂残留,妥善收纳探头线缆。
综上所述,压力容器壁厚检测想要获取真实可靠数据,测点规划、表面预处理、仪器校准、耦合管控、多点复测缺一不可,优先排查操作层面因素,再判断仪器是否故障。规范操作能够充分发挥数字超声波测厚仪的检测能力。如果需要压力容器测厚布点参考模板,可联系深圳嘉禾精密仪器索取。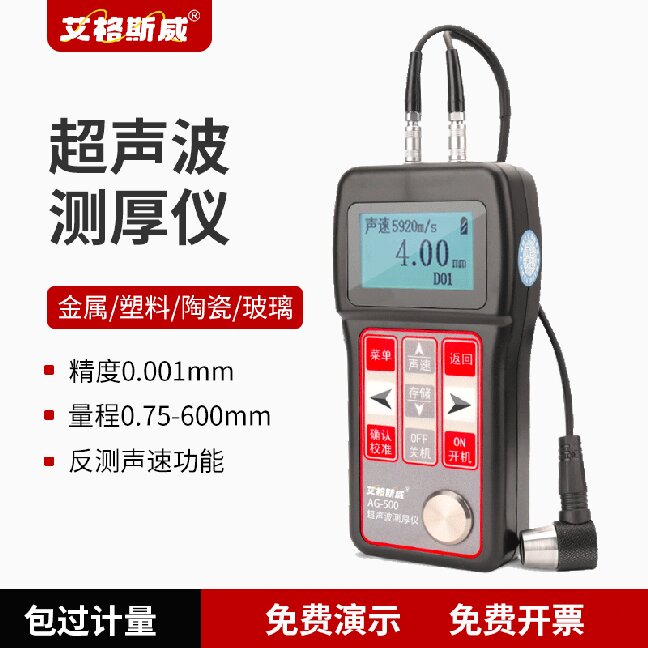
 地址:广东省深圳市宝安区中心路108号 锐钧商务大厦 18E
 电话:13302445125
 手机:13302445125
 邮箱:1286966098@qq.com

