
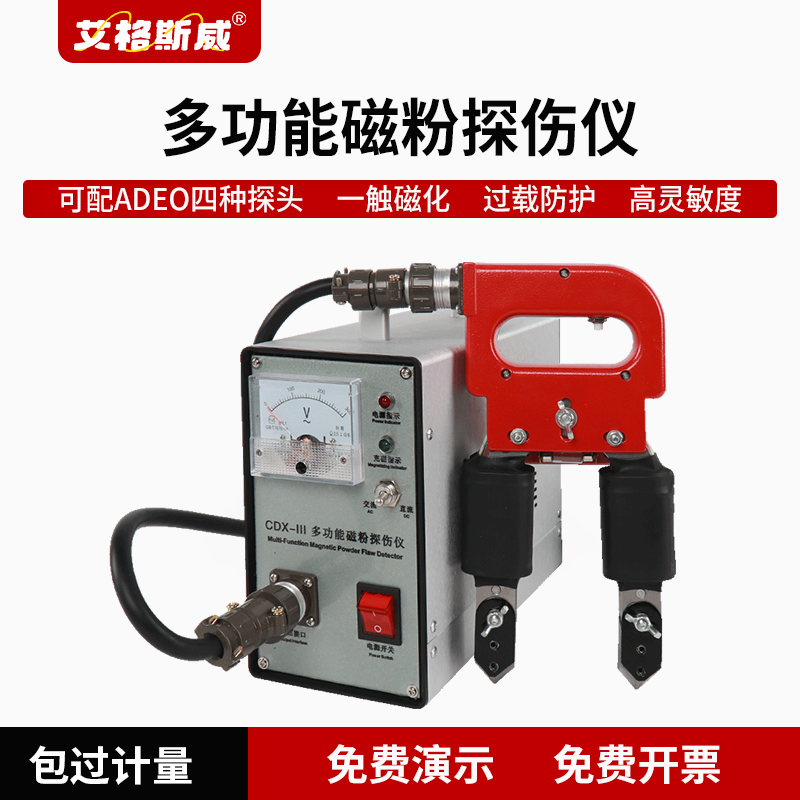
零部件的细微表面裂纹,在自然光下肉眼极难分辨,在设备长期服役过程中,微小裂纹持续扩展,极易引发零件断裂失效,给企业带来安全隐患与经济损失。深圳嘉禾精密仪器有限公司旗下艾格斯威,接触过工程机械、压力容器、机械加工等诸多行业客户,艾格斯威 CDX‑III 便携式磁粉探伤仪被大量用于现场裂纹筛查,发现很多漏检问题并不是设备性能不足,而是设备使用方式存在疏漏。
艾格斯威 CDX‑III 便携式磁粉探伤仪依靠漏磁原理,将不可见裂纹转化为可见磁痕,想要获得准确检测结果,前期准备工作必不可少。检测前需要打磨清理工件探伤区域,去除油漆、铁锈、厚油污,若表面存在杂质,会隔绝探头与工件,造成磁化效果不足,细微裂纹无法显现。 依据工件结构挑选适配探头,角焊缝、异形曲面工件选用 A 型马蹄探头;大型焊接构件选用 D 型电磁轭探头;需要一次性多方位探伤选用 E 型交叉磁轭探头;轴棒类工件可换装 O 型环形探头,按需调节探头极距,保证探头端面和工件充分贴合。
设备作业时需要把控工作节拍,长时间连续作业场景下,充磁时间建议控制在 3 秒以内,间隔时间不少于 2 秒,防止探头温度过高,保护设备同时保障探伤效果。按下探头充磁开关的同时施加磁粉或磁悬液,观察磁粉聚集形成的磁痕。移动探头作业时,相邻检测区域需要相互重叠,规避漏检区域。 实际检测中需要区分真实缺陷磁痕和伪磁痕,部分工件材质组织会产生非相关磁痕,遇到存疑位置要打磨复检,确认是否属于真实裂纹缺陷。
做好设备维护,能够延长艾格斯威 CDX‑III 便携式磁粉探伤仪使用寿命,保障检测结果稳定。主机与各类探头应当存放于干燥无腐蚀的环境,定期检查电源线、输出线缆是否完好,确认保险丝状态,仪器外壳务必可靠接地。尽量规避长时间空载充磁,减少设备不必要温升。遇到电路故障,不建议自行拆解维修。
总之,规范做好前期清理、探头选配、充磁时长管控,才能发挥便携式磁粉探伤仪的检测价值,有设备使用方面的困惑,欢迎向深圳嘉禾精密仪器有限公司旗下艾格斯威寻求技术指导。
 地址:广东省深圳市宝安区中心路108号 锐钧商务大厦 18E
 电话:13302445125
 手机:13302445125
 邮箱:1286966098@qq.com
