
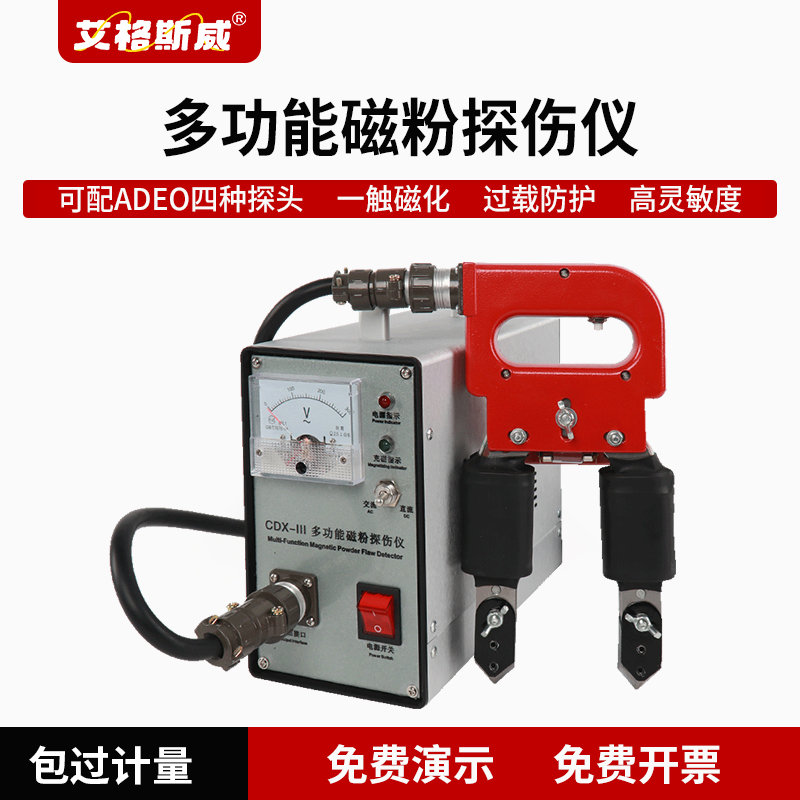
在机械制造、压力容器检测的日常质检工作中,很多企业都会纠结表面缺陷检测手段的选型,选错方案容易造成漏检、检测成本攀升等问题。深圳嘉禾精密仪器有限公司旗下艾格斯威,深耕无损检测设备研发制造,CDX‑III 磁粉探伤仪是现场探伤的常用机型,结合大量现场应用经验,帮大家理清磁粉探伤仪与渗透探伤仪的区别与选型逻辑。
磁粉探伤与渗透探伤都归属于表面无损检测,但是工作机理完全不同。艾格斯威 CDX‑III 磁粉探伤仪采用外加磁场磁化法,依靠工件缺陷处产生的漏磁场吸附磁粉,显现裂纹痕迹,主要针对铁磁性材质,既可以检出表面开口裂纹,也能够识别浅层近表面缺陷。 渗透探伤则依靠渗透剂的毛细作用渗入工件开口缺陷,再通过显像剂将缺陷痕迹展示出来,不受材料磁性限制,可检测铝合金、奥氏体不锈钢等非铁磁性工件。但该方法仅能识别完全暴露于表面的缺陷,无法检测埋藏于表层下的瑕疵,整套作业还要经过清洗、渗透、显像多道工序,耗时相对更长。
材质是选型第一判断要素。如果检测对象是碳钢、合金钢、铸铁等铁磁性工件,优先可以考虑艾格斯威 CDX‑III 磁粉探伤仪。该设备可灵活选配 A、D、E、O 四种探头,A 型探头适配角焊缝以及异形曲面工件;D 型电磁轭探头磁化强度高,适合大型构件;E 型交叉磁轭探头实现一次性全方位复合磁化;O 型环形探头适配轴棒、管道类零部件分段探伤,一台主机切换探头,就覆盖焊缝、锻件、轴类多类零部件检测,探伤速度可达≥6 米每分钟。 如果被测工件属于无磁性材料,磁场无法建立有效漏磁,这时才建议采用渗透探伤方案。
除材质之外,作业环境也不能忽略。户外抢修、车间现场巡检这类移动作业场景,艾格斯威 CDX‑III 磁粉探伤仪主机体积小巧,主机重量 9kg,直接使用 220V 市电供电,操作人员经简单培训就可开展检测。 反观渗透探伤,需要携带整套药剂耗材,工件表面油污、锈蚀都会直接干扰检测结果,对现场洁净度有较高要求,更适合固定实验室工位使用。不少工厂会两套方案搭配使用,铁磁性工件使用磁粉检测,非铁磁性工件采用渗透检测,搭建完整缺陷筛查体系。
综上所述,结合工件材质、缺陷类型、作业现场条件,就可以分清两类检测设备的适配场景,有设备选型、技术疑问,欢迎咨询深圳嘉禾精密仪器有限公司获取专业支持。
 地址:广东省深圳市宝安区中心路108号 锐钧商务大厦 18E
 电话:13302445125
 手机:13302445125
 邮箱:1286966098@qq.com
