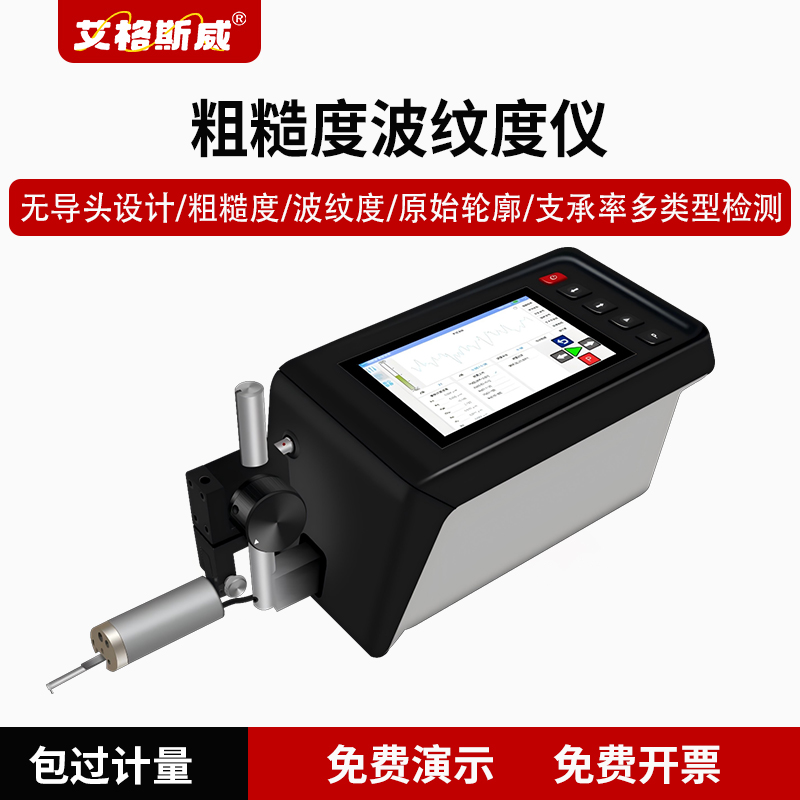
在精密零部件加工质控环节,表面质量由微观粗糙度和中频波纹度共同决定,二者的形成诱因、对零件性能的影响完全不同。粗糙度多由刀具切削纹理产生,而波纹度大多来自机床振动、主轴间隙、工装装夹偏差。只依靠普通粗糙度仪检测,即便 Ra 指标达标,周期性波纹缺陷依然会造成密封渗漏、运行异响、早期磨损等问题。深圳嘉禾精密仪器有限公司旗下的品牌艾格斯威,推出的 AG-280 粗糙波纹度仪,就是针对这类检测痛点设计的一体化检测设备,X 轴扫描行程 30mm,Z 轴量程 ±500μm,支持粗糙度、波纹度、原始轮廓、支承率曲线同步采集,适合在机加工工位、质检区开展现场检测。
一、同步采集,区分两类轮廓 艾格斯威 AG-280 粗糙波纹度仪最大的特点,是单次扫描即可完成粗糙度与波纹度信号分离,不用更换仪器、重复装夹工件。传统检测模式下,如果需要波纹度数据,操作人员要先用粗糙度仪测粗糙度,再更换设备复测波纹,不仅拉长检测时长,两次装夹位置偏差还会带来对比误差。这款设备内置滤波算法,通过设置截止波长,把短波粗糙纹理和中频波纹起伏分开,可输出 Ra、Rz、Wa、Wz 等全套参数,方便质检人员同步判断微观纹理和周期性起伏,从根源上排查机床、刀具的工艺问题。
二、现场适配,降低转运成本 和大型台式轮廓仪相比,这款设备结构紧凑,不需要固定在恒温实验室平台,可直接搬运至机床旁、装配工位、来料检验区完成检测。对于大型轴件、模具型腔、已经装配完成的密封组件,工件无需拆卸转运,避免转运磕碰、二次装夹带来的变形风险,实现加工完成即时检测,快速反馈给调机人员,缩短工艺调整周期。主机自带高清显示屏,扫描完成后直接展示轮廓曲线,现场就能判断检测结果,不必全部带回实验室分析。搭配简易工装底座,在车间存在轻微振动的环境下,也可以获得稳定的采集曲线。
三、兼容多形态工件,覆盖多样工况 设备支持平面、外圆轴类、斜面、R 角、沟槽等多种表面测量,搭配不同测头与夹具,适配品类丰富的精密零件。轴承滚道、液压密封端面、活塞杆、齿轮端面、有色金属冲压件、塑胶模具型腔,都是高频检测对象。其中密封件、滑动摩擦副对波纹度尤为敏感,哪怕粗糙度数值合格,连续波纹起伏也会破坏密封面贴合状态,造成介质泄漏;轴承滚道的波纹缺陷,会在高速运转时产生持续振动和噪音,缩短轴承使用寿命。在这类工件的现场抽检中,粗糙波纹度仪的价值可以充分体现。
四、标准适配,数据可追溯归档 设备内置多套主流评定标准,可根据图纸要求自由切换评定规则,适配不同行业的质检规范。检测记录、轮廓曲线可以存储在主机内,也可以导出至电脑,生成标准化检测台账,方便质量体系审核、客户追溯。同一批次工件可以批量保存检测方案,后续复测直接调用对应的采样长度、滤波参数,减少人为设置带来的参数偏差,保证同批次检测条件统一。设备操作逻辑简洁,操作人员经过基础培训即可独立完成测点定位、参数设置、扫描采集,降低现场检测门槛。
五、防护设计,适配车间复杂环境 车间现场存在切削粉尘、冷却液飞溅等情况,设备做了对应的防尘防护设计,测头带有保护结构,降低误触碰造成金刚石测尖崩损的概率。测头测力可调节,针对铝、铜等软质合金零件,选用低测力模式,避免扫描过程划伤工件加工表面,兼顾硬质钢件和软质有色金属工件的检测需求。
综上所说,粗糙波纹度仪的核心价值,是补齐单一粗糙度检测的短板,把表面中频波纹纳入常态化质控,尤其适合密封件、轴承、液压零部件、精密模具这类对运行稳定性要求高的产品。如果有工件试样检测、工装配套、参数方案调试的需求,可以联系深圳嘉禾精密仪器沟通。
上一篇:新能源 / 半导体用可程式恒温恒湿试验箱配置方案参考
下一篇:精密零部件质检:粗糙度波纹度一体机选型要点与参数解读
 地址:广东省深圳市宝安区中心路108号 锐钧商务大厦 18E
 电话:13302445125
 手机:13302445125
 邮箱:1286966098@qq.com

