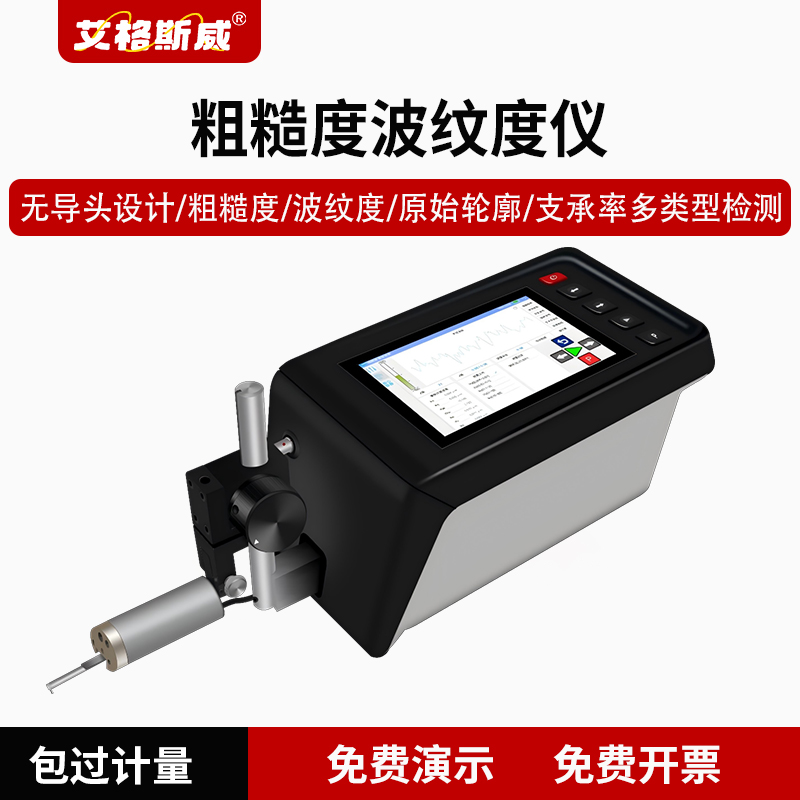
在精密零部件加工质检中,表面微观纹理、周期性波纹缺陷都会影响零件密封、耐磨与降噪性能,深圳嘉禾精密仪器有限公司旗下的品牌艾格斯威,AG‑280 粗糙度波纹度仪可以同步采集轮廓数据,区分粗糙度、波纹度、形状误差,很多质检人员只懂得操作,对信号分离逻辑了解不多。
一、触针信号采集
艾格斯威 AG‑280 粗糙度波纹度仪采用无导头差动电感传感方案,标配 5μmR 金刚石 90° 测针,驱动机构 X 向最大行程 30mm,Z 向量程可达 ±500μm。检测时驱动单元带动传感器沿工件表面做匀速直线扫描,工件表面高低起伏会带动测针产生垂直方向微小位移,差动电感传感器把位移变化转换为模拟电信号。信号经过放大、降噪、模数转换处理之后,生成完整原始轮廓数字曲线。这条原始轮廓曲线叠加了宏观形状误差、中长周期波纹度、短周期微观粗糙度三类信息,无法直接拿来做参数评定。
二、数字滤波分层处理
仪器内置多组符合国标、ISO、DIN 标准的数字滤波算法,对原始轮廓执行分层剥离。首先通过长波滤波器去除工件宏观形状误差,剩余轮廓再做二次滤波,把中等周期的波纹度和短周期的粗糙度分离开。波纹度大多来源于机床振动、砂轮震颤、工装抖动;粗糙度来自刀具切削、磨料磨削留下的微观加工痕迹。设备支持 Gaussian、2RC 等多种滤波器,λc、λs、λf 截止波长可按需设置,适配磨削、车削、抛光等不同加工工艺。
三、多维度参数运算输出
完成信号分离之后,软件分别对三组轮廓数据运算解析。粗糙度轮廓输出 Ra、Rz、Rk 系列全套参数;波纹度轮廓计算 Wa、Wt、Wz 等波纹度指标;原始轮廓可输出支承率曲线、Motif 图形。仪器支持 GB、ISO、JIS、ASME 多套标准切换,可自定义取样长度与评定长度,不用反复修改复杂设置,调用预设配置即可一键测量。
四、测针与测力的影响
测针针尖半径会直接影响轮廓还原精度,针尖过大会抹平微小波纹特征,造成波纹度结果失真。艾格斯威 AG‑280 粗糙度波纹度仪测力 4mN 可调节,硬质钢材可使用标准测力;铝件、塑胶等软质工件需要调低测力,避免测针压伤工件表面,引入虚假形貌。更换测针后,需要在粗糙度标准试块上完成核查校验。
五、设备使用边界
该机型属于接触式检测设备,疏松多孔材质、极易划伤的软质材料需要提前评估可行性。工件表面毛刺、铁屑要提前清理,防止磕碰损坏金刚石测针。检测环境需要远离冲床、空压机等振动源,外界振动会叠加进轮廓信号,生成虚假波纹数据,造成检测结果失真。
综上所说,粗糙度波纹度仪依靠触针采集原始轮廓,通过多级数字滤波将形状误差、波纹度、粗糙度拆分后分别计算参数。艾格斯威 AG‑280 粗糙度波纹度仪支持多国家标准,可完成复杂异形件无导头测量,遇到参数设置、工件适配疑问,可以联系深圳嘉禾精密仪器的技术人员沟通。
上一篇:轮廓粗糙度一体机的校准方法
下一篇:粗糙波纹度仪适用哪些行业?测试标准有哪些
 地址:广东省深圳市宝安区中心路108号 锐钧商务大厦 18E
 电话:13302445125
 手机:13302445125
 邮箱:1286966098@qq.com

