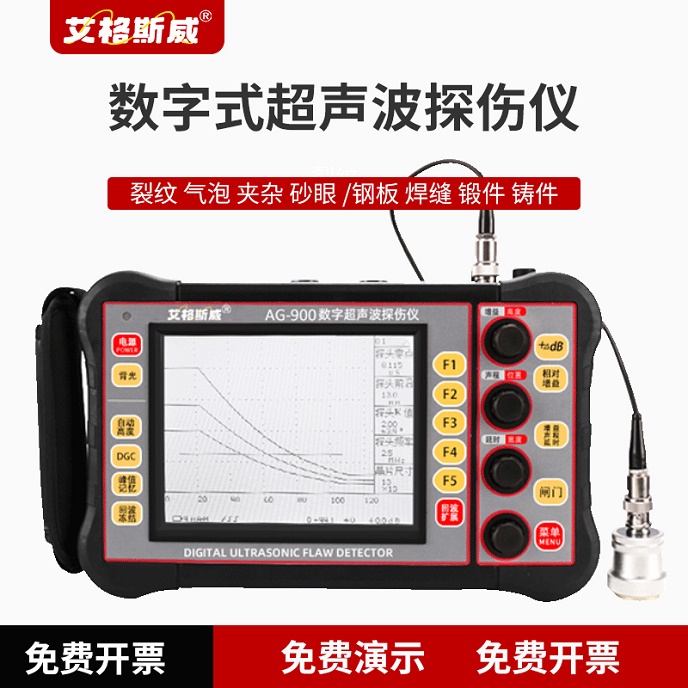
件铸件内部容易形成缩孔、疏松、夹层、埋藏裂纹,缺陷分布随机,操作不规范极易造成漏检,深圳嘉禾精密仪器有限公司旗下的品牌艾格斯威,AG-900 手持式金属探伤仪,支持低频探头接入,滤波档位可调,能够削弱粗晶铸件晶粒杂波,稳定采集内部回波,落实标准化操作,可以有效减少漏检问题。
开工校准: 抵达作业现场,优先使用标准试块完成零点、声速、探头前沿标定,制作距离波幅曲线。铸件更换低频探头之后,必须重新校准;长时间连续作业,每隔两小时复核灵敏度,如果曲线漂移超出允许范围,停止检测,重新校准之后再继续开展工作。
表面预处理: 锻件、铸件表面普遍带有氧化皮、粘砂、毛刺,凹凸不平会破坏探头耦合效果,造成缺陷回波衰减甚至消失。检测区域需要打磨平整,清除表面附着物,保障探头可以平稳滑动;表面处理不到位,即便仪器性能达标,也很难稳定拾取有效信号。
扫查规划: 锻件优先搭配直探头,顺着锻压成型方向布置扫查路线;铸件结合结构,搭配直探头与斜探头实施全覆盖扫查。控制移动速度,轨迹保持相互重叠,消除盲区;应力集中、容易萌生缺陷的位置,加大扫查密度,延长检测时间。
参数调配: 铸件晶粒粗大,高频探头会产生大量散射杂波,掩盖缺陷信号,这时切换低频探头,开启仪器滤波功能,适度压低增益,提升有效信号辨识度。细密锻件可以选用更高频率探头,提升微小缺陷分辨能力,切忌一套参数套用全部工件。
信号复核: 捕捉可疑回波不能草率判定或者直接忽略。转动探头、更换扫查方向,切换一次波、二次波,区分晶粒杂波、结构回波与真实缺陷;铸件疏松一般呈现成片连续杂波,和独立点状、线状缺陷回波形态区别明显,需要长期积累判读经验。
收尾复核: 整批工件检测完毕,返回试块复核灵敏度。如果灵敏度出现明显偏移,说明本次检测数据可信度不足,该批次工件必须重新探伤,这是规避批量漏检最重要的一道关卡。
总结:锻件铸件探伤对操作规范要求很高,校准、表面打磨、扫查路线、参数调节、信号复核环环相扣。如果在现场探伤时遇到波形识别困难、杂波干扰严重等问题,可以联系深圳嘉禾精密仪器获取对应的实操指导。
 地址:广东省深圳市宝安区中心路108号 锐钧商务大厦 18E
 电话:13302445125
 手机:13302445125
 邮箱:1286966098@qq.com

