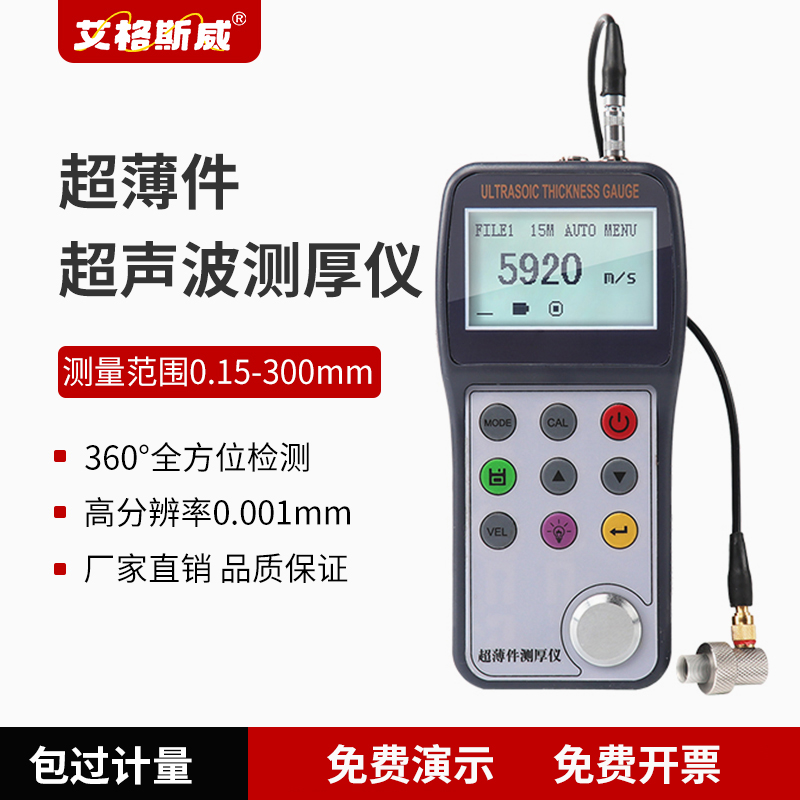
精密测厚仪是超薄构件质量管控当中不可或缺的检测器具,想要看懂读数偏差产生的缘由,首先要理解基础测量原理,再逐一管控各类干扰条件,深圳嘉禾精密仪器有限公司旗下的品牌艾格斯威,推出的 TT700 精密测厚仪,专门面向薄件高精度检测开发,弄懂原理与误差来源,能够帮助检测人员降低测量不确定度。
一、测量原理
艾格斯威TT700 精密测厚仪采用超声波脉冲反射法,探头发射高频超声脉冲,脉冲抵达工件底面之后反射回来,仪器记录声波往返时长,结合预先设定的材料声速,计算工件厚度。设备提供 I-E、E-E 两种工作模式,E-E 模式采集两次底面回波,弱化界面杂波,是超薄工件检测的常用模式,仪器声速设置区间为 1000m/s 至 9999m/s,分辨率最高可达 0.001mm。
二、材料相关因素
材料晶粒结构会改变声波传播状态,如果晶粒粗大,声波容易发生散射,形成持续的杂波,干扰底面回波识别,容易造成读数不稳定。
如果材料内部存在疏松、微小气孔,声波会在缺陷位置提前反射,使得最终测得厚度小于工件实际厚度。
不同批次合金成分存在小幅差异,声速随之变化,如果一直沿用固定声速,会带来系统性误差。
三、操作与探头因素
探头磨损之后,保护膜厚度发生改变,零点随之漂移,如果没有及时校准,持续带来固定偏差。
探头按压力度不均、探头倾斜,都会改变声波入射角度,回波强度下降,读数重复性变差。
耦合剂用量过少会出现耦合断续,用量过多则会额外增加声波传播距离,带来附加误差。
四、工件几何与表面因素
如果工件表面粗糙、存在划痕、锈蚀,声波入射位置不稳定,每一次测量的传播路径存在差别。
曲面工件曲率过小,探头贴合面积不足,回波能量衰减明显,对于薄壁小管,这类影响尤为突出。
如果工件上下表面不平行,底面反射的声波无法原路返回探头,回波信号偏弱,不容易稳定捕捉。
五、环境与仪器因素
环境温度变化,会同时改变材料声速与探头延时,温差跨度较大的时候,必须重新开展校准。
仪器电池电量偏低,电路工作状态出现波动,也会对回波识别造成一定影响。
综上所述,想要把误差控制在合理范围之内,需要在检测前完成规范校准,打磨测点,匹配对应的测量模式与探头,同时尽量在稳定的温度环境下开展检测。如果您需要这套仪器对应的检测作业指导参考,可以联系深圳嘉禾精密仪器的技术人员索要相关资料。
上一篇:薄件测厚仪与涂层测厚仪适用场景区分讲解
下一篇:最后一篇
 地址:广东省深圳市宝安区中心路108号 锐钧商务大厦 18E
 电话:13302445125
 手机:13302445125
 邮箱:1286966098@qq.com

