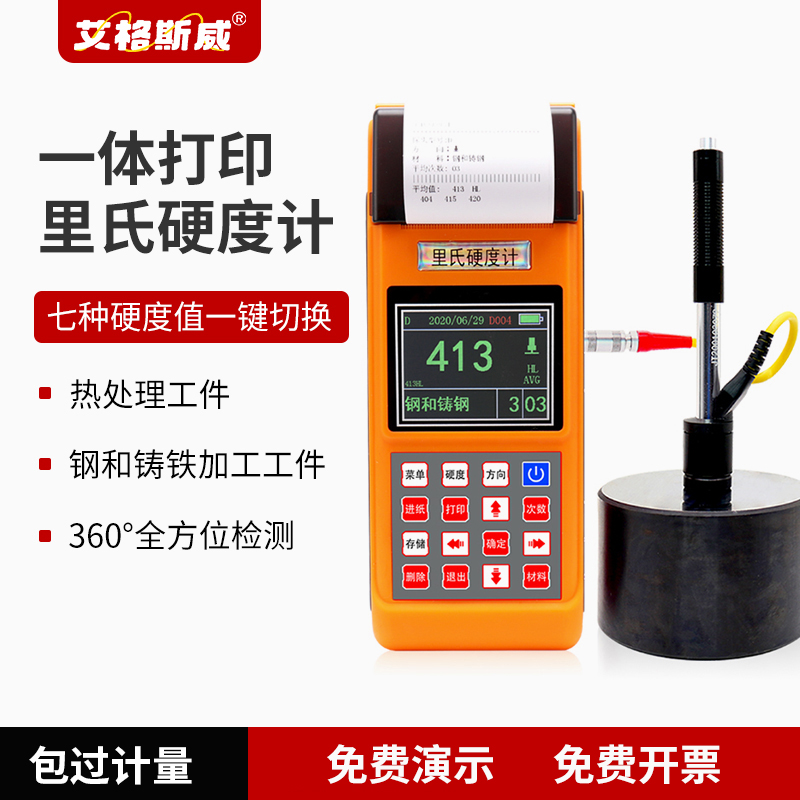
在大型设备检修、重型构件质检场景,便携式硬度计有着不可替代的作用,无需拆卸工件,就可以在原位完成硬度测试,为材质筛查、热处理质量复核提供依据。深圳嘉禾精密仪器有限公司旗下的品牌艾格斯威,AG-320 便携式硬度计操作便捷,适合在车间、工地等现场开展金属工件硬度抽检。
这类便携式机型多采用里氏硬度检测原理,检测时冲击体携带一定能量撞击工件表面,冲击瞬间产生回弹,仪器内部传感器采集冲击与回弹阶段的速度信号,经过运算换算得到对应的硬度数值。材料本身对冲击能量的吸收程度,会直接改变回弹速度,这也是硬度数值形成的基础。正是依托这套能量采集逻辑,仪器才可以脱离固定实验室台架,实现现场快速检测,同时也意味着冲击传递过程中的任何扰动,都有可能转化为最终读数偏差。
工件表面状态:测点表面氧化皮、锈蚀、涂层会改变压痕成型,带来数值偏差。正式检测前,需要打磨测点区域,去除表层干扰物质,打磨范围满足压头作业空间即可,不要过度打磨造成工件局部受热。打磨之后,表面粗糙度也需要控制在合适范围,粗糙度过高同样会干扰冲击能量传递。
测点支撑条件:工件如果悬空、夹持不稳,敲击或者施压时工件发生晃动,会直接造成检测失真。厚重工件尽量保证底部稳固;薄壁工件则需要使用支撑垫块,减少形变干扰。如果工件可以自由晃动,冲击的一部分能量会消耗在工件位移上,最终测得的硬度结果失去参考意义。
压头与冲击装置:压头磨损、冲击装置松动,都会造成结果偏移。艾格斯威 AG-320 便携式硬度计的冲击装置需要定期清洁,如果压头出现磨损痕迹,应当及时更换。每次使用前,可以使用标准硬度块做核查,确认冲击装置输出稳定之后,再开展批量检测。
工件厚度与曲率:厚度不足的工件,应力容易穿透试样,检测数值失去参考意义;曲面工件如果没有适配曲面垫块,压头接触状态不稳,误差会增大。曲面半径越小,越需要选用配套垫块辅助,保证冲击方向垂直于测点的切面。
操作手法:检测时仪器没有垂直贴合工件表面,用力倾斜、晃动,都会干扰冲击能量传递。操作人员应当保持仪器平稳,等检测流程完成再移开设备,避免中途抬离测点。倾斜角度越大,回弹速度采集受到的干扰也就越明显。
材料本身影响:部分经过淬火、冷加工的材料存在各向异性,不同方向检测得到的数值存在差异。同一批次工件,尽量保持检测方向一致,方便数据横向对比。另外,材料本身密度、弹性模量的不同,也会影响硬度标尺之间的换算,在跨标尺比对时需要留意。
总结:想要降低便携式硬度计检测误差,重点把控测点预处理、仪器放置姿态以及配套辅具使用。遇到数值异常难以判断时,可以联系深圳嘉禾精密仪器的技术人员协助排查。
上一篇:硬度计哪个牌子好?国产硬度计选购指南
下一篇:艾格斯威数显硬度计的校准方法
 地址:广东省深圳市宝安区中心路108号 锐钧商务大厦 18E
 电话:13302445125
 手机:13302445125
 邮箱:1286966098@qq.com

