工件表面在微观层面并不光滑,高低起伏可以分为两类,高频小幅起伏定义为粗糙度,低频幅度更大的起伏定义为波纹度,二者对于工件使用性能的影响各不相同。粗糙度更多影响摩擦磨损,波纹度更容易影响密封、贴合性能。传统设备只能单独采集其中一类指标,而粗糙度波纹度一体机依靠触针式轮廓采集,配合数字滤波算法,同时分离两套轮廓数据。深圳嘉禾精密仪器有限公司旗下的品牌艾格斯威,AG-280 粗糙度波纹度一体机就是基于这套触针采集方案开展精密表面检测。
一、触针拾取表面形貌信号 仪器配备金刚石材质的触针,触针尖端接触工件被测表面,驱动机构带动测头沿着预设评定长度匀速移动。工件表面的高低变化,带动触针产生垂直方向位移,位移经过转化,变成连续的电信号传输到主机内部。触针尖端半径、移动速度都会影响采集效果,如果触针磨损,信号分辨能力下降,容易丢失细微轮廓信息,这也是日常维护当中需要重点关注的部分。艾格斯威 AG-280 粗糙度波纹度一体机支持多规格触针选配,可以根据工件表面粗糙程度选择合适触针。
二、信号滤波分离轮廓 采集得到的原始轮廓信号混杂在一起,里面包含粗糙度信号、波纹度信号,还有工件本身倾斜带来的宏观轮廓。仪器内部按照国标规定的滤波算法,设置对应的截止波长,对原始信号进行拆分,把不同波段的轮廓分开,单独生成粗糙度轮廓曲线以及波纹度轮廓曲线。操作人员可以根据对应的行业检测规范调整滤波参数,适配不同产品的检测标准,保证检测结果符合对应的技术规范。
三、参数运算与结果输出 信号拆分完成之后,主机按照标准计算公式运算,输出各项指标,包含 Ra、Rz 等粗糙度参数,以及波纹度相关高度参数,同时绘制可视化轮廓曲线,直观展示表面起伏状态。艾格斯威 AG-280 粗糙度波纹度一体机支持调整评定长度,根据工件大小以及检测要求灵活设置,满足不同行业标准对于取样长度的规定,检测完成之后,曲线和参数可以同步保存。
四、影响采集稳定的关键要素 工件表面残留油污、金属碎屑,会在轮廓曲线上形成异常峰值;移动速度过快,信号采集采样点不足,造成波形失真;工作台震动、气流扰动,同样会干扰信号。环境温度剧烈变化,也会对精密测头组件带来轻微影响。正式检测之前,清理工件表面,保证仪器放置平稳,尽量避开震动源,可以有效减少干扰。
五、原理对应的实操排查思路 理解整套原理之后,遇到读数异常就有清晰的排查方向。如果检测数值持续偏高,优先查看表面是否存在毛刺、杂质;如果多次复测离散度大,可以检查触针是否磨损、测头移动是否卡顿;如果曲线出现规律性波动,要排查工作台震动或者驱动机构运行状态。很多现场出现的异常读数,并不是仪器故障,而是采集条件不达标。
总之,触针式检测依靠物理接触捕捉微观轮廓,再依靠数字滤波拆分不同波段的形貌信息,以此同时得到粗糙度和波纹度数据。如果在检测时遇到轮廓曲线异常,想要排查干扰因素,可以联系深圳嘉禾精密仪器的技术人员获取指导。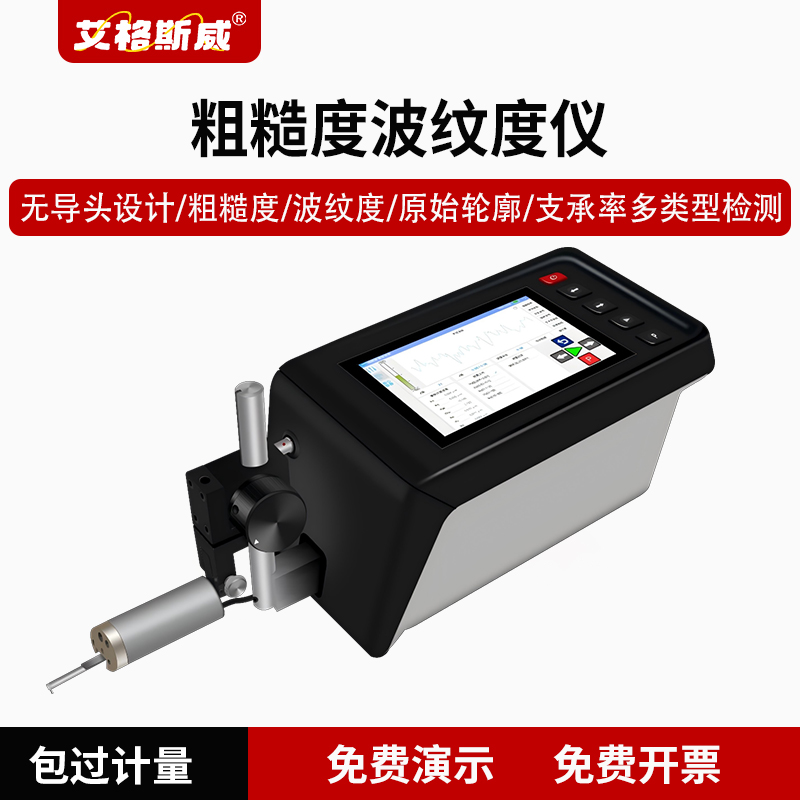
上一篇:粗糙度波纹度仪有哪些优势,适合哪些现场检测?
下一篇:AG-280 表面波纹度检测仪怎么校准?分步校准流程与周期管理
 地址:广东省深圳市宝安区中心路108号 锐钧商务大厦 18E
 电话:13302445125
 手机:13302445125
 邮箱:1286966098@qq.com

