锻件是很多重型装备的核心构件,锻压成型过程当中,如果冶炼、锻造工艺控制不到位,内部就会形成各类埋藏缺陷,这些缺陷在后续受力过程中会逐步扩展,降低构件使用可靠性。超声波探伤是锻件进厂检验以及成品质控的常用方式,能够在不破坏工件的前提下探查内部埋藏缺陷。深圳嘉禾精密仪器有限公司旗下的品牌艾格斯威,AG-800PLUS 数字探伤仪适合各类碳钢、合金钢锻件的超声筛查,下面从实操角度说明整套检测流程。
一、检测前准备工作
正式检测之前,首先要研读锻件图纸与执行标准,确认锻件材质、厚度、外形结构,确定需要检测的区域。同时对被检表面进行处理,氧化皮、油污、凹凸不平的区域需要打磨,保证探头能够良好耦合;耦合剂可以选用机油、超声专用耦合膏,根据现场环境选择。艾格斯威 AG-800PLUS 数字探伤仪开机之后,先等待设备稳定,随后选用合适探头,厚大锻件一般选用低频直探头,提升声波穿透深度;晶粒偏粗的锻件,要控制增益,降低草波干扰。随后按照标准完成声速校准、零点校准,制作距离波幅曲线,作为缺陷当量评判基准。
二、基础扫查方式选择
锻件常规以直探头纵波扫查为主,分为全面扫查、局部重点扫查。全面扫查用来覆盖整个锻件主体,排查大范围的分散缺陷;重点扫查集中在冒口切除区域、锻造流线汇聚位置、台阶过渡位置,这些区域更容易产生夹杂、缩松。扫查时探头移动速度保持均匀,不能过快,否则容易漏掉短促的缺陷回波;相邻扫查带之间保留一定重叠量,防止出现检测盲区。如果锻件存在台阶、孔位,声波反射条件复杂,需要调整扫查方向,从多个入射方向验证可疑信号。
三、回波信号识别与区分
锻件检测时屏幕上会出现多种回波,需要区分底面回波、缺陷回波、结构杂波与晶粒草波。正常情况下,如果锻件内部没有明显缺陷,屏幕可以看到稳定的底面回波;如果底面回波衰减、同时在底面之前出现独立的回波峰,大概率属于缺陷信号。草波常见于粗晶锻件,信号细碎连续,没有独立尖锐波峰;裂纹、夹杂一般会产生清晰、可重复的回波,移动探头的时候,回波幅度会随之变化。遇到可疑波形,检测人员需要移动探头,改变入射角度,反复确认信号是否真实,避免把几何轮廓反射误判为缺陷。
四、缺陷定量与标记记录
当确认存在缺陷回波之后,利用设备的测量功能读取缺陷深度、水平位置、当量大小。艾格斯威 AG-800PLUS 数字探伤仪支持波峰捕捉,能够记录最高回波对应的当量值。检测人员在工件表面标记缺陷所在位置,记录缺陷的当量、埋藏深度、分布范围。如果是多个点状缺陷,需要统计缺陷分布;如果是连续延伸的缺陷,沿着延伸方向扫查,确定缺陷的长度范围。全部数据同步存储在仪器内部,方便后续出具检测记录。
五、检测收尾与注意事项
检测完成之后,清理工件表面耦合剂,保存探伤波形与整套参数,关闭仪器,收纳探头与线缆。如果锻件厚度变化大,单一曲线无法覆盖全部区域,需要分段制作曲线;如果锻件存在热处理后的残余应力,有可能改变声波衰减特性,判伤时要结合同批次已知试样的检测经验综合判断。另外,超声探伤无法分辨缺陷具体类型,当量仅作为评判依据,对于判定存在重大缺陷的工件,可以结合其他检测方式进一步复核。
总之,锻件超声探伤,校准、扫查节奏、波形辨识是关键,规范操作才能减少漏检与误判。如果在锻件探伤参数设置、探头选型方面遇到疑问,可以联系深圳嘉禾精密仪器的技术人员获取指导。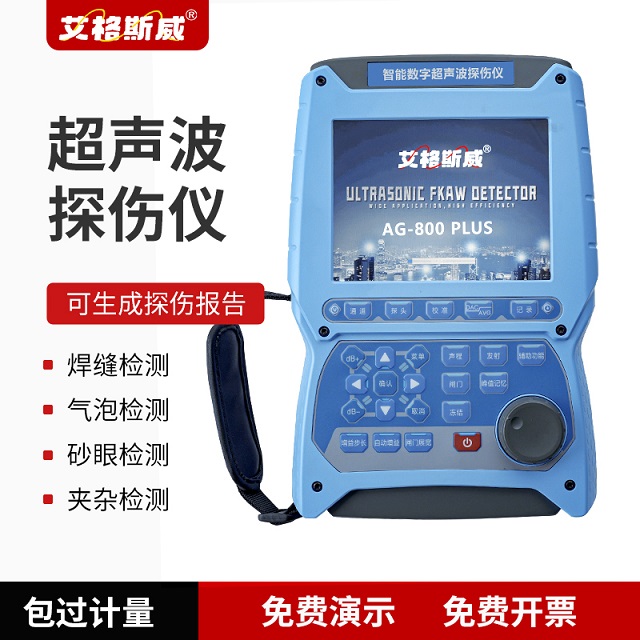
 地址:广东省深圳市宝安区中心路108号 锐钧商务大厦 18E
 电话:13302445125
 手机:13302445125
 邮箱:1286966098@qq.com

