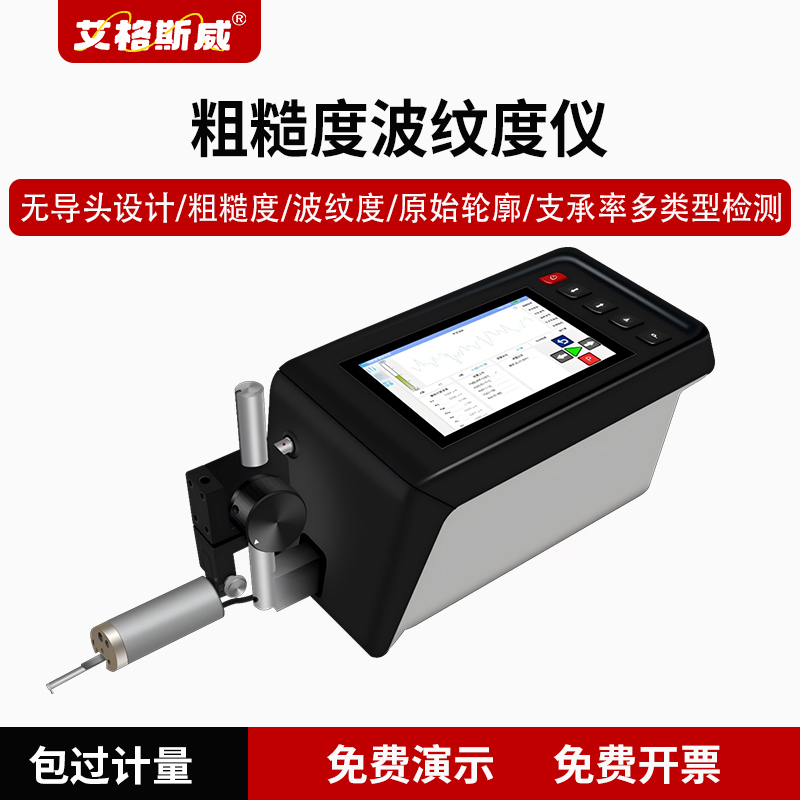
在精密零部件质检流程当中,表面波纹度检测仪用来捕捉工件表面缓慢起伏的波纹轮廓,区别于微小的粗糙度纹路,波纹度反映工件加工后长周期的表面起伏状态。深圳嘉禾精密仪器有限公司旗下的品牌艾格斯威,AG-280 表面波纹度检测仪兼顾波纹度与粗糙度检测功能,不少新入职检验员对整套操作流程不熟悉,容易出现操作失误,下面梳理标准化使用方法。
一、检测前期准备工作
检测前先确认放置环境,设备需要安放在震动小、粉尘少的室内区域,远离冲床、铣床等震动源,环境温度保持在常规室温区间,避免温度剧烈变化造成部件形变。检查设备底座,调整脚垫,用水平仪确认设备主机处于水平状态。准备待测工件,清理工件表面切削液、金属碎屑、油污,使用无尘软布擦拭被测区域,表面附着物会阻挡测针接触工件轮廓,带来数据偏差。同时核对图纸,确认需要采集的参数、取样长度、滤波方式、执行标准,提前记录图纸要求。检查测针外观,查看针尖是否弯折、磨损,有损伤的测针需要提前更换,避免划伤工件或者采集失真信号。
二、工件装夹与点位对准
将工件平稳放置在工作台,选用适配的夹具固定工件,装夹力度适中,既要防止测试时工件滑动,也不要用力挤压薄壁件,避免工件变形改变原有表面轮廓。移动工作台或者测头支架,把测针针尖移动到待测区域上方,控制测针缓慢下降,使针尖轻轻贴合工件表面,不要快速下压,防止针尖撞击损坏。对于轴类、圆弧类工件,需要保证扫描方向沿着母线方向,扫描路径垂直加工纹路,纹路走向和扫描方向平行,会无法采集真实波纹轮廓。
三、软件参数设置
打开配套检测软件,新建检测任务,录入工件编号、批次、检测人员信息。依照图纸和执行标准,选择对应的评定标准,设置取样长度、评定长度、滤波器类型。艾格斯威 AG-280 表面波纹度检测仪内置多种滤波算法,不同滤波会分离粗糙度信号和波纹度信号,滤波选择错误,波纹度计算结果会出现明显偏差。设置扫描行程,扫描行程需要覆盖完整的评定长度,行程过短,采集轮廓不足,无法完成计算;行程过长,会增加不必要的检测时长。参数设置完成之后,可以先空走一次行程,确认行走路径无遮挡。
四、启动扫描与数据核验
参数确认无误,启动扫描,测头匀速沿着设定路径滑行,传感器持续采集表面轮廓信号,软件实时绘制轮廓图谱。扫描过程中,不要触碰设备、工件、数据线,避免引入震动干扰。扫描结束之后,软件自动计算波纹度相关参数,同时生成轮廓曲线图。先查看图谱轮廓,如果轮廓存在异常尖峰、断点,大概率是表面杂质、测针打滑造成,清理工件后重新检测。图谱正常,再保存检测记录,导出检测报告,报告可以同步留存轮廓曲线,方便追溯。同一批次重点工件,建议在同一位置复测 2 次,比对数据一致性。
五、检测结束收纳与日常校准
全部检测完成,抬起测头,将测头移动至安全位置,关闭扫描程序,保存全部文件。擦拭工作台、测头保护套,清理台面上的金属碎屑。长期不用时盖上防尘罩。按照检定周期,使用标准波纹度样板对艾格斯威 AG-280 表面波纹度检测仪开展核查校准,记录校准数据,保证仪器示值稳定。
综上所述,使用艾格斯威 AG-280 表面波纹度检测仪,从前期环境工件准备、精准装夹对样、标准参数设置,到扫描采集、事后归档校准,每一步都会影响最终波纹度结果,操作人员依照规范流程操作,能够减少人为因素带来的数据误差,保障质检结果可信。
上一篇:粗糙度波纹度一体机适用哪些行业?测试标准有哪些
下一篇:最后一篇
 地址:广东省深圳市宝安区中心路108号 锐钧商务大厦 18E
 电话:13302445125
 手机:13302445125
 邮箱:1286966098@qq.com

