超声波测厚仪操作看似简单,但测量前未完成零点校准、声速设置不当、测量模式选择错误,都会造成读数偏差,尤其在薄件测量中误差会被放大。深圳嘉禾精密仪器有限公司旗下的品牌:艾格斯威,其 TT700 精密测厚仪具备钢件 0.15mm 至 20mm 的测量范围与 0.001mm 分辨率,下面按步骤讲解新手使用流程与校准要点。
测量前准备: 正式测量前,检查 TT700 精密测厚仪 15MHz 单晶探头,确认探头工作面无划痕磕碰、线缆接头连接牢靠。准备配套耦合剂,薄件检测建议选用中等粘度耦合剂,流动性过强容易流失导致耦合失效。清理工件测点位置,去除锈蚀、油污与油漆起皮;曲面小管件可选用 4mm 可选小直径探头改善贴合效果。仪器使用两节 5 号电池供电,作业前确认电量充足。本机钢件测量范围 0.15mm 至 20mm,分辨率 0.001mm,3mm 以内示值误差 ±0.005mm,20mm 以内 ±0.01mm,声速调节区间 1000 至 9999m/s。
零点校准: 零点校准是薄件高精度测厚的基础。更换探头、长时间停机、环境温度大幅变化时都必须执行。把探头涂抹少量耦合剂,平稳放置仪器自带标准试块,在菜单执行探头自动调零。调零完成后复测标准试块标称厚度,确认示值误差处于合理区间。薄件工件本身厚度很小,零点微小偏移就会带来较大相对误差,不可跳过该步骤,也不可拿被测工件代替标准试块做零点校准。
声速设置: 不同金属超声传播声速差异大。已知被测材料,可直接在仪器菜单输入对应声速;材料声速未知时,取一块同材质、厚度已知的标准试块,使用仪器反测声速功能自动计算该材料实际声速。更换被测材料必须重新核对或校准声速。艾格斯威TT700 精密测厚仪声速范围 1000 至 9999m/s,覆盖金属与部分非金属材料。
模式选择: 仪器具备 I‑E 界面‑底波与 E‑E 回波‑回波两种模式。I‑E 模式读取界面波到第一底波,适合无涂层常规板材;E‑E 回波‑回波模式读取基材两组底面回波,可跳过表层涂层,适合 0.15mm 至 1mm 超薄件及带完好涂层工件。需注意 E‑E 模式对过厚工件,多次底面回波衰减,无法正常测量,厚板材应切换回 I‑E 模式。
现场测量: 测点涂抹适量耦合剂,探头垂直平稳压在工件表面,不要大力挤压薄件造成形变。等待屏幕读数稳定,同一测点重复测量 2 至 3 次,剔除异常跳动数值,取有效平均值。本机具备差值报警、公英制中英文切换功能,批量筛查可开启上下限报警,并支持本机存储 500 组测量数据,测量完成后及时保存记录。
收尾工作: 测量完毕,擦拭干净探头与工件表面耦合剂,收起探头避免晶片磕碰;长期不使用取出电池存放,防止电池漏液损坏电路。
总结:艾格斯威TT700 精密测厚仪新手操作流程,核心是零点校准、声速确认与模式合理切换,薄件检测对校准要求高,不可省略校准直接测量。遇到测值异常,优先复查校准、探头与模式设置,仍有疑问可联系深圳嘉禾精密仪器技术团队。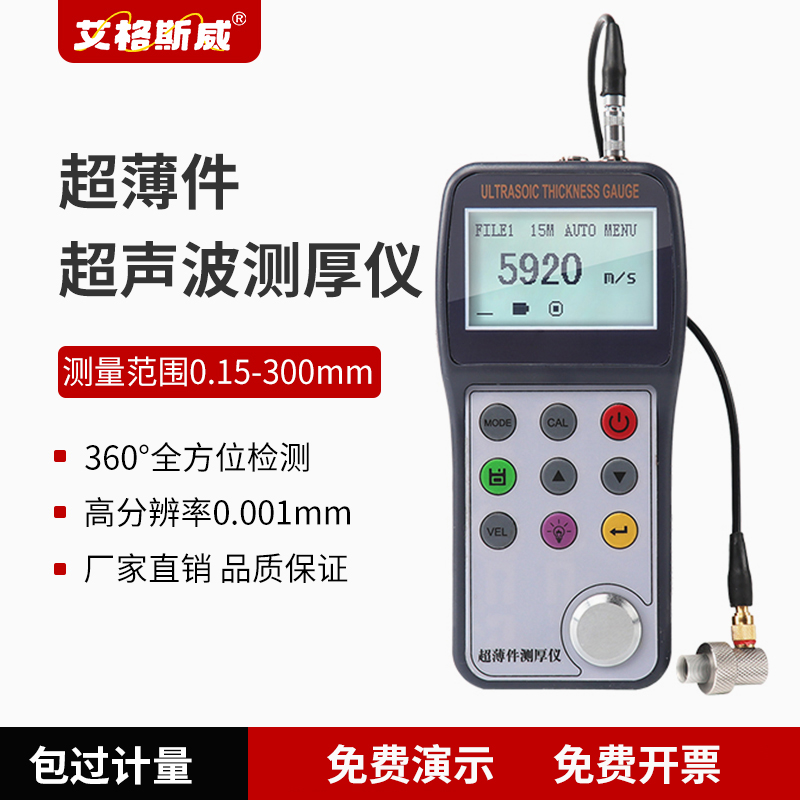
上一篇:便携式钢丝绳探伤仪现场检测操作要点汇总
下一篇:薄件超声波测厚仪常见故障排查手册
 地址:广东省深圳市宝安区中心路108号 锐钧商务大厦 18E
 电话:13302445125
 手机:13302445125
 邮箱:1286966098@qq.com

