钢丝绳长期承担起重、提升等关键任务,内部断丝、锈蚀、磨损往往隐藏在绳体内部,目视检查难以掌握真实损伤情况,漏磁式钢丝绳探伤仪凭借无损检测能力被广泛使用。深圳嘉禾精密仪器有限公司旗下的品牌:艾格斯威,其 AG‑F35 便携式钢丝绳探伤仪可现场完成钢丝绳无损探伤,操作是否规范直接关系到缺陷能否被准确检出,下面汇总完整的现场操作要点。
一、检测前期准备工作
开展探伤前,先确认传感器规格与待测钢丝绳公称直径匹配,严禁超规格使用传感器。检查传感器导套内壁,清理铁屑、油污与泥沙堆积物,并检查信号传输线缆、接头有无破损松动。对待测钢丝绳做外观检查,若表面存在很厚油泥、大块锈蚀凸起,先做简单清理;钢丝绳出现严重扭曲、鼓包、绳股松散变形时,传感器无法顺畅滑行,不宜直接探伤。同时确认作业环境,设备工作温度‑20℃至 40℃,相对湿度不超过 90% RH,户外作业做好防雨防尘,高空作业落实安全防护。
二、仪器安装与标定操作
将传感器稳妥套入钢丝绳,保证钢丝绳处于传感器中心并做到同心对中,四周间隙均匀,避免单边摩擦磕碰。完成线缆连接后开启仪器与配套分析软件,执行自动标定流程。标定是保障局部损伤 LF、金属横截面积损失 LMA 两项指标准确的关键,不可直接跳过标定进入检测。标定完成后,可选取已知缺陷的对比样绳复核仪器信号输出是否正常,确认无误后再开始正式扫查。
三、现场扫查作业管控
AG‑F35 便携式钢丝绳探伤仪传感器与钢丝绳最大相对移动速度可达 18m/s,实际现场安全扫查速度建议控制在 0.3 至 3m/s,全程尽量匀速移动,速度忽快忽慢会造成信号畸变失真。滑轮、绳夹、变幅受力区段属于断丝、锈蚀高发位置,此类点位需降低扫查速度做重点复测。检测过程实时观察软件波形,出现报警信号时做好物理位置标记,往复多次扫查,区分干扰杂波与真实缺陷波形,不能仅凭单次扫查信号判定缺陷等级。长距离钢丝绳建议分段检测,保证各段数据完整连续,不留检测盲区。
四、缺陷复核与目视确认
当探伤波形检出异常信号时,除波形判读外,还需对该位置做目视复核。找到报警对应的实际位置,清理钢丝绳表面油污,查看是否存在外层断丝、绳股变形、锈蚀坑点,并测量该处钢丝绳实际直径与捻距,记录缺陷位置、类型与损伤程度。仪器检测数据作为评估依据,重大安全判定建议结合目视检查综合评估,提升判定的可靠性。
五、数据处理与归档
扫查完成后保存全部原始波形文件,原始波形用于后期缺陷复核,不能仅保存最终报告。配套软件支持多组钢丝绳检测曲线同屏对比,输出 LF、LMA 指标,并可生成 Word 格式检测报告。报告完整记录钢丝绳编号、公称直径、检测环境、报警阈值与检测日期,满足特种设备运维台账归档要求,便于后期追溯与复检。
总结:钢丝绳现场探伤,前期准备、标定、扫查速度控制、缺陷复核与原始数据保存缺一不可。若在传感器选配、现场工艺设置方面遇到疑问,可联系深圳嘉禾精密仪器的技术团队获取支持。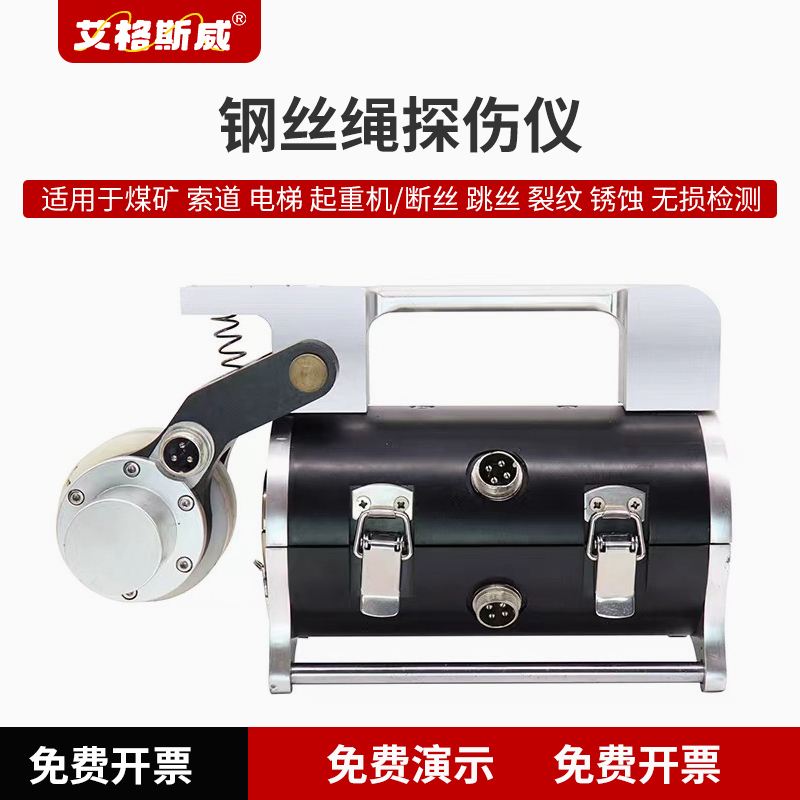
 地址:广东省深圳市宝安区中心路108号 锐钧商务大厦 18E
 电话:13302445125
 手机:13302445125
 邮箱:1286966098@qq.com

