淬火、渗碳、渗氮是机械零部件非常普遍的热处理工艺,热处理之后工件会形成薄硬化层,普通里氏、洛氏硬度计容易压穿薄层,基体硬度干扰测量结果,很多质检人员会疑问,便携式超声波硬度计是否可以用于热处理工件现场检测。深圳嘉禾精密仪器有限公司旗下艾格斯威 AG‑530 便携式超声波硬度计依托超声接触阻抗法,下面从适配场景、优势、局限、实操要点完整分析。
一、超声波硬度计检测热处理工件的原理优势
艾格斯威 AG‑530 依靠谐振棒振动频率变化换算硬度,压痕尺寸微小,需要高倍显微镜才能够观察。可以选配不同试验力探头,控制压入深度,把测量区域限定在热处理硬化层内部,规避基体材料带来的干扰。设备支持 HV、HRC、HB 等多种硬度制式输出,2 秒输出测量结果,支持 360° 测量,齿轮齿根、焊缝热影响区、模具型腔这些台式硬度计难以取样的热处理部位,可以原位直接检测,不用切割破坏工件。仪器满足 GB/T34205‑2017、DIN50159 等相关标准。
二、适合检测的热处理工件类型
淬火处理模具钢、工具钢工件,可以直接在工件本体测表面淬火层硬度。渗碳、渗氮处理零部件,离子渗氮模具、齿轮齿面,薄硬化层场景是该设备的强项。焊接热处理工件,焊缝、热影响区回火之后硬度筛查,评估焊接热处理工艺效果。还有经过热处理的轴类、薄壁管件、刀具刃口,不方便取样制样,适合现场原位抽检。
三、热处理工件检测的使用局限
第一,对试样基础条件有硬性要求,被测部位最小厚度要大于 2mm,最小工件重量 0.3kg,过薄过轻的热处理小件,会造成谐振信号失真。
第二,工件表面粗糙度要匹配探头规格,热处理之后氧化皮、脱碳层必须打磨去除,露出均匀金属基体。
第三,不同热处理之后材料弹性模量发生变化,不能直接沿用别的材料校准文件,更换材质必须重新做一点校准或者多点校准。晶粒粗大的铸态热处理工件,测量离散性会变大,同一个测点需要多次测量取平均值。
第四,设备输出属于比对测试结果,如果是用于仲裁检测,优先使用台式维氏硬度计。
四、热处理工件现场实操关键要点
根据硬化层预估厚度,合理选择探头试验力,硬化层越薄,选用小试验力探头。打磨待测点位,去掉氧化皮、脱碳层。使用和工件材质一致的标准硬度块完成校准,保存对应校准文件。测量的时候探头保持 90°±5° 垂直于工件表面,不要倾斜。同一位置测试 3‑5 次,剔除异常数值取平均。温度变化大的工况,尽量在常温环境完成测量。
综上,艾格斯威 AG‑530 便携式超声波硬度计可以用于热处理工件现场硬度筛查,尤其适配薄硬化层、异形不可取样部位,但受工件厚度、表面状态、校准条件制约。探头选型、热处理工件校准方案,可联系深圳嘉禾精密仪器有限公司技术团队获取建议。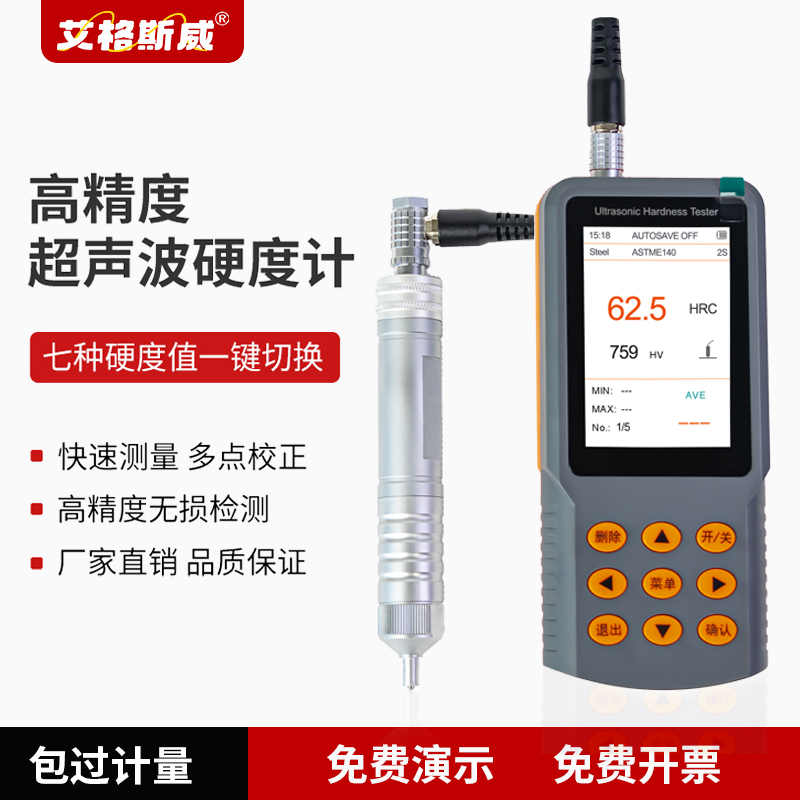
上一篇:磁粉无损检测仪故障排查
下一篇:便携式超声波硬度计介绍:原理、特点与适用行业
 地址:广东省深圳市宝安区中心路108号 锐钧商务大厦 18E
 电话:13302445125
 手机:13302445125
 邮箱:1286966098@qq.com

