在钢结构、压力容器现场探伤作业,环境粉尘大,探头经常磕碰、线缆反复弯折,磁粉无损检测仪会出现通电无反应、磁化不足、磁痕显示异常等各类现象。很多故障不需要直接返厂,可以遵循由外到内顺序自查,区分外部操作问题和硬件损坏。深圳嘉禾精密仪器有限公司旗下艾格斯威 CDX‑III 磁粉无损检测仪应用很广,下面梳理高频故障现象、诱因以及处理方式。
一、开机无电源指示,整机不启动
首先确认现场供电插座输出正常,检查电源线插头,查看仪器内部保险丝。保险丝熔断,不要直接更换就开机,要排查现场有没有短路情况。电源开关卡滞、供电接口氧化也会造成该现象。排除外部供电依旧无法开机,属于主机电源模块故障,不要拆机,联系技术人员检修。
二、按下充磁开关,探头无磁化效果
电源指示灯正常,按下充磁,探头没有磁性输出。检查探头航空插头,插头没有完全旋紧、内部针脚氧化锈蚀是高频诱因。查看探头线缆,反复弯折位置容易内部断线,可以更换一根确认完好的线缆做对比。如果线缆插头全部正常,依旧无磁化,大概率是主机可控硅、线圈绕组故障,非专业人员禁止拆开主机机箱。
三、提升力合格,但是缺陷磁痕模糊,漏检风险高
探头提升力校验达标,实际探伤磁痕微弱。优先排查工件表面,工件油漆、厚氧化皮没有打磨清理,磁场无法有效透入工件表层。其次检查磁悬液,磁粉浓度过高过低、磁粉受潮结块,都会影响磁痕显示。磁化操作时探头磁极没有完全贴合工件,存在较大间隙,磁化效果大幅下降。还要确认光照条件,光照过强,人眼难以识别微弱磁痕。
四、出现大量伪磁痕,误判缺陷
工件边角、焊缝坡口出现大量杂乱磁痕,实际没有缺陷。工件局部应力集中、工件拼接缝隙会产生伪显示;磁悬液喷洒过多,磁粉堆积在工件台阶、尖角位置。处理方法,清理工件表面,优化喷洒磁悬液时机,磁化过程施加磁悬液,磁化结束之后停止喷洒,区分伪磁痕和真实缺陷磁痕。
五、交叉磁轭旋转磁场异常、退磁功能失效
E 型交叉磁轭探头出现磁场不平衡,检查四个磁极滚轮磨损,滚轮磨损会造成磁极与工件间隙不一致。退磁之后工件残余磁场依旧很高,检查退磁档位设置,确认退磁流程完整执行;部分厚大铁磁性工件,单次退磁无法降到低残磁,需要多次往复退磁。六、探头发热严重
连续频繁充磁,线圈持续工作,探头温度上升。遵守充磁时间规范,单次充磁不宜过长,两次充磁留出冷却间隔。如果短时间工作温度急剧升高,排查是否内部线圈短路,停止使用。
综上所述,艾格斯威 CDX‑III 磁粉无损检测仪大部分故障来自供电、接头、工件预处理、磁悬液操作。遇到内部电路类故障,不要自行拆解,故障检修、探伤工艺咨询,可以联系深圳嘉禾精密仪器有限公司技术团队。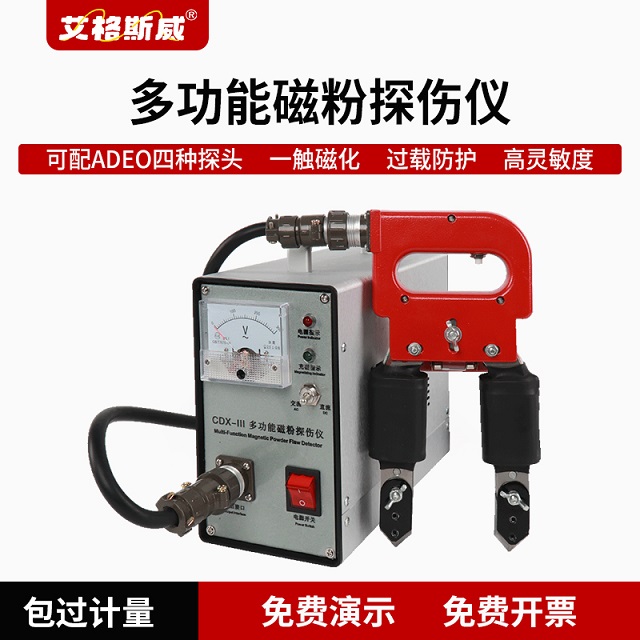
 地址:广东省深圳市宝安区中心路108号 锐钧商务大厦 18E
 电话:13302445125
 手机:13302445125
 邮箱:1286966098@qq.com

