轴承、密封件、齿轮、液压阀类精密零部件,不光要管控粗糙度,波纹度指标同样直接影响零件噪音、密封性能与疲劳寿命,单一粗糙度仪器无法完整评价表面质量。深圳嘉禾精密仪器有限公司旗下艾格斯威 AG‑280 粗糙波纹度仪,采用无导头差动电感式传感器,X 轴行程 30mm,Z 轴量程 ±500μm,可同时完成粗糙度、波纹度、原始轮廓检测,广泛用于精密零部件质检,下面讲解设备选型要点,同时对关键检测参数进行解读。
一、确认行程与传感器硬件指标
选型第一步要确认 X 轴驱动行程与 Z 轴垂直量程,艾格斯威 AG‑280 粗糙波纹度仪 X 方向最大测量行程 30mm,Z 方向量程 ±500μm,X 轴分辨率随量程动态变化,0.0016μm/±50μm ~ 0.016μm/±500μm,直线度可达 1μm/30mm。传感器测针采用 5μmR 金刚石 90°,测力 4mN 可调节,无导头设计,一支测针即可适配 R 角、深槽、曲面、沟道等复杂零件。选型时,如果企业大量检测小孔、深槽工件,要确认是否需要配套工装辅具,测针针尖半径也会对微小轮廓测量结果产生影响。
二、滤波器、取样长度适配图纸标准
滤波器、取样长度是很容易被忽略的关键点,同样工件,滤波器不同,粗糙度、波纹度结果会产生明显差异。艾格斯威 AG‑280 粗糙波纹度仪内置 Gaussian、FFT、PC、DP、2RC 多种滤波器,取样长度 0.08、0.25、0.8、2.5、8mm 多档切换,评定长度支持自定义设置,兼容 GB、ISO、DIN、JIS、ASME 多项国内外标准。选型时确认仪器可自由设置评定长度,支持粗糙度、波纹度分开截取滤波,把波纹成分和微观粗糙度做有效分离,这是同时得到两套可靠数据的前提。
三、重点参数含义解读
粗糙度部分,Ra 轮廓算术平均偏差,评判微观表面整体粗糙程度;Rz 轮廓最大高度,关注局部最大峰谷,适合承受交变载荷的精密零件。波纹度重点关注 Wa 波纹度算术平均偏差、Wt 波纹总高度,波纹反映中等周期表面起伏,轴承、密封件很多失效问题,来源于波纹超标而不是粗糙度不合格。很多采购只关注 Ra,忽略波纹度参数,会漏掉潜在质量风险。艾格斯威 AG‑280 粗糙波纹度仪可完整输出粗糙度、波纹度、原始轮廓、支承率曲线全套参数,覆盖 Rk、Rpk、Rvk、Mr1、Mr2 等支承率指标,满足精密零件多维度评价。
四、软件报告与拓展能力
精密零部件质检需要留存检测报告,选型确认软件能否保存原始轮廓曲线,支持 PDF、WiFi 打印输出,方便质检归档。艾格斯威 AG‑280 粗糙波纹度仪软件可保存多套工件配置方案,检测不同工件直接调用预设方案一键测量。同时考虑配套工作台、调平工装,异形零部件需要工装辅助定位,保障扫描轨迹垂直加工纹理。
五、使用工况评估
确认仪器主要放置在计量实验室还是生产车间,整机干重 3Kg;车间环境存在振动,需要评估是否增加隔振平台,降低外界振动对测量重复性的干扰;设备内置充电电池,也可 AC220 供电,可适配实验室与车间在位检测。
综上所述,精密零部件表面质量管控,需要粗糙度与波纹度协同评判,选型不能只看单一参数指标。有选型与参数解读方面的疑问,欢迎联系深圳嘉禾精密仪器有限公司技术团队沟通咨询。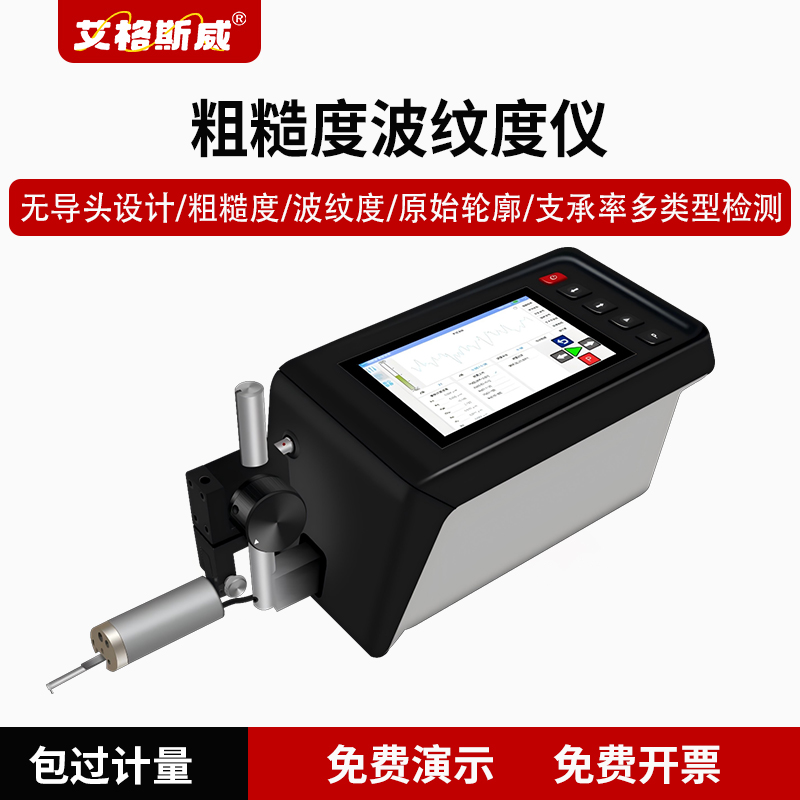
上一篇:数字超声波测厚仪故障排查
下一篇:粗糙度波纹度一体机怎么用?新手测量步骤与校准详解
 地址:广东省深圳市宝安区中心路108号 锐钧商务大厦 18E
 电话:13302445125
 手机:13302445125
 邮箱:1286966098@qq.com

