在压力容器、管道、板材加工行业,超声波测厚仪是评估工件壁厚、腐蚀减薄的常用检测工具。很多采购人员选型时只参考价格,忽略关键技术参数,设备采购回来之后出现薄件测不到、厚件误差偏大,探头与工况不匹配等问题。深圳嘉禾精密仪器有限公司旗下艾格斯威 AG‑500 超声波测厚仪,采用脉冲反射式测量原理,依据公式 H=v×t/2 完成厚度计算,符合 GB/T33888‑2017 无损检测仪器超声测厚仪相关要求,下面梳理选型阶段需要重点核查的核心技术参数,帮助企业做好选型评估。
测量范围决定仪器可覆盖工件厚薄区间,需要结合企业经常检测工件的最小、最大厚度来确认。艾格斯威 AG‑500 超声波测厚仪钢材测量区间 0.75~300.0mm,可适配从薄壁管件到厚钢板多类工件。要区分显示分辨率和示值误差两个概念,该仪器显示分辨率可达 0.01mm,不同厚度区间对应不同允许误差:0.75‑3.3mm 允许误差 ±0.05mm;3.3‑99.99mm 允许误差 ±(1‰H+0.04);100‑300mm 允许误差 ±3‰H(H 为被测厚度)。选型优先关注示值误差指标,不能单纯追求高分辨率而忽略实际测量准确度。如果经常检测薄工件,需要确认仪器是否具备薄件专用测量模式,避免近场盲区带来测量失效。
探头是信号采集的核心部件,不同频率探头适配不同工况。高频探头适合薄壁、高精度测量;低频探头穿透力更强,适合粗晶、腐蚀严重的厚工件。艾格斯威 AG‑500 超声波测厚仪标配 5MHz 标准探头,同时可拓展选配 2MHz/2.5MHz 粗晶探头、7‑10MHz 微径探头、高温探头,支持单晶多种规格探头更换,可针对曲面、高温、小直径管件选配对应探头。选型时统计现场工件材质、表面状态,确认仪器可匹配对应探头,同时确认后期探头配件供应渠道。
不同材质的超声波传播声速不一样,碳钢、不锈钢、铝、铜声速数值差异明显。艾格斯威 AG‑500 超声波测厚仪声速调节范围 1000‑9999m/s,支持已知厚度反测声速,配备 4mm 标配试块自动校正、单点校正、双点校正多种校正模式。部分现场工件材质混杂,需要频繁切换材料,仪器便捷的校准功能可以减少操作耗时。选型要确认仪器支持零点校准和声速校准两项操作,这是保障不同材料测量准确的基础。
工业现场经常需要留存检测数据,用于设备档案归档。艾格斯威 AG‑500 超声波测厚仪可存储 40 组测厚数据以及 40 组参数数据集,方便台账整理。同时关注仪器工作温湿度,仪器工作温度‑20℃~50℃,工厂、户外巡检环境温差大,仪器需要可以适应现场温度变化。 使用 5 号电池供电,连续工作时长≥30h,如果大量外出检测,长续航可以避免中途断电。
如果现场工件表面带有油漆涂层,优先确认仪器是否具备穿透涂层测量模式,减少打磨工件的工作量。艾格斯威 AG‑500 超声波测厚仪拥有耦合状态提示、最小读数俘获、平均测量、设限测量、差值测量等软件功能,配备 EL 背光屏幕,昏暗工况也可作业,蜂鸣器可完成校准、超限提示。
综上所述,选购超声波测厚仪不能只对比纸面参数,要结合被测工件厚薄、材质、现场工况综合评估。有选型疑问,可联系深圳嘉禾精密仪器有限公司技术团队获取方案支持。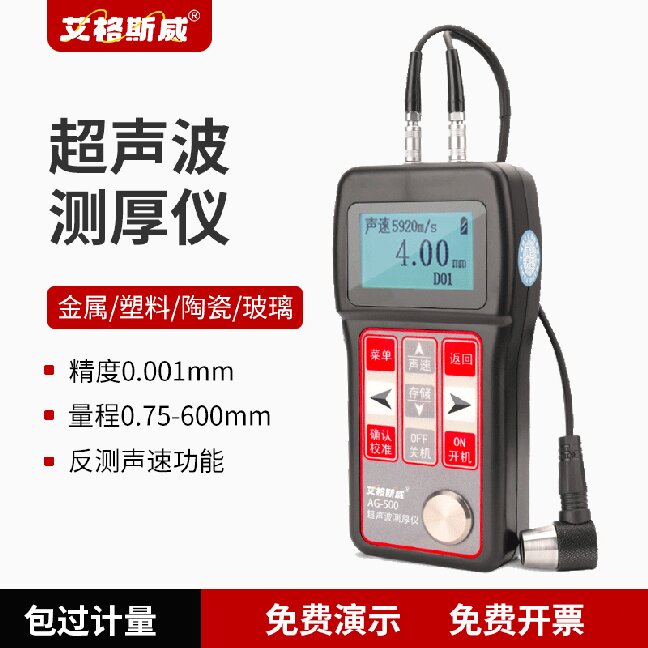
上一篇:超声波硬度计测试不准是什么原因,如何调试
下一篇:数字超声波测厚仪故障排查
 地址:广东省深圳市宝安区中心路108号 锐钧商务大厦 18E
 电话:13302445125
 手机:13302445125
 邮箱:1286966098@qq.com

