在精密零部件质检工作当中,很多零件图纸会同时标注几何轮廓尺寸与表面粗糙度指标。分开采购轮廓仪与粗糙度仪两套设备,工件需要重复装夹定位,不仅增加设备采购成本,还会引入装夹定位带来的测量偏差,检测流程繁琐,检测周期拉长。深圳嘉禾精密仪器有限公司旗下艾格斯威,艾格斯威 AG‑200D 轮廓测量仪采用直角坐标测量法,依靠 X 轴、Z1 轴传感器同步采集坐标信息,一台设备完成轮廓几何、粗糙度、波纹度、原始轮廓全套分析,契合 GB/T3505‑2000、GB/T6062‑2001 以及 ISO4287 多项国内外计量标准,广泛应用于模具、液压密封件、航空机加工零部件实验室检测。
一、设备核心硬件构成
整机底座与立柱采用 00 级济南青大理石材质,热形变系数低,削弱实验室温度波动带来的测量漂移。X 轴扫描行程 140mm,Z1 轴轮廓度量程 20mm,粗糙度量程 ±1500μm,Z 轴传感器分辨率可达 0.02μm;立柱 Z 轴高度 400mm,最小可伸入 5mm 内孔开展沟槽检测。设备上升爬坡 77°,下降爬坡 87°,针对斜面、圆弧过渡零件有良好适配能力。配备霍尔摇杆操控,支持测针自动接触,降低误操作造成测针撞损风险;可搭配马蹄形斜测针、碳纤维测杆,应对沟槽、圆角、内孔等复杂特征。配套角度可调工作台、高角度平口钳,异形工件可以调整姿态,规避超出爬坡极限造成脱针。
二、一体化检测可以输出哪些项目
轮廓几何维度,可测量水平垂直距离、半径、直径、夹角,评价平行度、垂直度、圆弧轮廓度等形位公差;粗糙度模块完整输出 Ra、Rz、Rk、Rpk、Rvk、Mr1、Mr2 等上百组评定参数;同时完成波纹度、原始轮廓数据分析。软件支持 CAD 图纸导入导出,将实测轮廓与理论模型做比对,自动给出 OK/NG 判定。检测报告支持 PDF、Word、Excel 多格式导出,软件提供终生免费升级。可以保存测量程序,同批次工件直接调用,实现批量自动化检测。
三、一体化检测模式实际应用价值
一体化检测只需要一次装夹、一次扫描,即可同时获取轮廓和粗糙度原始坐标数据,消除二次装夹带来定位误差。对于密封件、模具型腔这类同时管控几何形貌与表面纹理的工件,大幅缩短检测工时。既可以用于来料检验、成品复检,也可以用于工艺研发,对比不同加工工艺下零件轮廓与表面质量变化。需要留意,该机型属于台式接触式测量,极软极易被触针划伤的工件并不适用,斜面特征不可超出设备爬坡极限。
四、现场使用基础条件
设备需要放置在稳固台面,远离冲床、空压机等振动源,振动会造成扫描杂波,影响测量结果。环境温度尽量维持在标准计量室温区间;测针属于易损耗件,需要定期检查针尖有无崩损;每次开展重要检测之前,使用配套标准校正样板校验整机状态,保障每一批次检测数据的可靠性。
总之,艾格斯威 AG‑200D 轮廓测量仪一体化检测方案,解决分开检测带来效率低、定位偏差的痛点,适合多指标同步评价的精密零部件检测。有试样想要评估检测可行性,可联系深圳嘉禾精密仪器有限公司获取试样测试服务。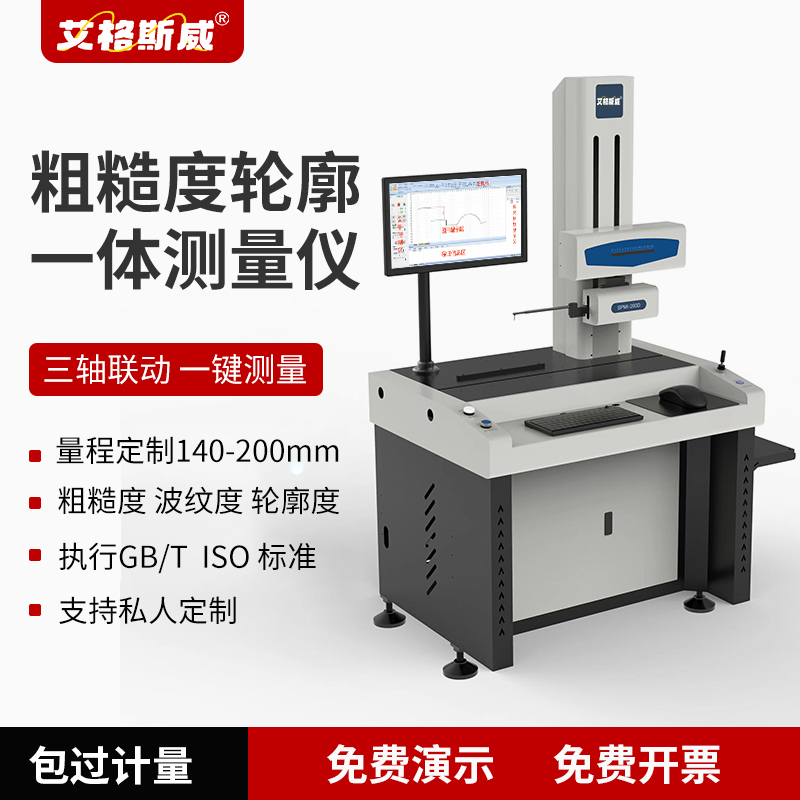
上一篇:电磁超声测厚仪和普通超声波测厚仪有什么区别?
下一篇:粗糙度轮廓仪常见故障排查手册
 地址:广东省深圳市宝安区中心路108号 锐钧商务大厦 18E
 电话:13302445125
 手机:13302445125
 邮箱:1286966098@qq.com

