很多企业做管道、压力容器壁厚检测,面对电磁超声测厚仪与普通压电式超声波测厚仪不知道如何选择,两种设备原理不一样,现场适用工况差异很大,如果选型判断失误,会造成现场检测效率低下,甚至无法获取有效检测数据。深圳嘉禾精密仪器有限公司旗下艾格斯威,围绕艾格斯威 AG‑516 电磁超声测厚仪,对比两类设备的原理、使用条件、优缺点,方便选型判断,同时结合现场真实工况举例,帮助用户进一步理解两者的差异。
检测工作原理差异: 普通传统超声波测厚仪,属于压电式超声,依靠压电晶片振动产生超声波,必须涂抹耦合剂,让声波通过耦合介质传入工件内部。艾格斯威 AG‑516 电磁超声测厚仪采用电磁超声 EMAT 原理,利用洛伦兹力、磁致伸缩效应,直接在金属工件表层激发超声波,探头不需要和工件紧密贴合,不需要耦合剂,声波直接在工件表层生成。依靠回波信号计算工件的实际壁厚数值,仪器声速范围 400‑9999m/s,内部自带碳钢、不锈钢、铝、铜等多种材料声速库,也支持自定义录入新材料声速参数,同时具备温度补偿功能,降低温度变化带来声速漂移。
工件表面预处理要求不同: 普通压电超声测厚仪,对工件表面要求较高,工件表面油漆、厚锈层、氧化皮会阻隔声波,检测前需要打磨清理测点,露出金属基体,否则数据偏差大或者无法读数。在大面积管线普查时,打磨会耗费大量的人工与时间。艾格斯威 AG‑516 电磁超声测厚仪,允许工件保留油漆、薄氧化锈蚀层,碳钢提离距离最大 4mm,铝 5mm,不锈钢 3mm,不需要大面积打磨,大幅减少现场打磨工作量,适合大量管道、储罐在役普查,不过工件表面过厚的锈块、凸起堆积物依然需要简单处理,否则会超出提离上限,无法采集有效回波。
高温工况适配区别: 普通压电式测厚仪,压电晶片耐温有限,一般工件温度超过 100‑200℃就很难稳定工作,不适合高温管线在线检测。艾格斯威 AG‑516 电磁超声测厚仪可选配专用高温探头,探头可不紧贴工件,可对一定温度范围内高温金属构件直接测厚,适合锅炉、高温工艺管道不停机检测,不需要设备停机降温,减少企业生产停机带来的经济损失,仪器自带温度补偿算法,修正高温条件下材料声速变化。
测量局限性对比: 普通压电超声波测厚仪,打磨干净后,测量精度表现好,适合精加工光滑工件;缺点现场预处理工作量大,高温、带涂层工件检测受限。艾格斯威 AG‑516 电磁超声测厚仪无需耦合剂、少打磨,适合现场在役巡检;但只适用于导电金属材料,对极小的点蚀坑分辨能力弱于压电超声。如果工件需要极高精度仲裁测量,优先选用传统压电超声测厚仪复核,不能直接把电磁超声读数作为仲裁判定依据。仪器测量精度可达 ±0.01mm,测量通道分为薄件、通用、棒材三档,针对不同工件类型切换通道优化回波信号。
现场操作与效率差异: 普通超声测厚每一个测点都要涂抹耦合剂,测点多的时候操作繁琐;耦合剂还会污染工件表面,高空作业耦合剂流淌也会带来不便。电磁超声测厚仪不用涂抹耦合介质,探头对准测点即可读数,测量速度 1‑20 次每秒,大面积多点位普查效率更高。仪器支持连接手机、平板 APP,可以查看 A 扫 B 扫波形,现场保存检测波形与厚度数据,USB‑2.0、RS‑485 通讯方便导出完整记录,方便后期追溯。整机使用 3.7V 3400mAh 锂电池,续航 5 小时,Type‑C 通用充电接口,野外现场巡检供电更加便捷。
选型选用建议: 工件表面光洁、常温、小范围抽检,优先普通超声波测厚仪;管道储罐在役巡检、带油漆氧化皮、高温管线,优先艾格斯威 AG‑516 电磁超声测厚仪。两种设备属于互补关系,可以配合使用,现场快速筛查使用电磁超声,可疑点位打磨之后用压电超声复核确认,得到更加可靠的检测结果。仪器还支持选配小管径探头,解决细小管道检测难题。
综上,电磁超声测厚仪与普通超声波测厚仪各有优劣,需要结合工件表面状态、温度、检测目的综合选型。有测厚工况试样,可联系深圳嘉禾精密仪器有限公司获取方案评估。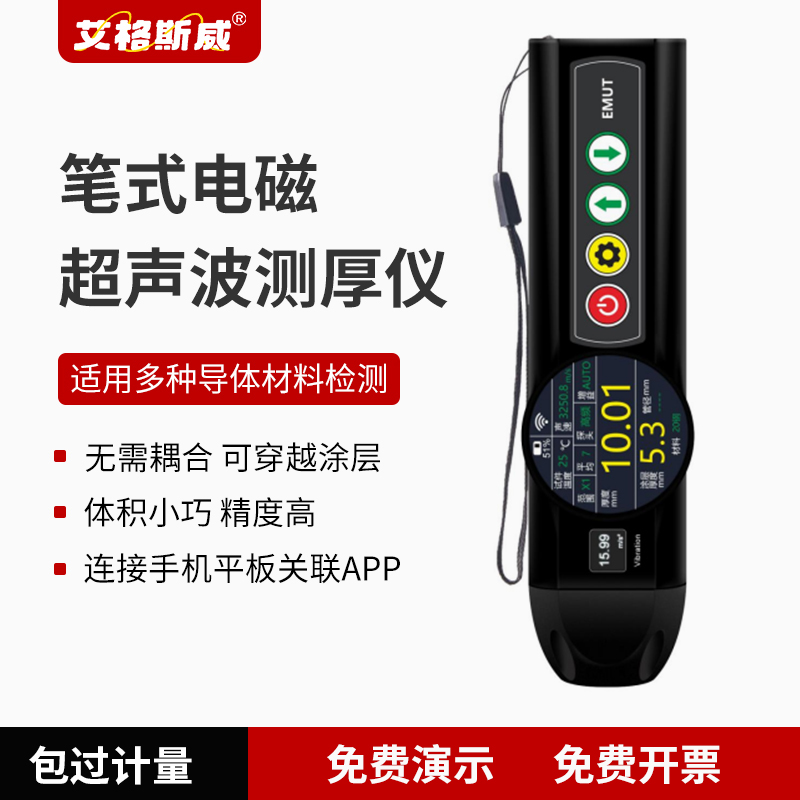
 地址:广东省深圳市宝安区中心路108号 锐钧商务大厦 18E
 电话:13302445125
 手机:13302445125
 邮箱:1286966098@qq.com

