在模具、齿轮、轴承、刀具等零件的质量管控中,渗碳、渗氮、淬火硬化层以及镀层的硬度检测是常见需求。镀层、渗层厚度往往较薄,普通硬度计压痕过大,容易打穿硬化层,测得的是基体与硬化层的混合硬度,数据失真。深圳嘉禾精密仪器有限公司旗下艾格斯威,围绕艾格斯威 MHVS‑1000AT 显微维氏硬度计,讲解镀层、渗层硬度检测为什么适合选用显微维氏硬度计,以及设备的具体应用价值。
小试验力控制压痕深度:镀层、渗层厚度通常只有几十微米到几百微米,普通维氏、洛氏硬度计试验力大、压痕深,会穿透硬化层,测得的硬度混合了基体硬度,无法反映真实表层性能。显微维氏硬度计采用小试验力,MHVS‑1000AT 显微维氏硬度计试验力覆盖 10gf 到 1kgf,最小试验力 10gf,压痕微小,可以控制压痕深度在硬化层范围内,准确测量镀层、渗层表面的真实硬度,避免基体干扰。
显微观测精确定位:显微维氏硬度计依靠显微镜放大压痕进行测量,压痕尺寸微小也能准确定位和读取。MHVS‑1000AT 显微维氏硬度计配备 10X 数显测量显微镜和 40X 物镜,压头与物镜自动转换定位精准,具备自动打压、自动测量功能,一键启动完成压痕打压和测量,减少人为测量误差。高配机型 40X 物镜兼具测量及观察功能,可以清晰观测压痕,保障微小压痕测量的准确度。
测量硬度梯度与硬化层深度:显微维氏硬度计特别适合测量工件的硬度梯度分布曲线和有效硬化层深度。沿硬化层截面逐点打压测量,可以绘制硬度随深度变化的曲线,确定硬化层有效深度,评估渗碳、渗氮、感应淬火工艺效果。MHVS‑1000AT 显微维氏硬度计支持自动测量和曲线显示,可显示硬化报告及曲线,为工艺验证和质量判定提供量化数据。
多标尺转换与数据管理:镀层、渗层硬度检测往往需要对比不同标准。MHVS‑1000AT 显微维氏硬度计硬度测试范围 5‑3000HV,可在面板选择 HV 或 HK 硬度标尺,自动显示并支持 HRA、HRB、HRC 等多套硬度制式相互转换,方便对照图纸标准。设备具备数据存储、查询及平均值运算功能,配备内置打印机和 RS‑232 接口,数据可输出打印、传输,满足质量体系数据留存要求。
广泛适用镀层渗层检测对象:该设备适用于碳化、淬火硬化层有效深度、涂镀层、表面覆层及焊接件热影响部位测定,适用于模具、齿轮、轴承、刀具等各类零件的表层硬度检测。设备配备十字试台、薄片夹持台、细丝夹持台等附件,适配不同形态工件,是科研机构、工厂及质检部门研究和检测的理想硬度测试仪器。
总结:镀层、渗层硬度检测选用显微维氏硬度计,核心在于小试验力控制压痕深度、显微观测精确定位、可测硬度梯度和硬化层深度,避免基体干扰,真实反映表层性能。有镀层、渗层硬度检测需求,可联系深圳嘉禾精密仪器技术团队获取方案。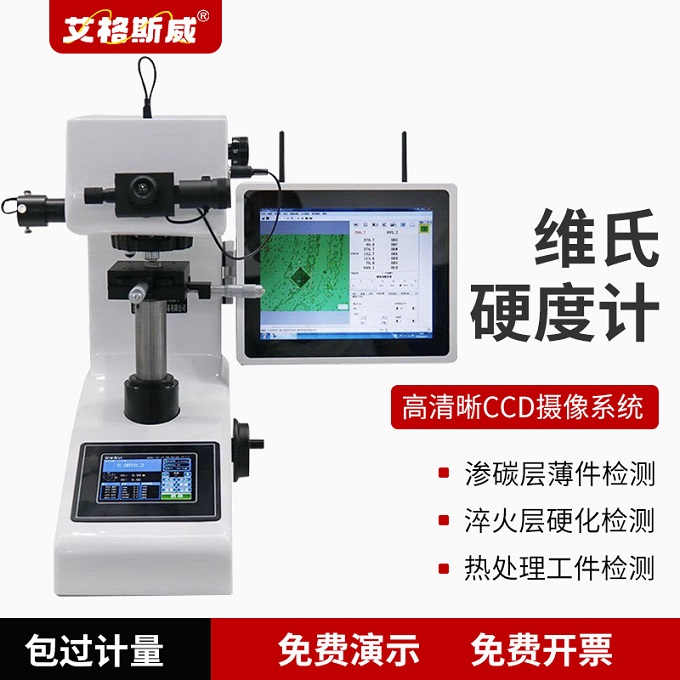
 地址:广东省深圳市宝安区中心路108号 锐钧商务大厦 18E
 电话:13302445125
 手机:13302445125
 邮箱:1286966098@qq.com

