钢结构厂房、桥梁、压力容器的焊缝质量直接关系设备运行安全,很多检测人员在现场探伤作业时,经常发生焊缝缺陷漏检的情况,多数情况并不是设备硬件故障,而是工件预处理、探头选型、仪器校准、扫查流程等细节没有落实到位。深圳嘉禾精密仪器有限公司旗下艾格斯威,围绕艾格斯威 AG‑900 焊缝探伤仪,梳理钢结构焊缝探伤完整现场操作要点,降低漏检、误判的发生概率。
一、工件前期预处理 钢结构施工现场焊缝表面常常附着焊渣、飞溅、锈蚀、油漆涂层,探头耦合效果变差,超声波信号衰减,微小缺陷回波直接丢失。焊缝两侧扫查区域必须打磨处理,清除各类杂质露出干净金属基体,打磨宽度要大于探头移动的扫查范围。表面粗糙度过大会带来大量杂波,干扰缺陷波形识别。不能跳过打磨直接开展检测,这是现场漏检的常见诱因。
二、探头选型匹配板厚工况 薄板焊缝优先选用高频大 K 值斜探头;厚板焊缝选用较低频率、小 K 值斜探头,降低晶粒杂波干扰;小管径薄壁焊缝,选用小近场盲区探头。艾格斯威 AG‑900 焊缝探伤仪近场盲区小,可以适配小管径薄壁焊缝检测。日常作业需要定期检查探头晶片,出现磨损、开裂要及时更换,损坏探头会造成信号不稳定,带来漏检风险。
三、仪器校准与曲线制作规范 校准是保障定位定量准确的基础,使用 CSK‑IA 标准试块,完成探头零点、K 值、前沿、材料声速的校准工作。校准完成后,利用试块人工反射体复核读数,确认误差在允许范围。按照对应钢结构检测标准,制作 DAC 或者 TCG 深度补偿曲线,补偿远距离声波衰减,保存至独立探伤通道。更换板厚、更换探头之后,必须重新校准、重新制作曲线,不可以直接调用旧通道参数。合理设置闸门,开启闸门声光报警,辅助工作人员捕捉缺陷回波。
四、探头扫查实操要点 涂抹薄层均匀耦合剂,探头平稳贴合工件。焊缝探伤不能只做简单前后直线扫查,除锯齿形扫查之外,还需要执行斜平行扫查,相邻扫查轨迹互相重叠,消除检测盲区。控制探头移动速度,移动过快,缺陷回波一闪而过容易被忽略。焊趾、热影响区属于缺陷高发部位,应当重点加密扫查。裂纹走向和超声声束平行时很难产生有效回波,需要多角度变换探头方位,提升缺陷检出概率。扫查过程留意耦合状态,耦合剂不足及时补充。
五、波形甄别与设备收尾 区分缺陷波、焊缝余高反射波、根部伪回波。遇到可疑回波,移动探头改变入射角度,反复确认信号真伪。发现缺陷,存储 A 扫波形,记录缺陷位置、当量数值。检测结束,擦除探头表面耦合剂,收纳线缆,保存探伤波形数据。每次开工前,使用标准试块简单核查仪器整体状态。
综上所述,钢结构焊缝探伤想要减少漏检,工件打磨、探头匹配、规范校准、完整扫查、波形甄别缺一不可。遇到复杂焊缝波形难以判别,可联系深圳嘉禾精密仪器有限公司技术团队获取实操指导。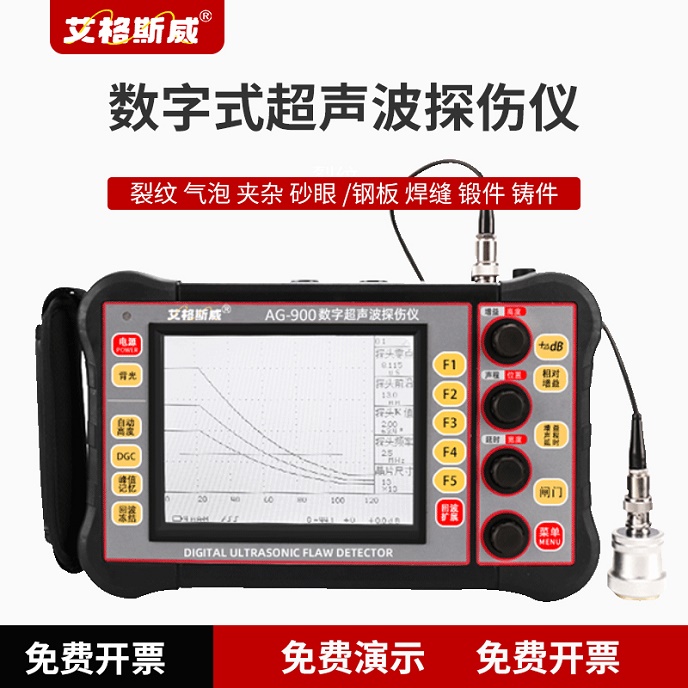
上一篇:电磁超声无损测厚仪选购指南,石油化工管道壁厚检测仪器
下一篇:数字焊缝探伤仪怎么选?看懂这 6 个要点,选型不再难
 地址:广东省深圳市宝安区中心路108号 锐钧商务大厦 18E
 电话:13302445125
 手机:13302445125
 邮箱:1286966098@qq.com

